商机详情 -
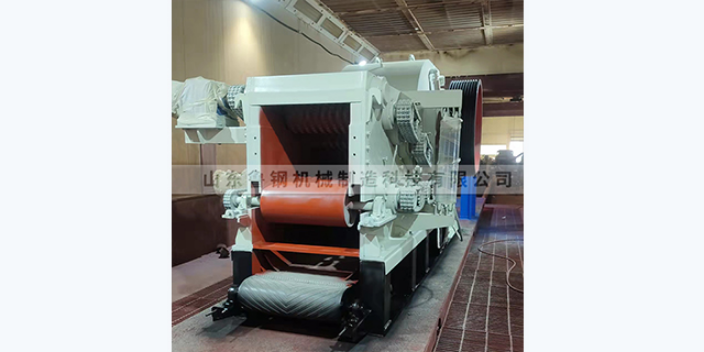
贵州免地基BX216削片机
超过进料口限制)则无法进料,需提前破碎,增加工序成本;原料弯曲度大或带有分支、杂质(如金属钉子、塑料),会阻碍进料,甚至损坏设备,降低产能。(二)设备性能因素设备本身的设计和性能是产能的保障,除前文提及的功率、刀盘/鼓体设计外,还包括以下关键方面:1.刀片材质与维护:刀片是切削部件,高速钢或硬质合金材质的刀片耐磨性强、切削锋利,能保障切削效率;若刀片材质较差或磨损后未及时研磨,会导致切削阻力增大,进料速度下降,产能降低。建议定期研磨刀片,延长使用寿命的同时保障产能稳定。2.进料方式设计:自动进料或强制进料系统能保障进料连续性,提升产能;手动进料易出现进料不均、中断等问题,产能波动规模生产应选择配备输送带的自动进料机型,减少人工干预,提升进料效率。3.设备结构稳定性:机身采用高强度钢材、焊接工艺**的设备,运行时震动小、噪音低,能保障高速切削的稳定性,避免因设备抖动导致的进料中断或切削不彻底;若设备结构松散,高速运行时易出现故障,停机维修会严重影响产能。(三)操作管理因素规范的操作和科学的管理是充分发挥设备产能的保障。山东鲁钢机械各种产品选科精良。贵州免地基BX216削片机
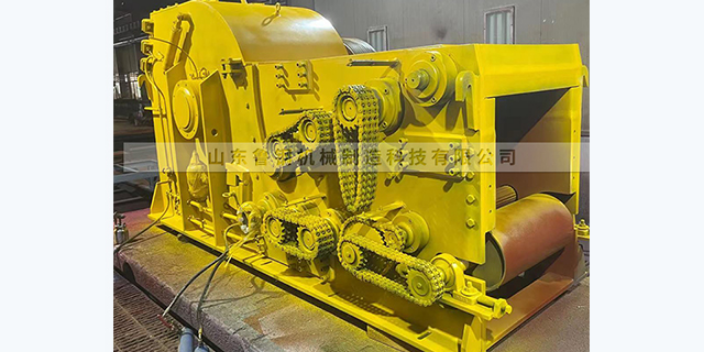
在削片机液压系统中,减压阀作为稳定系统压力的关键元件,其工作状态直接影响设备的切削精度、运行稳定性和使用寿命。当出现压力波动、骤升骤降等不稳现象时,不*会导致切削力度不足或过度,还可能引发液压元件磨损、管路泄漏等连锁故障。本文结合削片机液压系统的工作特性,详细阐述减压阀压力不稳的调整方法,为设备维护提供实操指南。调整前需做好充分准备,避免盲目操作造成二次损伤。首先,停机并切断液压系统电源,待系统压力完全卸荷后,清理减压阀周边的油污、木屑等杂物,确保操作环境整洁。其次,准备好压力表、内六角扳手、螺丝刀等工具,同时检查减压阀的型号、额定压力等参数,确保与系统要求匹配。此外,需确认液压油的油位、油质是否符合标准,若存在油位过低、油液变质或混入杂质等情况,应先补充或更换液压油,避免油液问题导致压力调整失效。关键调整步骤需遵循“先排查后微调”的原则。第一步,排查压力不稳的根源。将压力表接入减压阀的输出口,启动系统并缓慢升压,观察压力变化。若压力波动伴随管路振动,可能是减压阀进油口压力不稳定,需检查溢流阀的工作状态,确保其正常溢流稳压;若压力骤升骤降且伴随异响,可能是减压阀内部阀芯卡滞。贵州免地基BX216削片机山东鲁钢机械多年生产经验更值得信赖!
削片机刀盘转速对木片质量的影响及优化策略在木材加工行业中,削片机作为生物质能源生产、人造板制造等领域的关键预处理设备,其作业性能直接决定了后续加工环节的效率与产品质量。木片质量的评价指标包括尺寸均匀性、碎料率、纤维完整性及表面光滑度等,而刀盘转速作为削片机的运行参数之一,通过改变切削速度、切削力及切削热等关键切削条件,对木片质量产生决定性影响。本文基于国内外相关试验研究成果,结合削片机的工作原理,系统分析刀盘转速对木片质量各指标的影响机制,探讨不同工况下的转速优化方向,为实际生产中的参数调控提供理论依据与技术参考。一、削片机刀盘转速的作用机制削片机的工作部件是装有飞刀的旋转刀盘,其工作原理是通过刀盘的高速旋转带动飞刀产生切削动能,使飞刀与进料机构输送的木材发生相对运动,从而将木材切削成规定尺寸的木片。刀盘转速通常以每分钟转数(RPM)表示,其直接决定了飞刀的圆周切削速度——在刀盘直径固定的情况下,转速与切削速度呈正比关系(切削速度v=πdn/60,其中d为刀盘直径,n为转速)。切削速度的变化会进一步引发切削力、切削热及木材分离方式的连锁反应:当切削速度处于合理范围时,飞刀能快速切入木材并完成分离。
若刃口出现明显的磨损、钝化、卷刃或崩边,无法正常切削木材,或切削时出现“啃木”“撕木”现象,说明刀片已达到更换标准;二是刀片的磨损量,若刀片的厚度磨损超过原始厚度的10%-15%,或刃口的磨损宽度超过2-3mm,会影响切削效率和成品质量,需及时更换;三是成品质量,若加工出的木片出现尺寸不均匀、表面粗糙、碎末过多等问题,且排除设备其他故障后,可判定为刀片磨损导致,需更换刀片;四是设备运行状态,若设备运行时出现异常振动、噪音增大、功率消耗上升等情况,可能是刀片磨损或失衡导致,需检查刀片状态并及时更换。(二)性能检测法性能检测法是通过仪器检测刀片的力学性能和切削性能,精细判断更换周期,适用于对作业精度和效率要求较高的大型木材加工企业。具体检测指标包括:一是刀片的硬度,通过硬度计检测刀片刃口的硬度,若硬度下降超过10%,说明刀片已出现过热软化,耐磨性降低,需更换;二是切削阻力,通过传感器检测刀片切削木材时的阻力,若阻力增大超过20%,说明刀片磨损严重,切削效率下降,需更换;三是木片质量指标,通过检测木片的合格率(尺寸均匀性、表面光洁度),若合格率下降超过15%,且无法通过调整设备参数改善,需更换刀片。。山东鲁钢机械产品可销售全国各大、中、小城市。
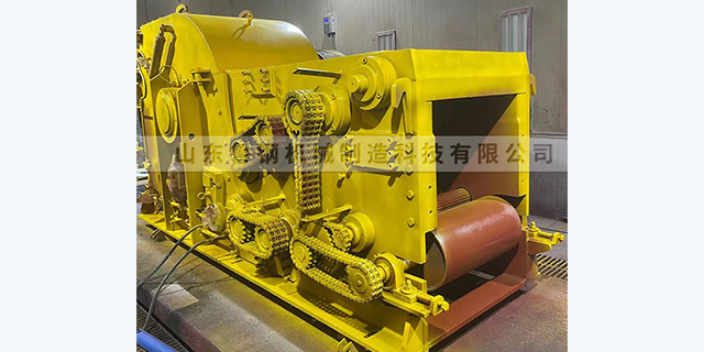
在木材加工领域,削片机的液压系统承担着进料、刀盘调节等关键动作的动力传递功能,其工作温度直接决定设备运行稳定性。当液压系统油温超过45-55℃的正常范围时,会引发油液黏度下降、密封件老化、泄漏风险增加等一系列问题,严重时甚至导致泵阀卡滞、系统瘫痪。解决油温过高问题,需先准确定位发热根源,再通过设备优化、操作调整等组合措施实现高效降温,保障削片机连续稳定运行。液压系统自身的能量损耗是油温升高的内在关键原因,其中液压泵与执行元件的低效运行是主要诱因。叶片泵或柱塞泵长期处于高负荷工况,若内部配合间隙因磨损增大,会导致容积效率下降,大量液压能转化为热能;液压缸、液压马达等执行元件密封过紧或卡滞,会增加机械摩擦阻力,产生额外摩擦热。此外,液压油液污染严重时,杂质会加剧泵阀磨损,同时堵塞油道导致局部压力损失增大,进一步提升系统油温。冷却系统失效或匹配不足,是油温失控的关键外在因素。多数削片机采用风冷式冷却器,若冷却风扇故障、散热翅片积满木屑粉尘,会导致散热面积减小、换热效率骤降;部分大型削片机配备的水冷系统,若出现水管堵塞、水量不足或换热片结垢问题,同样无法有效带走系统热量。此外。山东鲁钢机械有技术力量雄厚的研发队伍。贵州免地基BX216削片机
山东鲁钢机械采用先进的加工工艺,进行加工研发。贵州免地基BX216削片机
刀片与木材的接触频率和摩擦热量增加,会加速刀片的磨损,同时可能导致刀片过热软化,进一步降低耐磨性;进料速度过快则会增加刀片的切削负荷,单次切削量增大,冲击力增强,导致磨损加剧和刀片疲劳损伤;此外,连续作业时间越长,刀片的累计磨损量越大,更换周期越短,例如每天连续作业8小时的刀片,其更换周期可能比每天作业4小时的缩短近一半。(三)刀片材质与质量刀片的材质特性直接决定其耐磨性和使用寿命,不同材质的更换周期差异。如前所述,硬质合金刀片的耐磨性强,更换周期可达普通碳素工具钢的5-10倍,合金工具钢的更换周期是普通碳素工具钢的3-5倍;同时,刀片的制造质量也会影响更换周期,若刀片材质不纯、热处理工艺不当,会导致硬度不均、韧性不足,使用过程中易出现磨损过快、崩边等问题,更换周期会缩短20%-30%。(四)设备状态削片机的设备状态对刀片的磨损和更换周期也有重要影响。首先,设备的切削间隙调整是否合理至关重要,间隙过大时,刀片无法充分切削木材,会增加切削阻力和摩擦,加剧磨损;间隙过小时,刀片与设备其他部件可能发生干涉,导致异常磨损;其次,设备的主轴转速、刀盘平衡度等也会影响刀片的受力状态。贵州免地基BX216削片机