商机详情 -
云南木材削片机公司
在适宜转速区间,切削速度与木材进给速度实现匹配,飞刀能在木材输送至切削区域的瞬间完成精细剪切。此时,木片尺寸由刀盘飞刀数量、进料速度及刀盘直径共同决定,尺寸偏差可控制在±2mm以内。如仿日“诺尔曼”型盘式削片机通过优化转速参数,其生产的木片均匀性优于传统机型,成为山场削片的理想设备。当转速过高时(高于额定转速的120%),切削速度过快会导致飞刀与木材的接触时间过短,虽然单次切削的精度较高,但高速旋转的刀盘易产生“甩料”现象——部分未完全切削的木材会被离心力甩出切削区域,形成不规则碎料或超长木片。同时,高速运转的刀盘对进料速度的同步性要求较高,一旦进料速度出现微小波动,就会导致切削间隔不均,出现木片长度忽长忽短的问题。(二)对碎料率的影响碎料率是指切削产物中尺寸小于规定下限(通常为5mm)的碎末占总产物的比例,碎料率过高会降低原料利用率,增加后续筛选成本。刀盘转速通过影响木材的分离方式,直接决定碎料的产生量。低转速下,碎料率升高的主要原因是木材撕裂而非剪切分离。由于飞刀切削速度不足,无法快速切断木材纤维,纤维之间的连接被强行拉扯破坏,产生大量细小纤维碎末。例如,在鼓式削片机处理硬木的试验中。山东鲁钢机械不断自我创新与发展。云南木材削片机公司
含水率过低的木材脆性增大,过高转速易导致木片破碎,需适当降低转速。试验表明,在切削含水率16%左右的灌木柠条时,转速≥957r/min能获得佳的削片质量,而当含水率过高或过低时,需相应调整转速参数。(二)**状态**的锋利程度与安装精度直接影响转速与木片质量的关系。锋利的**能降低切削阻力,在较低转速下即可实现精细切削;而磨损的**切削阻力增大,需要提高转速才能保证切削效果,但过高的转速会加剧**磨损,形成恶性循环。此外,**安装精度不足(如飞刀刃口不平整、安装角度偏差)会导致切削过程不平稳,即使在适宜转速下,也会影响木片质量。因此,定期检查**状态、及时修磨或更换**,是保证转速适配性的重要前提。(三)设备类型不同类型的削片机(盘式、鼓式)由于结构设计的差异,对转速的要求也不同。盘式削片机的刀盘直径通常较大,适宜的转速区间相对较低(800-1200r/min),其优势在于木片尺寸均匀性好;鼓式削片机的刀盘直径较小,适宜的转速区间相对较高(1200-1800r/min),其优势在于切削效率高。例如,鼓式竹竿削片机的适宜转速通常在1300-1500r/min,而盘式硬木削片机的适宜转速通常在900-1100r/min。四、削片机刀盘转速的优化策略结合上述分析。福建BX215削片机厂家山东鲁钢机械想顾客所想,思顾客所忧,做顾客所需。
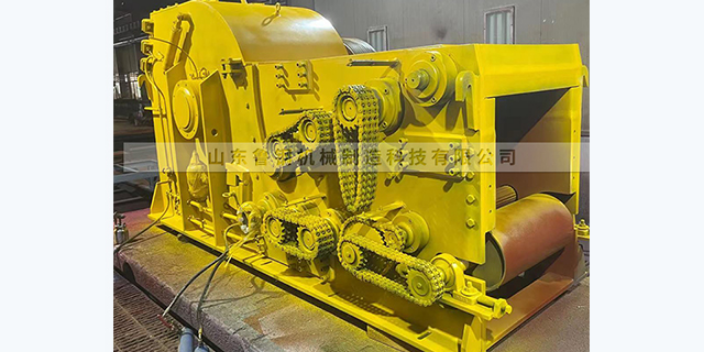
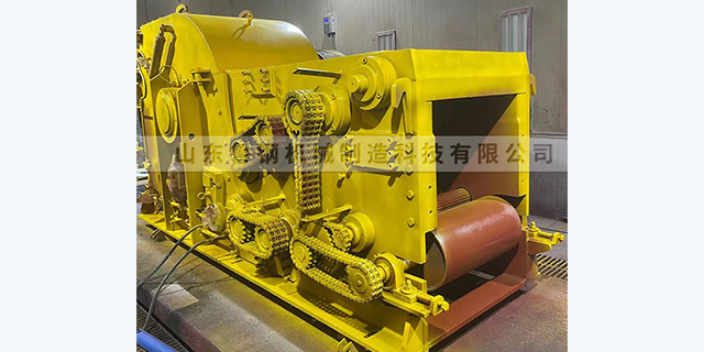
一)鼓式削片机:传统**的主流机型鼓式削片机是木材加工行业中应用的传统机型,以其性能稳定、性价比高、处理量大等特点,长期占据造纸厂、纤维板厂、木片生产基地等规模化生产场景的主导地位。其结构由机体、刀辊、上下喂料机构、液压系统及排料系统组成。机体采用高强度钢板焊接而成,为整机提供稳固支撑;刀辊作为切削部件,表面均匀安装2-4把飞刀,通过螺栓与压力块固定,确保高速旋转时的切削稳定性;液压系统可驱动罩盖开启与喂料辊升降,方便刀片更换、间隙调整及设备维护;喂料机构通过上下进料辊的挤压输送,将原料以恒定速度送入切削区域,保证木片尺寸均匀。从工作原理来看,木料由进料口送入后,被上下喂料辊压紧并匀速推向高速旋转的刀辊,飞刀与固定在机体上的底刀形成剪切作用,将木材瞬间切削成木片。切削产生的木片需通过刀辊外缘的方形通孔与机体内的网筛筛选,合格尺寸的木片从底部排出,不合格的大尺寸木片则在机内被再次切削,直至满足规格要求。这种结构设计使得鼓式削片机具备较强的原料适应性与切削稳定性,尤其适合大规模连续化生产。(二)盘式削片机:精细可调的质量木片生产机型盘式削片机以其切削木片尺寸精细、切口平整的优势。
木材纤维受到的剪切力均匀,木片形态规整;当转速过高或过低时,切削过程会偏离理想状态,导致切削力分布不均、切削热积聚或木材撕裂等问题,进而破坏木片质量。此外,刀盘转速还会影响设备的运行稳定性,转速异常可能引发设备振动加剧,间接影响切削精度。不同类型的削片机(如盘式、鼓式)对转速的敏感度存在差异,但影响机制具有共性。二、刀盘转速对木片质量指标的具体影响(一)对木片尺寸均匀性的影响木片尺寸均匀性是评价木片质量的首要指标,直接影响后续蒸煮、热解及胶合等工艺的效率。理想的木片应具备统一的长度、厚度及宽度,而刀盘转速通过调控切削节奏与切削精度,对尺寸均匀性产生影响。在较低转速区间(低于设备额定转速的60%),切削速度不足导致飞刀切入木材的过程缓慢,木材在切削力作用下易发生塑性变形而非快速分离。此时,飞刀对木材的剪切作用不彻底,部分木材会因撕裂产生不规则的木片,出现“长片”“厚片”混杂的现象。同时,低转速下刀盘的惯性力矩较小,面对木材径级波动时易出现转速波动,进一步加剧尺寸偏差。以灌木柠条削片试验为例,当切削转速低于800r/min时,木片长度偏差超过±5mm的比例达35%以上,远高于质量木片的质量要求。山东鲁钢机械竭诚为您服务,期待与您的合作!

刀片与木材的接触频率和摩擦热量增加,会加速刀片的磨损,同时可能导致刀片过热软化,进一步降低耐磨性;进料速度过快则会增加刀片的切削负荷,单次切削量增大,冲击力增强,导致磨损加剧和刀片疲劳损伤;此外,连续作业时间越长,刀片的累计磨损量越大,更换周期越短,例如每天连续作业8小时的刀片,其更换周期可能比每天作业4小时的缩短近一半。(三)刀片材质与质量刀片的材质特性直接决定其耐磨性和使用寿命,不同材质的更换周期差异。如前所述,硬质合金刀片的耐磨性强,更换周期可达普通碳素工具钢的5-10倍,合金工具钢的更换周期是普通碳素工具钢的3-5倍;同时,刀片的制造质量也会影响更换周期,若刀片材质不纯、热处理工艺不当,会导致硬度不均、韧性不足,使用过程中易出现磨损过快、崩边等问题,更换周期会缩短20%-30%。(四)设备状态削片机的设备状态对刀片的磨损和更换周期也有重要影响。首先,设备的切削间隙调整是否合理至关重要,间隙过大时,刀片无法充分切削木材,会增加切削阻力和摩擦,加剧磨损;间隙过小时,刀片与设备其他部件可能发生干涉,导致异常磨损;其次,设备的主轴转速、刀盘平衡度等也会影响刀片的受力状态。山东鲁钢机械产品规格齐全、款式新颖。西藏柴油机驱动BX216削片机器多少钱
山东鲁钢机械欢迎各位有志之士来公司参观、洽谈业务!云南木材削片机公司
需拆解清洗阀芯及阀座,去除杂质或磨损产生的铁屑。第二步,准确微调减压阀压力。确认根源问题解决后,松开减压阀的锁紧螺母,缓慢旋转调节螺杆。顺时针旋转螺杆可增大输出压力,逆时针旋转则减小压力,每次旋转角度不超过1/4圈,调节后暂停片刻,观察压力表数值是否稳定。当压力达到系统额定工作压力(削片机液压系统常见额定压力为16-25MPa)时,保持调节螺杆不动,拧紧锁紧螺母,防止工作中因振动导致压力偏移。调整后需进行试运行验证。启动削片机,让液压系统在空载状态下运行5-10分钟,观察压力表数值是否保持稳定,同时检查管路接头、密封件是否存在泄漏。随后进行负载试运行,模拟正常切削工况,确认压力波动范围控制在±,且设备切削动作平稳、无异常振动。若仍存在压力不稳问题,需重新检查减压阀的磨损情况,必要时更换新阀。此外,日常维护可有效预防减压阀压力不稳。建议定期清理液压油滤芯,避免杂质进入减压阀;每半年对减压阀进行一次拆解检查,更换老化的密封件;根据设备运行时长,定期检测系统压力,及时发现并调整压力偏差。同时,避免超负荷运行设备,防止减压阀长期处于高压工况下加速磨损。云南木材削片机公司