商机详情 -
中山耐高温温控设备供应商
共能温控设备低氮燃烧系统适配国内各地区环保排放标准,针对京津冀、长三角、珠三角等严格管控区域,可稳定实现 NOx 排放≤15mg/m³ 标准,无需加装外部尾气脱硝装置,一次性通过环保在线监测验收。国内多地环保政策要求工业燃气加热设备氮氧化物排放低于 30mg/m³,重点管控区域执行 15mg/m³ 限值,普通燃气模温机燃烧火焰局部高温,NOx 排放 120-150mg/m³,需额外购置脱硝设备,增加十余万改造投入与年度运维成本;共能温控设备一体式低氮燃烧头集成 FGR 烟气再循环、金属纤维表面燃烧、水冷降温三重抑氮技术,从燃烧源头减少热力型 NOx 生成,燃烧温度稳定控制在 1000℃以内,无需外部脱硝设备即可达标排放。设备配套内置烟气检测传感器,实时上传 NOx 排放数值至物联网云端,环保部门线上核查可直接调取长期排放数据,省去人工现场检测流程。燃烧系统可根据当地环保标准调节 FGR 烟气循环比例,常规地区调至 30mg/m³ 档位,重点管控区域切换 15mg/m³ 档位,一台温控设备适配全国不同地区环保政策;设备出厂附带第三方尾气检测报告,环评、排污许可申报可直接使用,大幅简化企业环保审批流程。选购温控设备时需要考虑温度范围、控温精度和热负荷等关键参数。中山耐高温温控设备供应商
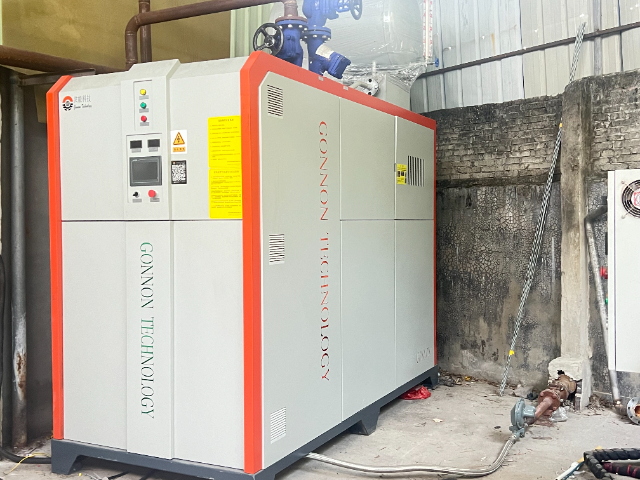
温控设备导热油选型与维护直接影响设备使用寿命、能耗水平,共能科技为采购温控设备的客户提供专属导热油选型、定期维护指导服务,规范介质使用标准,延长温控设备服役年限。不少企业采购温控设备后随意选用劣质导热油,油品耐高温性能差,250℃工况快速碳化,堵塞管路、降低换热效率,短短 1-2 年即出现温控设备升温慢、超温报警故障;共能根据温控设备最高工作温度匹配导热油,200℃以内选用矿物型导热油,250-350℃选用合成高温导热油,提供正规油品供应商渠道,保障介质热稳定性。工程师上门培训导热油维护标准:每季度检测油品粘度、酸值,数值超标及时更换;定期启动温控设备油路反冲洗功能,清理管路碳化物;停机长期存放时,维持设备 80℃保温,避免油品低温凝固沉积。规范维护下,温控设备导热油更换周期延长一倍,换热效率长期维持 98% 以上,不会出现能耗逐年上升问题;同时规避油路堵塞、干烧起火安全隐患。客户接入物联网平台后,系统自动记录温控设备导热油使用时长,到期推送油品检测、更换提醒,配套售后团队上门完成油路清洗、换油服务,一站式解决温控设备介质运维难题,降低长期使用损耗成本。中山耐高温温控设备供应商共能科技的温控设备支持多国电压标准,方便客户在全球范围内部署使用。

针对工业企业老旧供热设备升级改造场景,共能科技模块化温控设备提供轻量化、低成本的改造解决方案,无需大规模拆除原有设备,即可快速完成老旧设备的智能化、节能化、环保化升级。多数传统企业早期投入使用的老旧温控设备,存在控温精度差、能耗高、排放超标、无智能管控功能等诸多问题,既生产效率低下,还难以适配当下环保与智能化生产要求,整机更换成本高昂、工期漫长、停产损失大。共能模块化温控设备采用分体式通用结构,兼容性极强,可适配市面绝大多数老旧供热设备的管路、电路接口,需替换燃烧、换热、控制系统模块,即可完成老旧设备升级。改造后的温控设备,控温精度、换热效率大幅提升,氮氧化物排放降至国家标准,同时搭载物联网远程管控功能,实现设备智能化运维。整个改造施工流程简单、周期短,相比整机更换可节省60%以上的改造费用,且生产线停机时间极短,减少企业产能损失。改造完成后,所有升级后的温控设备均可接入统一云端管理平台,方便企业集中管控、能耗统计与故障排查,是传统制造企业设备迭代、产能升级的选择。
化工反应釜、精馏、聚合工艺长期处于高温、微量腐蚀工况,对温控设备耐压、防腐、防爆性能提出严苛要求,共能防爆定制款温控设备专为化工高危车间打造。常规温控设备管路采用普通碳钢,长期接触化工挥发介质易锈蚀渗漏,共能化工温控设备全管路采用 316L 耐腐蚀不锈钢,密封件选用四氟乙烯材质,耐受弱酸、弱碱介质侵蚀;整机防爆等级达 ExdⅡBT4,电机、电控、点火组件全部防爆封装,杜绝电火花引发风险。温控设备支持 0-350℃宽域控温,可匹配间歇式反应、连续精馏动态温度调节需求,自适应 PID 算法根据反应釜内物料吸热速率实时调整加热功率,避免局部过热导致物料分解报废。设备内置压力缓冲回路,额定耐压超出工艺需求 1.2 倍,防止釜体压力倒灌损坏温控设备循环泵;多重联锁保护包含超温停机、低压补油、熄火切断燃气、泄漏报警,任意一项参数异常即刻切断热源并泄压。依托共能 60 余项专利技术,温控设备可定制防爆控制柜、远距离分体操控面板,操作人员在安全隔离区远程调节温控设备参数,规避现场高温、有毒介质接触风险,适配涂料、树脂、乳胶、沥青等精细化工全产业链生产。温控设备的技术创新持续推动着工业生产的智能化发展进程。

绿色节能是共能温控设备竞争优势,依托冷凝余热回收、变频燃烧、全密闭循环三大节能技术,相较传统老式温控设备综合能耗降低 20%-35%,契合制造业双碳减排改造需求。传统燃气加热设备排烟温度 130℃以上,大量汽化潜热直接排空浪费能源,共能温控设备内置 316L 不锈钢翅片式冷凝器,低温导热油回水吸收烟气热量,将排烟温度降至 60℃以下,回收烟气中水蒸气潜热辅助预热进风,单台设备每年可回收数万度等效热能。变频燃烧调节系统根据车间实时热需求动态调整燃气输出,生产低谷、设备待机时自动降至负荷,避免传统设备大火持续燃烧造成燃料浪费;全密闭导热油循环结构无介质挥发损耗,导热油更换周期延长一倍,减少危废处理成本。电力型温控设备采用电磁辅助加热模块,电能转化热能效率达 98%,相比普通电阻加热节电 18%。共能可为客户提供温控设备节能改造测算报告,对比原有老旧供热设备与共能温控设备年燃气、电力消耗差值,测算 1-3 年投资回本周期;大量板材、化工企业改造数据显示,更换共能温控设备后,单位产品能耗下降 25% 左右,同步减少碳排放,帮助企业完成绿色工厂、节能补贴申报,兼顾生产成本降低与环保合规双重收益。温控设备支持语音提示功能,方便操作人员快速了解设备状态和异常信息。中山耐高温温控设备供应商
温控设备在热处理工艺中发挥着关键作用,能够精确控制金属材料的加热和冷却速率。中山耐高温温控设备供应商
从技术迭代维度分析,共能科技温控设备历经六代、七代持续升级,每一代产品均针对上一代温控设备能耗、排放、精度短板完成结构性革新。前几代温控设备以基础加热功能为主,控温误差 ±2℃,无余热回收结构,NOx 排放超标;第六代温控设备新增基础冷凝回收、简易低氮燃烧头,节能率提升 12%,排放降至 50mg/m³;第七代旗舰温控设备搭载全预混 FGR 动态低氮系统、AI 自适应 PID、大流量变频循环泵、全流程余热回收四大升级模块,控温精度提升至 ±0.5℃,综合热效率突破 100%,NOx 稳定≤15mg/m³。第七代温控设备机身采用模块化拼装结构,零部件通用化率达 90%,后期维修更换配件成本降低 45%;机身隔热层升级纳米耐高温保温材料,表面温度低于 40℃,大幅减少环境散热损耗。共能研发团队拥有十余年模温机、温控设备研发经验,依托 CAD 三维仿真模拟优化燃烧室、管路结构,每款新款温控设备均经过上万次工况模拟测试再量产,60 余项技术覆盖燃烧、换热、控制、安全四大模块,持续发展工业温控设备绿色、智能、高精度技术,可为不同预算、不同环保要求的企业匹配第六代、第七代梯度温控设备方案。中山耐高温温控设备供应商