商机详情 -
注射水管道安装问题
制洁净管道工艺对焊接的要求:1)焊接施工开始前需提交各相关施工方案,并在各工序作业前分工序做技术交底。需提交的方案包括:洁净管道施工方案、洁净管道焊接程序、内窥镜检测程序;2)焊工应经相关劳动部门培训合格,并持有特种作业操作证。自动焊机操作的焊工应提供相应的洁净管道自动焊接培训的证明材料。3)依据设计要求和该项工艺的要求,对所有参加该专项洁净管道施工的全部人员进行专项质量培训,明确正确做法及作业要求;4)焊接使用的净化气体(用在被焊接管道的内表面)和保护气体(担当外部焊接部分的保护层)应提供完整的质量,包括氧含量和水分含量。5)在不能进行自动焊接的焊缝,可选择经验丰富的焊工实施手工焊接。6)所有的焊缝应没有蚀损斑、针一样的孔、腐蚀标记和点固焊缝印记等,内外表面无明显凹凸;7)必须按照方案和工序技术交底的要求在施工过程中严格检查;8)预制焊缝、现场焊缝都要按照检测比例的要求,及时进行内窥镜检测。当有X光无损检测要求时,按照设计要求的比例进行抽检;制工程GMP验证的需要,焊接施工过程的记录资料要及时如实建立,当工程现场的管理方有特殊要求时,按照其特殊要求执行。焊接质量:工艺评定(PQR层间清理、无损检测比例符合规范。 标识:按规范刷色、标注介质名称、流向、压力。注射水管道安装问题
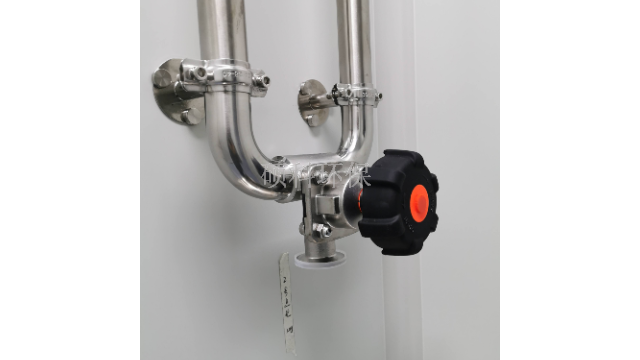
硕科管道安装的**优势硕科管道安装聚焦制药、生物科技、食品饮料等高洁净行业的流体输送需求,以合规性、稳定性、经济性为**,形成区别于常规管道安装的差异化优势,具体体现在以下六大维度:一、合规性优势:全流程符合国际标准,助力资质认证标准对标严格安装工艺全程遵循GMP、ASMEBPE、ISO15749等行业规范,针对纯化水、注射用水、纯蒸汽等洁净介质管道,明确要求:材质选用316L**碳不锈钢无缝管,内壁电解抛光至Ra≤μm(注射用水管道需达Ra≤μm);焊接采用自动轨道氩弧焊+管内充氩保护,焊缝内壁光滑无焊瘤,避免微生物滋生死角;验收需完成水压试验、CIP清洗、SIP灭菌等全流程验证,确保介质无二次污染。资料可追溯,支持审计核查安装完成后提供完整合规档案,包括管材材质证明书、焊接参数记录、内壁粗糙度检测报告、耐压试验数据、清洗消毒验证报告等,可直接用于GMP认证、FDA审计、食品安全体系审核。 注射水管道安装问题常见问题与 泄漏:垫片 / 密封面不合格、螺栓紧不 密封面不合格均、焊接缺陷→严格验收、规范操作、试验查漏。
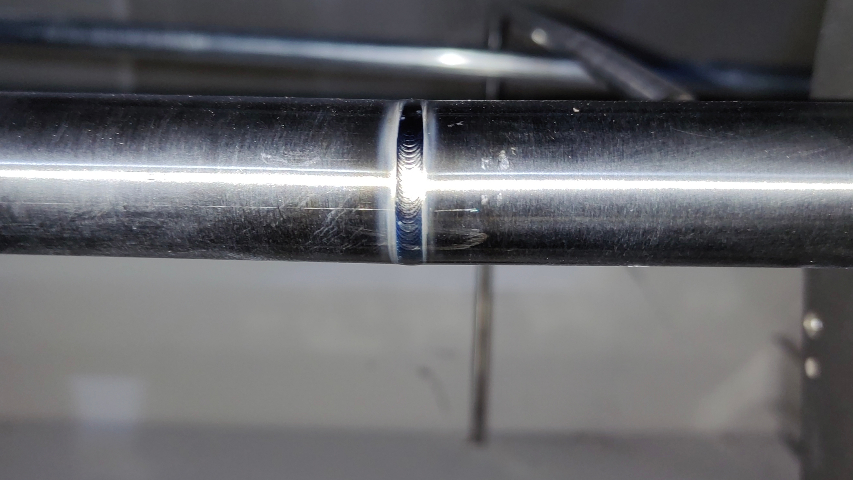
翮硕特种气体管道安装。特种气体管道焊接应符合下列规定:1施工单位在工程开工前应对参加该工程的焊工进行认证,并应向建设单位提交管道焊接样品、焊接合格确认单,经建设单位项目技术负责人签字确认后方能进行焊接施工,施工单位应保留合格的焊接样品和记录;2应使用自动轨道氩弧焊机焊接,所用氩气纯度不得小于,内保护气应装压力计监测管内压力;3在正式焊接前、更换焊头后、更换钨棒后、改变焊接管径、焊机电源关闭重新启动后都应进行焊接测试,焊接测试样品经质量检验员检查合格并填写焊接合格确认单后方可正式施焊;在结束焊接前也应进行焊接测试,并应检查正式施焊后所焊焊接接头是否合格;4焊接前应编制焊接工艺规程和绘制系统的单线图,单线图上应对焊接接头进行编号,编号应与焊接记录的焊接接头编号一致;5应严格按照焊接工艺规程要求进行焊接,焊接过程中应做好焊接记录,焊接接头处应标明焊接时间、焊工姓名或焊工钢印号、焊接接头编号、介质名称。
适配工厂产能扩张,提升系统灵活性模块化设计,支持后期升级改造硕科管道采用标准化管件与接口,可根据工厂产能扩张需求,灵活增设分支管道、用水点或设备接口,无需大规模拆除原有管道系统。例如,制厂新增生产线时,可直接对接原有纯化水/纯蒸汽主管网,大幅缩短改造周期,降低扩产成本。一站式适配硕科水处理设备硕科管道系统与硕科纯水机、注射用水设备、纯蒸汽发生器等产品无缝对接,实现从水处理到流体输送的全流程配套,避免因设备与管道接口不匹配导致的效率损耗,提升工厂整体系统的协同性。五、规范工厂管理,提升运维标准化水平清晰的标识与台账管理管道安装完成后,统一标注介质名称、流向、压力等级、洁净等级等标识,便于运维人员识别;同时提供完整的安装档案(含管道走向图、检测报告、维护手册),助力工厂建立标准化的设备管理台账。培训与售后支持安装团队为工厂运维人员提供管道维护实操培训,涵盖CIP清洗、SIP检漏、密封件更换等技能;并提供定期巡检服务(每年1-2次),提前排查管道帮助工厂建立科学的运维体系。 吹扫、清洗与封闭 管道必须冲洗、吹扫干净,无杂物、焊吹扫干净、渣。 洁净管道、高纯水管要达到洁净度要求。
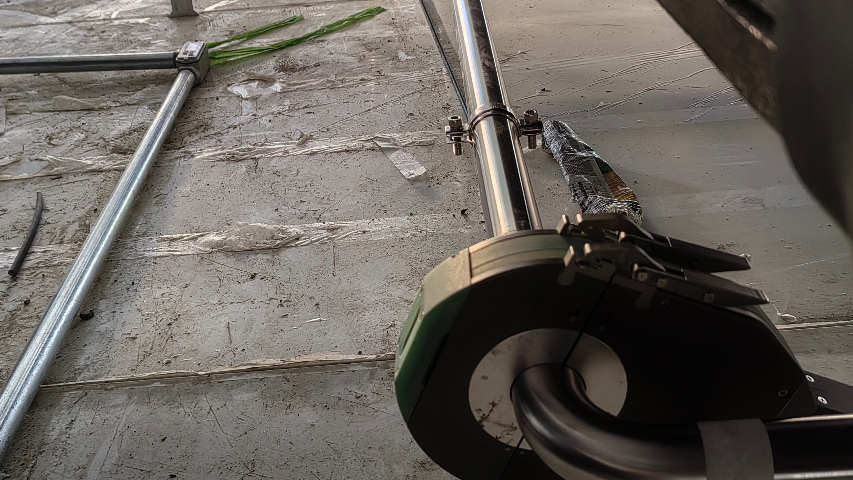
翮硕在特种气体管道预制洁净区的日常清洁和消毒需严格遵循 “分区、分级、高频次” 原则,通过精细化操作避免微粒、微生物及化学污染物残留,具体流程和要求如下:一、日常清洁(每日执行)1. 表面清洁(针对地面、墙面、台面、设备外表面)工具选择:使用不掉纤维的超细无尘布(如聚酯材质)、**洁净拖把(拖头可拆洗消毒),禁止使用普通抹布或棉纱。清洁剂:优先选用异丙醇(IPA) 或75% 医用酒精,对油脂、有机污染物清洁效果更佳;若遇顽固污渍,可先用去离子水(电阻率≥18.2MΩ・cm)擦拭,再用异丙醇二次清洁。操作顺序:从洁净度高的区域(如 ISO 6 级**区)向低洁净度区域(如 ISO 7 级辅助区)推进;墙面:从顶部到底部垂直擦拭,阴阳角(圆弧处理部位)需重点擦拭,避免积尘;台面 / 设备表面:沿同一方向(如横向)单方向擦拭,不可来回擦拭(防止微粒扩散),接缝处用无尘布折叠成尖角深入清洁;地面:采用 “S” 形轨迹拖地,拖把需每 5㎡更换一次拖头,避免交叉污染。阀门选型:超纯水 / 注射用水用卫生级隔膜阀(无填料、无死角),纯蒸汽用蒸汽是的卫生级球阀 / 截止阀,均为。太仓食品级管道安装
特殊工艺费 双管板换热器胀接施工:按 “台” 计价,约 2000-5000 元 / 台(含气动胀接设备使用、人工);是的饿。注射水管道安装问题
三、焊接后处理:钝化与检测缺一不可焊缝钝化焊接完成后,用10%硝酸溶液循环钝化(温度40-60℃,时间2-3小时),去除表面氧化层,形成致密钝化膜。钝化后用纯化水冲洗至中性(pH5-7),避免化学残留影响水质。质量检测内窥镜检查:通过高清内窥镜观察焊缝内部,要求无裂纹、气孔、未熔合等缺陷,表面光滑连续。氦质谱检漏:测试泄漏率≤1×10⁻⁹Pa・m³/s,确保管道系统无外源性污染侵入。四、布局与细节优化:减少风险隐患管道坡度:焊接时保证坡度≥1%,支管与主管呈45°斜接,避免积水死角。支架安装:采用不锈钢支架固定管道,避免接触非金属材质(如塑料),防止老化碎屑脱落污染。五、验证与记录:确保可追溯性焊接过程需记录参数(电流、氩气流量、焊接时间),留存内窥镜检测图像、钝化处理记录等文件,符合GMP追溯要求。 注射水管道安装问题