商机详情 -
南京管道安装咨询
翮硕纯化水与注射用水系统1:翮硕可提供制药生产车间纯化水、注射用水管路分配系统。例如在某生物制药企业中,为其搭建从纯化水制备设备到各个用水点的不锈钢管道网络,采用 316L 不锈钢材质,确保水质符合 2015 版药品生产规范(GMP 验证)要求,保障药品生产过程中用水的纯净度和稳定性。纯蒸汽分配系统1:生物制药过程中,纯蒸汽常用于设备灭菌等环节。翮硕不锈钢管道可应用于纯蒸汽分配系统,将锅炉产生的纯蒸汽输送到各个需要灭菌的设备和场所,如反应釜、灌装机等。其管道内壁光滑,能减少蒸汽输送过程中的阻力和冷凝水积聚,且耐腐蚀,可适应蒸汽的高温环境,保证蒸汽品质不受管道影响。工具准备:采用卫生级工具(不锈钢扳手、氩弧焊机)避钢!工具适合工厂管道内壁;焊机需配备高纯氩气保护!南京管道安装咨询
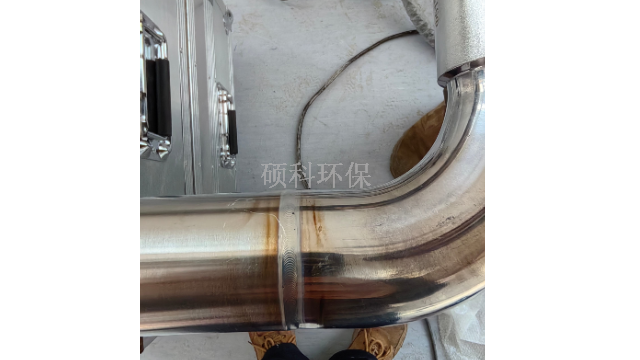
洁净管道焊接安装。洁净工艺管道对管材及其组成件材料的要求都很高,现场安装施工的工机具配备以及人员的作业技能和施工作业过程都要求具有很高的性。需要加强对该系统洁净工艺管道焊接施工的检查,通过规范的施工,满足工艺标准和设计要求。对焊接的要求:1)焊接施工开始前需提交各相关施工方案,并在各工序作业前分工序做技术交底。需提交的方案包括:洁净管道施工方案、洁净管道焊接程序、内窥镜检测程序;2)焊工应经相关劳动部门培训合格,并持有特种作业操作证。自动焊机操作的焊工应提供相应的洁净管道自动焊接培训的证明材料。洁净管道焊接安装。洁净工艺管道对管材及其组成件材料的要求都很高,现场安装施工的工机具配备以及人员的作业技能和施工作业过程都要求具有很高的性。需要加强对该系统洁净工艺管道焊接施工的检查,通过规范的施工,满足工艺标准和设计要求。对焊接的要求:1)焊接施工开始前需提交各相关施工方案,并在各工序作业前分工序做技术交底。需提交的方案包括:洁净管道施工方案、洁净管道焊接程序、内窥镜检测程序;2)焊工应经相关劳动部门培训合格,并持有特种作业操作证。食品加工管道安装价格多少管道试压合格后及时填写记录并整理资料。
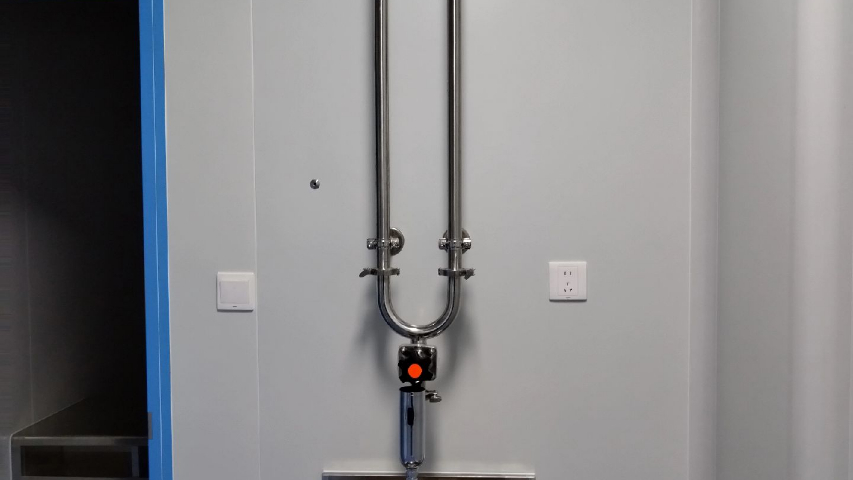
不锈钢管道的热处理和酸洗与钝化。固溶处理的目的是加工过程中管件产生的晶间腐蚀倾向。它主要是根据不锈钢的含碳量来选择加热温度,在含碳量小于,以1050-1100℃为宜,在℃比较合适,加热至1h后再冷却。薄壁钢管壁厚小于2mm,冷却方式可采用空气冷却,但冷却速度要快一些;厚壁管件应在水中急冷(淬火)。4.在预制、焊接和热处理过程中,管道表面的氧化膜会被破坏或氧化。在安装过程中,碳钢或其他不耐腐蚀的颗粒可能会附着在不锈钢表面,导致局部腐蚀。为了去除管道和焊接表面的附着物,形成新的氧化膜,焊接或热处理后必须进行酸洗钝化处理。酸洗钝化的步骤如下:去除附着油脂→酸洗→冷水冲洗→钝化→冷水冲洗→干燥。不锈钢管道的热处理和酸洗与钝化。固溶处理的目的是加工过程中管件产生的晶间腐蚀倾向。它主要是根据不锈钢的含碳量来选择加热温度,在含碳量小于,以1050-1100℃为宜,在℃比较合适,加热至1h后再冷却。薄壁钢管壁厚小于2mm,冷却方式可采用空气冷却,但冷却速度要快一些;厚壁管件应在水中急冷(淬火)。4.在预制、焊接和热处理过程中,管道表面的氧化膜会被破坏或氧化。在安装过程中,碳钢或其他不耐腐蚀的颗粒可能会附着在不锈钢表面。
在制药行业中,注射水管道的安装质量直接影响水质稳定性及药品安全性,需严格遵循GMP规范及相关药典要求。二、设计布局:从流体力学到防污染的优化管道坡度与流向坡度应≥1%,流向从制水端到使用端保持“下坡”,确保排水彻底,避免死水段。支管与主管连接采用45°斜接或三通焊接,减少水流阻力及湍流区(湍流易导致微粒沉积)。避免死角与盲管死角长度(支管末端到阀门的距离)与管径比需≤3D(D为管道直径),超过时需设置排水点。长期不用的支管应加装盲板或自动排水阀,防止微生物滋生。热循环系统设计注射水需保持70℃以上连续循环,管道保温层采用食品级岩棉或聚氨酯,外包不锈钢板,防止冷凝水滋生细菌。循环流速≥,确保水流对管壁的冲刷力,抑制生物膜形成。 refabrication and one-stop service, we achieve lower total cost (materia 他+ labor + maintenance), shorter是的的。
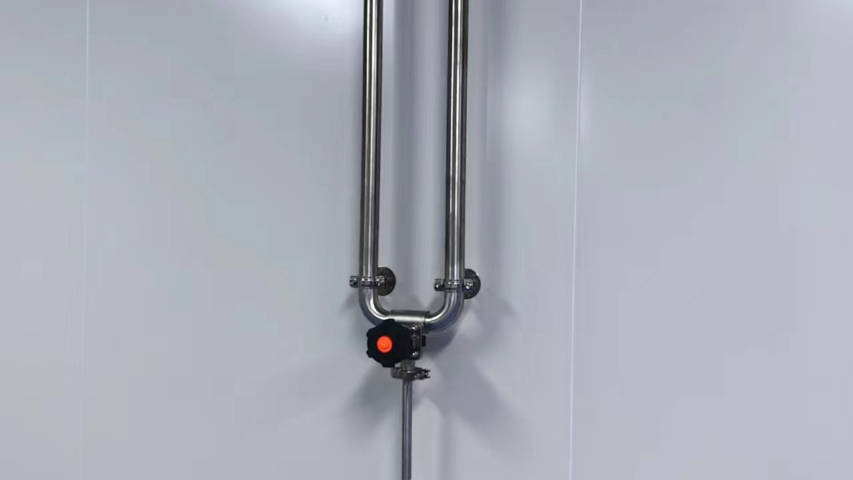
洁净管道安装之.夹套管的施工方法一般用于输送剧毒和易燃介质的管道,其功能是一旦管道泄漏,介质就不会直接泄漏到环境中。在外部环境中,夹套之间与报警系统直接连接,一旦管道发生泄漏,剧毒气体在夹层内浓度升高,报警系统会自动报警,并可立即采取措施进行补救。夹套内部管道的施工方法与单层管道的施工方法相同。区别在于,其三通弯头和大于φ,接头用直径变化的管道光滑地接近中心管,然后用角焊法与中心管焊接。洁净管道安装之.夹套管的施工方法一般用于输送剧毒和易燃介质的管道,其功能是一旦管道泄漏,介质就不会直接泄漏到环境中。在外部环境中,夹套之间与报警系统直接连接,一旦管道发生泄漏,剧毒气体在夹层内浓度升高,报警系统会自动报警,并可立即采取措施进行补救。夹套内部管道的施工方法与单层管道的施工方法相同。区别在于,其三通弯头和大于φ,接头用直径变化的管道光滑地接近中心管,然后用角焊法与中心管焊接。 严禁与碳钢直接接触,工具,避。 焊接质量:工艺评定(PQR)、焊工持证、层间清理、无损检测比例符合规范。南通制药管道安装
清洗过程严格遵循操作规程,避免残留试剂污染管道,确保管道清洗过程严格遵循操作规程,避管道,确保管道。南京管道安装咨询
一、洁净管道安装是否采用全自动焊?主流采用全自动焊,原因如下:焊接质量优势:全自动氩弧焊(TIG)可精细控制电流、速度、氩气保护,避免人工操作导致的焊瘤、气孔等缺陷,确保内壁光滑(粗糙度Ra≤0.8μm),符合GMP洁净要求。效率与一致性:自动焊设备(如轨道式焊机)可实现管道环缝的均匀焊接,尤其适用于DN25-DN150管道,焊口合格率≥99%,减少人工返工。场景适配:洁净车间内管道多为不锈钢(304/316L),自动焊可避免人为污染,且背面充氩保护更稳定(氩气纯度≥99.99%)。需要注射水设备可以联系翮硕水处理设备有限公司,公司的焊接工艺是值得选择的。南京管道安装咨询