商机详情 -
EDI超管道安装咨询
制洁净管道工艺对焊接的要求:1)焊接施工开始前需提交各相关施工方案,并在各工序作业前分工序做技术交底。需提交的方案包括:洁净管道施工方案、洁净管道焊接程序、内窥镜检测程序;2)焊工应经相关劳动部门培训合格,并持有特种作业操作证。自动焊机操作的焊工应提供相应的洁净管道自动焊接培训的证明材料。3)依据设计要求和该项工艺的要求,对所有参加该专项洁净管道施工的全部人员进行专项质量培训,明确正确做法及作业要求;4)焊接使用的净化气体(用在被焊接管道的内表面)和保护气体(担当外部焊接部分的保护层)应提供完整的质量,包括氧含量和水分含量。5)在不能进行自动焊接的焊缝,可选择经验丰富的焊工实施手工焊接。6)所有的焊缝应没有蚀损斑、针一样的孔、腐蚀标记和点固焊缝印记等,内外表面无明显凹凸;7)必须按照方案和工序技术交底的要求在施工过程中严格检查;8)预制焊缝、现场焊缝都要按照检测比例的要求,及时进行内窥镜检测。当有X光无损检测要求时,按照设计要求的比例进行抽检;制工程GMP验证的需要,焊接施工过程的记录资料要及时如实建立,当工程现场的管理方有特殊要求时,按照其特殊要求执行。注重材料的选择与品质把控,所采购的不锈钢材料均符合高标准质量要求。在制要行业等对材料要求严格的领域!EDI超管道安装咨询
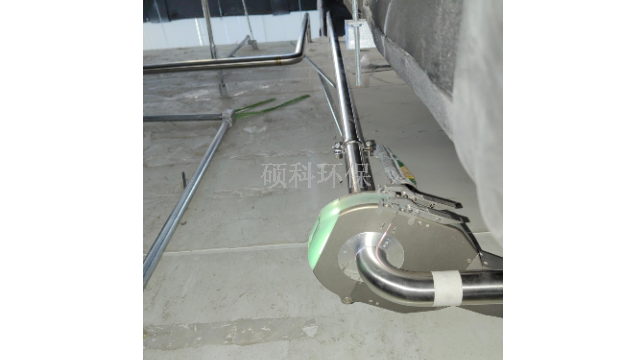
翮硕管道安装工(尤其涉及工业、医用等特殊领域)需具备的相关资质证书,根据作业场景和规范要求有所不同,主要包括以下几类:基础职业资格证书特种作业操作证(焊接与热切割作业):由应急管理部门核发,针对涉及焊接、切割等明火或高温作业的人员,是从事焊接操作的法定必备证书,分为熔化焊接与热切割作业等类别。特种设备作业人员证:由市场监管部门核发,若涉及压力管道(如医用注射水管道、工业压力管道)安装,需考取“压力管道安装”相关项目(如GCI级、GC2级等),证明具备对应压力等级管道的安装资格。行业专项资质焊工等级证书:由人社部门或行业协会颁发,分为初级、中级、高级、技师、高级技师等,证明焊接技能水平,高洁净领域(如制药、医疗)通常要求中级及以上资质。洁净室作业相关认证:部分**领域(如GMP洁净区管道安装)可能要求员工持有洁净室操作培训证书,证明掌握无菌操作、洁净环境维护等规范。 太仓食品加工管道安装average, making it the optimal choice for long-teraverage, making it the optimal choice for long-term operation. .
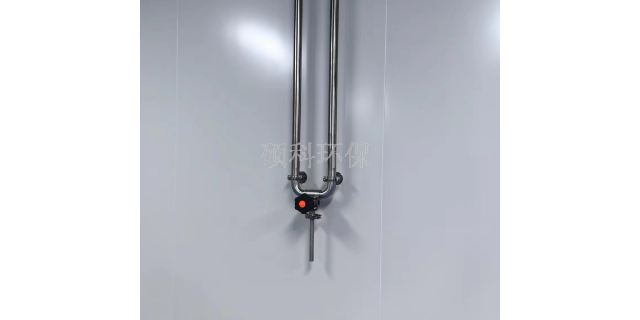
翮硕根据《特种气体系统工程技术标准》GB50646-2020,低蒸汽压特种气体管道施工除应符合一般特种气体管道施工的规定外,还应符合以下规定:伴热与保温:管路应安装伴热带并用保温棉包覆管路;当管道穿越温差较大区域时应分段加热。其他通用规定:特种气体管道与用气生产工艺设备之间的连接应采用不锈钢管道面密封接头或自动轨道氩弧焊机焊接,不得采用非金属软管;管道穿墙部位应设套管,并应以难燃材料填充套管与管道之间的间隙,同时应对穿墙部位加以密封。焊接时的保护气体流量应以做焊接样品的保护气体流量为基准;施工过程中应连续充气保护,施工中断时可降低充气流量,但应确保管内呈正压。每一个系统焊接完成后,均应充高纯气或氮气正压保护。外焊缝宽度应为管壁厚度的,内焊缝宽度不应小于外焊缝宽度的2/3倍,焊缝不应有裂纹、未焊透、未熔合焊接缺陷,不得有气孔、夹渣、咬边等缺陷。焊缝错边量不应大于管壁厚度的10%,管内、外焊缝凹、凸起高度不应大于管道壁厚的10%。
不锈钢管道的热处理和酸洗与钝化。1.奥氏体不锈钢管道经冷加工或焊接后有内应力。如果输送介质含氯(溴)离开,会造成应力腐蚀,导致管道损坏。管冷后应力的方法是将管件加热到250-425℃,多用300-350℃,不含钛或铌的管件,当进行回火处理时,温度小于450℃。焊接应力需要在较高温度下进行,一般为850-870℃,含有钛或铌的管件可以直接在空气中冷却,不含钛或铌的管件要用水冷却到450℃(以更快的速度通过危险区)后再冷却。2.稳定化处理是指在高温(450℃以上)条件下使用含有稳定元素钛和铌的18-8不锈钢的处理工艺。一般处理过程是在固溶温度加热到1050-1150℃后,冷却到850-900℃(略小于碳化铬再溶解温度),保持温度2-4h,然后在空气中冷却,使一些溶解在固溶体中的钛和铌有足够的时间沉淀出来,与碳形成碳化钛或碳化铌。这种处理不适用于成本稳定型18-8不锈钢。不锈钢管道的热处理和酸洗与钝化。1.奥氏体不锈钢管道经冷加工或焊接后有内应力。如果输送介质含氯(溴)离开,会造成应力腐蚀,导致管道损坏。管冷后应力的方法是将管件加热到250-425℃,多用300-350℃,不含钛或铌的管件,当进行回火处理时,温度小于450℃。焊接应力需要在较高温度下进行。全自动氩弧焊(TIG) 为是的,尤其注射用水 / 纯蒸汽管路,必须内壁充氩保护,防止焊接时不锈钢内壁氧化形成。
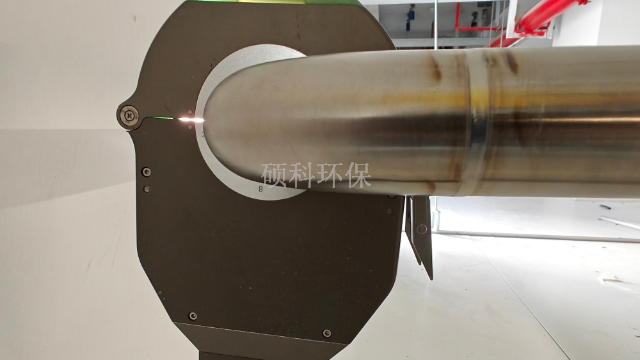
洁净管道安装-工艺程序和施工方法。一、工艺条件不锈钢抛光管的安装必须有特殊的工艺条件,主要有以下几点:1、洁净管道施工对环境的要求比较高,所以建议是在厂房空吹后施工,否则空气中的灰尘微粒就会进入安装阶段,从而影响施工。2、如厂房内没有空气吹风的情况下,可采用净化小室的方法施工,禁止在室外露天作业。3、环境温度在10℃以上;洁净管道安装主要工序的施工方法:单层抛光管道德施工方法a.管材切割的方法主要有两种,即手工切割和电动切割。一般说来,由于管道端部有不同程度的缩径,用手切刀切割时,适于卡套连接。而且对接焊口由于对接口尺寸要求非常严格,所以用电动切割机切割。电动切割机切口光滑,端口不变形,组对后无错边。无论是手动切割还是电动切割,切割后都需要用手动铣刀或电动铣刀去除毛刺。切割后的管道应立即用管道堵塞,以免环境中的颗粒进入管道。 20 世纪:精密化、标准化、系统化(现代后,材料、连接、施工、破,管道安装进入卫生级、智能、模块化时代。太仓管道安装电话
采用316L不锈钢电抛光管,确保管道的耐腐蚀性和洁净度,同时要求材料提供熔炼炉号、制造号、制造材料证书!EDI超管道安装咨询
不锈钢管道安装过程要注意什么?不锈钢管道安装试压检测操作要求。不锈钢管道试压检测正确操作:试压过程监控:在试压过程中,对试压数据进行实时监控,确保试压过程中管道无异常情况。数据分析与记录:在试压完成后,对试压数据进行详细分析和记录,判断管道是否符合设计要求和规范。检测报告生成:在试压检测完成后,生成详细的检测报告,对试压结果进行总结和评价。安全性评估:在试压检测过程中,对管道的安全性进行评估,确保管道在使用过程中的可靠性。不锈钢管道安装过程要注意什么?不锈钢管道安装试压检测操作要求。不锈钢管道试压检测正确操作:试压过程监控:在试压过程中,对试压数据进行实时监控,确保试压过程中管道无异常情况。数据分析与记录:在试压完成后,对试压数据进行详细分析和记录,判断管道是否符合设计要求和规范。检测报告生成:在试压检测完成后,生成详细的检测报告,对试压结果进行总结和评价。安全性评估:在试压检测过程中,对管道的安全性进行评估,确保管道在使用过程中的可靠性。,对试压数据进行实时监控,确保试压过程中管道无异常情况。数据分析与记录:在试压完成后,对试压数据进行详细分析和记录,判断管道是否符合设计要求和规范。 EDI超管道安装咨询