商机详情 -
电镀管道安装咨询
翮硕不锈钢管道安装具有以下优势:材质优良1:通常选用304、316等质量不锈钢材质,符合相关标准,性能稳定、强度高、热膨胀系数低,且不锈钢是可植入人体的健康材料,能保障水质纯净,杜绝二次污染。连接可靠:可采用卡压式等连接方式5。卡压式连接操作便捷,通过O型密封圈止水,密封性好,连接牢固,能有效防止漏水问题,且无需特殊工具和高超技能,可缩短安装时间15。经久耐用1:不锈钢表面有薄而致密的富铬氧化膜,耐腐蚀性强,在各种水质包括软水中都不易生锈腐蚀,即使埋地使用也能保持良好性能,使用寿命可达100年,寿命周期内几乎无需维护,综合成本低。安装便捷4:不锈钢管道重量相对较轻,便于搬运和安装,且连接方式多样,可根据实际情况灵活选择,能适应各种复杂的安装环境和工程需求。节能环保1:管道内壁光滑,水阻小,可减少压力损失,降低输送成本,同时热膨胀系数低,在热水管道中能有效降低热能损耗,且不锈钢材料可100%再生,不会对环境造成公害。耐高温高压1:能在-270℃-400℃的温度下长期安全工作,抗拉强度大,具有良好的延展性和韧性,可极大地降低受外力影响漏水的可能性,能适应多种复杂工况。 验证服务费:含 DQ(设计确认)、IQ(安装确认)、OQ(运行确认)、PQ(性能确认)全流程验证,以及验计)。电镀管道安装咨询
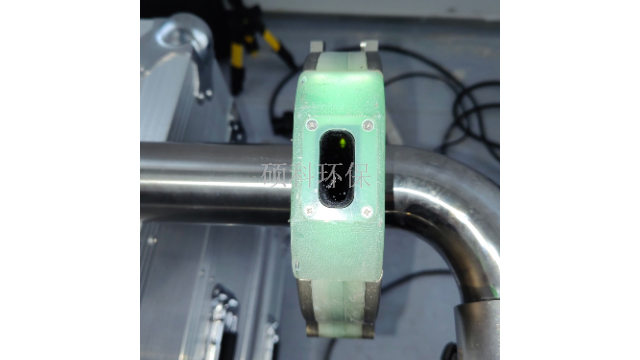
硕科不锈钢管道安装优势。①选择高质量的管道材料:硕科采用的不锈钢管道采用高质量钢卷原材料,成品均符合标准,确保产品具有的耐用性、密封性和流体传输性能。此外,在材料的储存和运输上,集才严格遵守操作规范,防止可能的损坏或污染。②使用的安装设备:硕科引进德国制管技术和智能自动化设备,如精确的切割机、磨光机和焊接设备。这些设备可以确保管道加工的精确性和一致性,从而提高安装质量。③制定严格的安装工艺流程:硕科建立并实施严格的安装工艺流程,确保每一个步骤都符合标准。包括从开始的管道切割、磨光,到后续的管道组对、焊接,再到后面的压力测试。④与多家企业建立长期合作关系:硕科作为一家可靠的管道供应商,合作过的生意伙伴达上千家,并和多家企业建立了长期的合作关系,通过长期的合作,硕科积累了更多的经验和信任。RO反渗透管道安装哪家好苏美尔 / 美索不达米亚(约 4000 是E):出现陶土排水管,用于神庙与城市排污,是早的人工管状输水 / 排水构件。
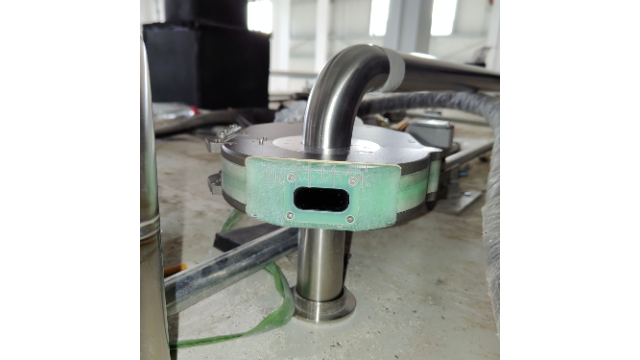
硕科管道安装对工厂的**价值与运营影响硕科管道系统(涵盖纯化水、注射用水、纯蒸汽等洁净介质管道)的标准化安装,是制药、生物科技、食品饮料等工厂实现合规生产、高效运维、品质保障的关键环节。其对工厂的影响贯穿生产全流程,具体体现在以下五大维度:一、保障生产合规性,助力资质认证符合行业标准与法规要求硕科管道安装严格遵循GMP、ASMEBPE、ISO15749等国际标准,从材质选型(316L不锈钢内壁电解抛光至Ra≤μm)、焊接工艺(自动轨道氩弧焊+管内充氩保护)到检测验证(水压试验、CIP/SIP灭菌),全流程均满足制药、食品行业的严苛规范。安装完成后可提供完整的材质证明、焊接记录、验证报告,助力工厂顺利通过GMP认证、FDA审计、食品安全体系认证等资质审核,避免因管道系统不合规导致的生产停滞或认证失败风险。杜绝介质污染,保障产品质量洁净管道采用无死角设计(快装卡箍连接、无缝焊接),与流体接触部件无溶出物,可有效防止微生物滋生、重金属析出、杂质夹带等问题。对制药厂而言,可确保注射用水、纯化水输送过程中内***、微生物限度达标,避免药品污染;对食品厂而言,可防止流体介质二次污染,保障食品卫生安全。
翮硕316不锈钢管道用于医用注射水设备时,焊接处理需严格遵循洁净标准和工艺要求,确保焊缝质量与管道内壁洁净度,避免污染注射水。具体注意事项如下:焊前准备管道切割采用**不锈钢切管机,切口平整无毛刺,坡口加工精度控制在±,去除表面氧化层及油污,用无水乙醇擦拭清洁。焊丝选用同材质316L不锈钢,直径匹配管道壁厚(通常),提前用**清洗去除油脂。焊接方式必须采用全自动钨极氩弧焊(TIG焊),避免手工焊接的不稳定性。焊枪需配备高频引弧装置,减少起弧时的氧化。保护措施焊接全程通,管道内部需提前充氩排氧(氧气含量≤50ppm),防止内壁氧化。焊枪氩气流量根据管径调整(通常8-15L/min),背部保护氩气流量为正面的1/2-2/3,确保焊缝两侧无发黑、氧化现象。 土套接式陶管(一端粗一端细,可节节相套),战国形成全陶管 + 暗沟复合排水网,转弯、变径、分流构件齐全。
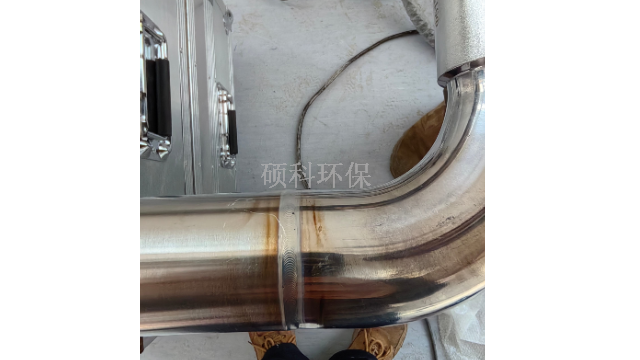
工艺优势:精细化施工,保障流体输送稳定性无死角设计,杜绝污染风险管件采用卫生级快装卡箍连接,替代传统焊接弯头/三通,减少管道内滞留点;与设备对接采用顶入式结构,避免水流冲击产生气泡,降低内***滋生概率。管道坡度严格控制(液体管道≥2‰,气体管道≥3‰),比较低点设排污阀,确保排空无残留,解决纯化水/注射用水管道静态积水导致的微生物超标问题。焊接工艺专业,提升管道耐用性焊工需持特种设备焊接作业证上岗,针对大口径主管路(DN≥50)采用自动轨道焊接,焊缝余高≤0.5mm,无气孔、裂纹等缺陷;焊接后对焊缝进行酸洗钝化处理,形成致密氧化保护膜,抗腐蚀能力提升50%以上,避免铁离子溶出污染介质。焊接质量:工艺评定(PQR层间清理、无损检测比例符合规范。 标识:按规范刷色、标注介质名称、流向、压力。RO反渗透管道安装哪家好
现场管理费:6S 定置管理、安全防护、临时设施搭建等,按施工周培训费:为客户培训操作管理人员,含理论期。电镀管道安装咨询
三、焊接后处理:钝化与检测缺一不可焊缝钝化焊接完成后,用10%硝酸溶液循环钝化(温度40-60℃,时间2-3小时),去除表面氧化层,形成致密钝化膜。钝化后用纯化水冲洗至中性(pH5-7),避免化学残留影响水质。质量检测内窥镜检查:通过高清内窥镜观察焊缝内部,要求无裂纹、气孔、未熔合等缺陷,表面光滑连续。氦质谱检漏:测试泄漏率≤1×10⁻⁹Pa・m³/s,确保管道系统无外源性污染侵入。四、布局与细节优化:减少风险隐患管道坡度:焊接时保证坡度≥1%,支管与主管呈45°斜接,避免积水死角。支架安装:采用不锈钢支架固定管道,避免接触非金属材质(如塑料),防止老化碎屑脱落污染。五、验证与记录:确保可追溯性焊接过程需记录参数(电流、氩气流量、焊接时间),留存内窥镜检测图像、钝化处理记录等文件,符合GMP追溯要求。 电镀管道安装咨询