商机详情 -
制备饮料管道安装市场报价
翮硕根据《特种气体系统工程技术标准》GB50646-2020,低蒸汽压特种气体管道施工除应符合一般特种气体管道施工的规定外,还应符合以下规定:伴热与保温:管路应安装伴热带并用保温棉包覆管路;当管道穿越温差较大区域时应分段加热。其他通用规定:特种气体管道与用气生产工艺设备之间的连接应采用不锈钢管道面密封接头或自动轨道氩弧焊机焊接,不得采用非金属软管;管道穿墙部位应设套管,并应以难燃材料填充套管与管道之间的间隙,同时应对穿墙部位加以密封。焊接时的保护气体流量应以做焊接样品的保护气体流量为基准;施工过程中应连续充气保护,施工中断时可降低充气流量,但应确保管内呈正压。每一个系统焊接完成后,均应充高纯气或氮气正压保护。外焊缝宽度应为管壁厚度的,内焊缝宽度不应小于外焊缝宽度的2/3倍,焊缝不应有裂纹、未焊透、未熔合焊接缺陷,不得有气孔、夹渣、咬边等缺陷。焊缝错边量不应大于管壁厚度的10%,管内、外焊缝凹、凸起高度不应大于管道壁厚的10%。 无固定标准,合适受 项目规模、管道规格、材质标准、施工难度、合规要求 等多重因素影响,以下是详细的费用。制备饮料管道安装市场报价
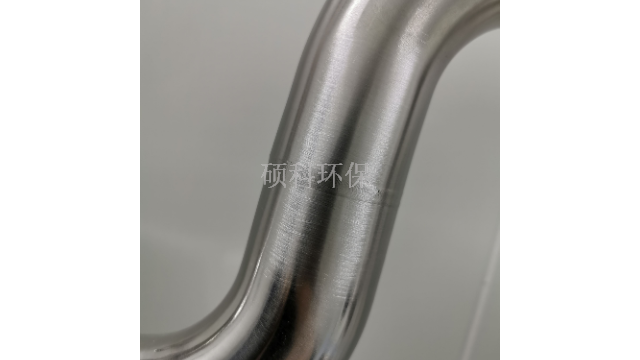
翮硕纯水管道(304/316不锈钢)焊接注意事项一、焊接前预处理管道清洁:用酒精或**擦拭焊口两侧20mm范围,去除油污、水渍,避免杂质污染水质。坡口加工:采用机械切割(禁止火焰切割),坡口角度30°-35°,钝边,间隙1-2mm,确保焊接熔透。材质匹配:304不锈钢用ER308焊丝,316不锈钢用ER316L焊丝,焊丝直径φ,需烘干(150℃/1h)。二、焊接工艺控制焊接方法:采用全自动氩弧焊(TIG),直流正接,氩气纯度≥,背面充氩保护(流量8-10L/min),防止内壁氧化。参数设置:电流80-120A(根据管径调整),电压10-15V,焊接速度8-12cm/min,层间温度≤60℃,避免过热晶粒粗大。焊口组对:严禁强力组对,错边量≤,同轴度偏差≤1°,防止焊接应力集中导致泄漏。三、焊后处理与检测表面处理:焊口需进行在线电解抛光或酸洗钝化(硝酸+氢氟酸溶液),去除氧化层,粗糙度Ra≤μm,符合GMP卫生要求。泄漏检测:用纯水充压至工作压力倍,保压30分钟,压降≤;或用氦质谱检漏仪(泄漏率≤1×10⁻⁹Pa・m³/s)。记录追溯:每道焊口编号并留存焊接参数记录(电流、电压、氩气流量),便于质量追溯。 制备饮料管道安装市场报价引设计理念,结合公司技术优势,采用三维制图建模软件进行模块化设计,实现管道布局紧凑、节约空间的效果。
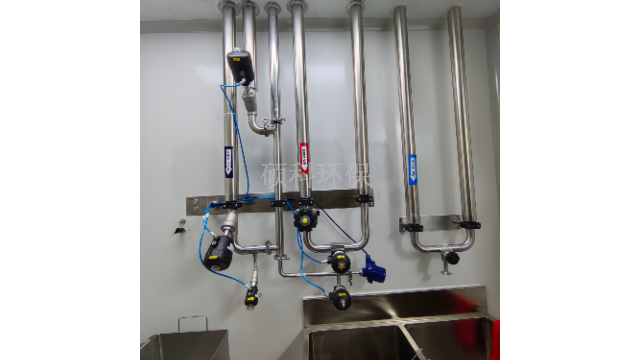
翮硕注射水管道安装全流程步骤详解(制药级标准)一、施工前准备资质与文件审核施工团队需具备ASMEBPE认证焊工(编号可追溯),图纸通过FDA/GMP合规性审查(含3D建模死角分析)。材料报验:316L不锈钢管道(ASTMA270)、管件(内壁电解抛光Ra≤μm),附材质证书、抛光报告及钝化记录。场地清洁安装区域需达到ISO7级洁净室标准,施工前用75%乙醇擦拭地面、墙面,风速控制在(单向流)。二、管道预制加工切割与坡口处理采用行星式切管机(精度±),禁止砂轮切割;V型坡口角度30°±5°,钝边,切割后用去离子水冲洗内壁(电导率≤1μS/cm)。焊接预制使用轨道式自动焊机(如MillerAuto-Continuum),焊前内壁充氩(纯度)10分钟,焊接参数:DN25管道:电流110A,速度150mm/min,层间温度≤60℃;焊口需100%内窥镜检测(放大20倍),无未熔合、夹钨缺陷。
薄壁不锈钢给水管在美国、日本、欧洲已有四十多年的生产历史,在国内却只有十多年的生产经验,不锈钢给水管走进大众视野,日渐被人们认知和接受却实两年的事。特别是央视“”晚会爆出塑料管道存在的各种质量问题后,大众开始关注饮用水输送以及二次供水管道设备的质量问题并产生严重质疑。过去的二十多年,我国大力推广“以塑代钢”,使得PVC、PE、PPR的塑料水输送管道及设备得以广泛应用,随之而来的大量质量问题以及二次水污染问题日渐成为人们健康水生活大隐忧。PVC、PE、PPR等塑料输送管道及设备生产用材料、配方、工艺本身就存在质量隐患,它们都是化学合成材料且残留有小分子,在二次加工过程中很容易产生有害物质,同时,塑料加工过程中又可以添加各种助剂、填充母料、回收料、再生料等化学材料,加之塑料管道物理力学性能欠佳,管道安装与使用质量与寿命很难保证。因此,要确保人们的健康水生活,不锈钢给水输送管道及设备成为人们的好选择,在可见的未来,可以说不锈钢给水管道及设备是饮用水输送类管道的好产品。 不锈钢管道焊接应采用氩弧焊并充氩保护。

翮硕特种气体管道安装。特种气体管道焊接应符合下列规定:1施工单位在工程开工前应对参加该工程的焊工进行认证,并应向建设单位提交管道焊接样品、焊接合格确认单,经建设单位项目技术负责人签字确认后方能进行焊接施工,施工单位应保留合格的焊接样品和记录;2应使用自动轨道氩弧焊机焊接,所用氩气纯度不得小于,内保护气应装压力计监测管内压力;3在正式焊接前、更换焊头后、更换钨棒后、改变焊接管径、焊机电源关闭重新启动后都应进行焊接测试,焊接测试样品经质量检验员检查合格并填写焊接合格确认单后方可正式施焊;在结束焊接前也应进行焊接测试,并应检查正式施焊后所焊焊接接头是否合格;4焊接前应编制焊接工艺规程和绘制系统的单线图,单线图上应对焊接接头进行编号,编号应与焊接记录的焊接接头编号一致;5应严格按照焊接工艺规程要求进行焊接,焊接过程中应做好焊接记录,焊接接头处应标明焊接时间、焊工姓名或焊工钢印号、焊接接头编号、介质名称。 优先预制 + 现场拼装:适合标准化管段,大幅降本提速。 批量采购 + 长期合作:材料与施工打包,争取更优价格与。制备饮料管道安装市场报价
连接技术的关键发明 锥管螺纹(1864 年,英国):发明BSPT/BSP 锥管螺纹,车削管端、麻丝 / 密封带压管道主流。制备饮料管道安装市场报价
纯水设备管道焊接后,消毒处理是控制微生物污染、确保水质安全的关键环节。需根据系统材质、工艺要求选择合适的消毒方式,同时兼顾有效性与无残留性。一、消毒前的预处理:清洁与系统完整性确认表面清洁用纯化水冲洗焊接管道系统(流速≥1.5m/s),去除焊接残留的钝化液、金属碎屑等杂质,冲洗至电导率≤1.3μS/cm(25℃)。若存在顽固污渍,可先用 0.1% 氢氧化钠溶液循环清洗(温度 60-80℃,时间 30 分钟),再用纯化水冲洗至中性。系统密封性测试消毒前通过压力测试(如 0.3-0.5MPa 气压保压 30 分钟)或氦质谱检漏,确保管道无泄漏,避免消毒介质外泄或外界污染侵入。制备饮料管道安装市场报价