商机详情 -
实验室管道安装咨询
不锈钢管道的热处理和酸洗与钝化。1.奥氏体不锈钢管道经冷加工或焊接后有内应力。如果输送介质含氯(溴)离开,会造成应力腐蚀,导致管道损坏。管冷后应力的方法是将管件加热到250-425℃,多用300-350℃,不含钛或铌的管件,当进行回火处理时,温度小于450℃。接应力需要在较高温度下进行,一般为850-870℃,含有钛或铌的管件可以直接在空气中冷却,不含钛或铌的管件要用水冷却到450℃(以更快的速度通过危险区)后再冷却。2.稳定化处理是指在高温(450℃以上)条件下使用含有稳定元素钛和铌的18-8不锈钢的处理工艺。一般处理过程是在固溶温度加热到1050-1150℃后,冷却到850-900℃(略小于碳化铬再溶解温度),保持温度2-4h,然后在空气中冷却,使一些溶解在固溶体中的钛和铌有足够的时间沉淀出来,与碳形成碳化钛或碳化铌。这种处理不适用于成本稳定型18-8不锈钢。不锈钢管道的热处理和酸洗与钝化。1.奥氏体不锈钢管道经冷加工或焊接后有内应力。如果输送介质含氯(溴)离开,会造成应力腐蚀,导致管道损坏管冷后应力的方法是将管件加热到250-425℃,多用300-350℃,不含钛或铌的管件,当进行回火处理时,温度小于450℃。焊接应力需要在较高温度下进行。):发明BSPT/BSP 锥管螺纹,车削管端、麻丝 / 密封带密封,实现可拆卸、标准化连接,至今仍是低压管道主流。实验室管道安装咨询
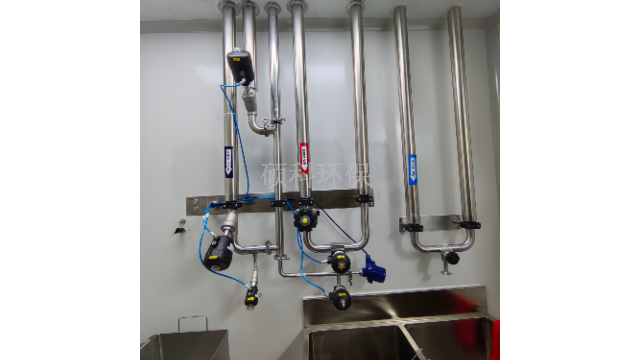
管道安装1)管道安装应具备下列条件:与管道有关土建工程、钢结构工程已检验合格,满足安装要求,并已工序交接手续。与管道连接的设备满足要求。管道组成件及管道支承件等已检验合格。管子管件、阀门等,内部已清理干净,无杂物,对管内有特殊要求的管道其质量已符合设计文件的规定。法兰、焊缝及其他连接件的设置应便于检修,设计规定的除外。管道安装工作一般不允许中断(特别是焊接),如遇到特殊情况应及时封闭管口,复工安装相连管道时,应检查管道内部,确认清洁,无杂物后,焊缝检验合格后方可安装。管道安装要严格按管线施工方案图并结合施工现场实际情况进行施工,按技术要求预留吹扫(吹洗)、试压用焊口。在管道安装前要认真去除管内的各类杂物保证管内清洁。管道安装一般先大管后小管,先后低压管,先不锈钢、合金钢管,后碳素钢管,先设备配管后其他配管的原则施工。如施工过程中受管材,配件到货或其它作业的影响,其安装顺序可以适当变动。管道安装前,应注意检查管件的壁厚等级、规格是否正确,应尽量避免异种钢焊接。管道的焊缝位置应避开应力集中区,便于焊接及检验。实验室管道安装咨询Shuoke (Suzhou) Environmental Engineering Equipment delivers high-cost-performance pipeline installation fo。
二、提升生产效率,降低运维成本优化流体输送效率,减少能耗损失硕科管道安装遵循低阻力设计原则:管道走向直线化、弯头采用大曲率半径、保温层采用高密度聚氨酯+不锈钢外护板。纯蒸汽管道保温层热损失≤3%,减少蒸汽冷凝浪费;纯化水/注射用水管道采用循环管网设计(流速≥),避免静态积水,保障末端用水点水质稳定,无需额外增设净化设备。降低设备故障率,减少停机时间管道与泵、储罐、发生器等设备的对接采用卫生级柔性接头,吸收设备振动,减少管道应力开裂风险;标准化焊接工艺确保焊缝光滑无缺陷,避免因焊缝腐蚀、渗漏导致的生产中断;快装连接设计便于管道拆卸清洗、配件更换,大幅缩短维护时间(传统焊接管道维护需停机1-2天,硕科快装管道*需2-4小时)。延长管道与设备使用寿命管道支架采用电化学防腐设计(不锈钢管卡+环氧树脂涂层支架),避免碳钢与不锈钢接触产生腐蚀;焊接后进行专业酸洗钝化处理,形成致密保护膜,提升管道耐腐蚀性。经测算,硕科管道系统的使用寿命可达15-20年,远超普通不锈钢管道(8-10年),降低工厂长期管道更换成本。
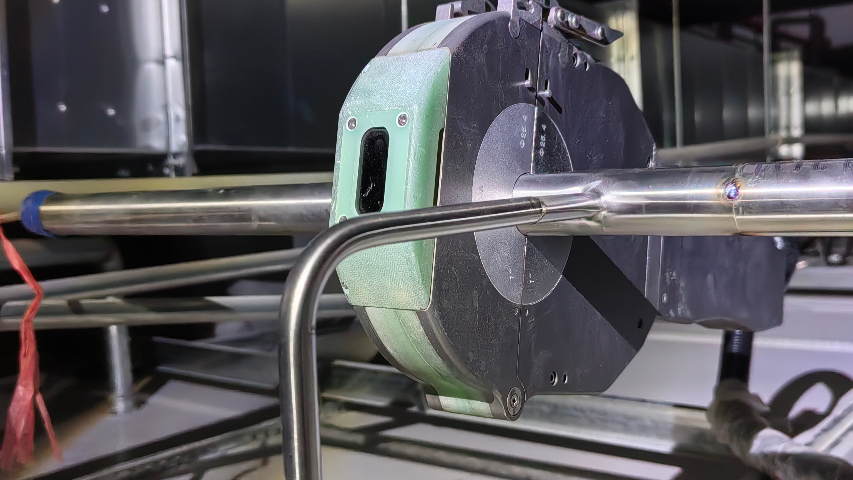
翮硕特种气体管道下料、预制需严格遵循洁净、精细、防污染原则,符合以下规定:下料前需确认管材材质(如316L不锈钢),表面无划痕、锈蚀,内壁经电解抛光(Ra≤μm),并附带材质证明文件。切割采用全自动行星式切管机,切口与管道轴线垂直度误差≤,严禁使用砂轮切割等易产生污染的方式。坡口加工采用**刀具,角度控制在37°±1°,钝边厚度为管壁厚度的1/3~1/2,确保焊接时熔合良好。预制前需用无水乙醇或异丙醇清洁管端内外壁,去除油污、杂质,清洁后立即用洁净caps密封,避免二次污染。弯管预制时,弯曲半径不小于管道外径的5倍,采用冷弯工艺,避免加热导致的材质劣化,弯后内壁无褶皱、凹陷。预制管段长度需精细测量,误差控制在±5mm内,避免现场拼接时产生过度应力。所有预制件(包括管件、阀门)需在ISO7级及以上洁净区操作,操作人员佩戴无绒洁净手套,工具经超声清洗并干燥。预制完成的管段需标注编号、材质、规格及流向,存放在洁净密封袋中,环境温度保持在15~30℃,相对湿度≤60%。这些规定确保特种气体管道在预制阶段就具备防泄漏、抗污染能力,为后续焊接与系统安全运行奠定基础。 管道压力试验详细过程(标准规范版) 一、试验前准备与条件确认 管道安装全部完成 焊接、法兰、是观检查合格。
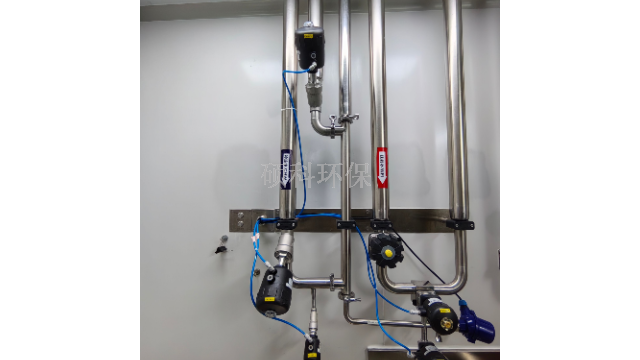
不锈钢水管安装施工六项注意的要点:1:埋地宜选用覆塑不锈钢水管,同时注意对管件的防护;2:管道试压水源应取用市政生活饮用水,不能采用自取的地下井水、河道水,试压后建议是马上使用;3:不锈钢水管与异种材质(碳钢)的支架相接触时,两侧接触面间应采用木质或橡胶等软物隔垫;4:不锈钢管的切割应采用无明显升温的切割方式,切割片不能含铁,去毛刺后需将污物清理干净;5:保温材料应采用不含可溶性氯离子(卤族元素或卤化物)的材料或胶水,禁止采用包含氯丁胶(万能胶);6:不锈钢管材与管件不可与镀锌钢管材和管件直接连接。因此,不锈钢生锈是一种比较复杂的情况,和其本身安装施工是否符合规范、使用介质等都有关系。不锈钢水管安装施工六项注意的要点:1:埋地宜选用覆塑不锈钢水管,同时注意对管件的防护;2:管道试压水源应取用市政生活饮用水,不能采用自取的地下井水、河道水,试压后建议是马上使用;3:不锈钢水管与异种材质(碳钢)的支架相接触时,两侧接触面间应采用木质或橡胶等软物隔垫;4:不锈钢管的切割应采用无明显升温的切割方式,切割片不能含铁,去毛刺后需将污物清理干净;5:保温材料应采用不含可溶性氯离子。计划;GC1 级及复杂管道需论证。 现场条基础 / 预埋件合格、设备就位精平、临时水电 / 起重 / 消防到位、分区警示。实验室管道安装咨询
常见问题与 泄漏:垫片 / 密封面不合格、螺栓紧不 密封面不合格均、焊接缺陷→严格验收、规范操作、试验查漏。实验室管道安装咨询
一、洁净管道安装是否采用全自动焊?主流采用全自动焊,原因如下:焊接质量优势:全自动氩弧焊(TIG)可精细控制电流、速度、氩气保护,避免人工操作导致的焊瘤、气孔等缺陷,确保内壁光滑(粗糙度Ra≤0.8μm),符合GMP洁净要求。效率与一致性:自动焊设备(如轨道式焊机)可实现管道环缝的均匀焊接,尤其适用于DN25-DN150管道,焊口合格率≥99%,减少人工返工。场景适配:洁净车间内管道多为不锈钢(304/316L),自动焊可避免人为污染,且背面充氩保护更稳定(氩气纯度≥99.99%)。需要注射水设备可以联系翮硕水处理设备有限公司,公司的焊接工艺是值得选择的。实验室管道安装咨询