商机详情 -
常熟气体管道安装
纯化水管道安装:洁净管道安装简介管道一般选用BA或EP抛光管,管采用充氩气加热处理而成,EP管采用电解研磨方式加工而成。其内、外表面极其光亮。洁净管道的焊接除了要达到常规工业管道对焊缝的要求外,还要求焊接时管内、外表面不受污染,焊缝内、外表面必须与母材光亮度基本一致。在业中有大量的工艺过程涉及到分配系统。如:纯化水的分配系统注射用水的分配系统液在配制容器之间的传输和分配等等。了解这些系统的通行惯例和特殊要求为客户提供工艺容器设计、制造、安装、测试和验证支持服务。根据工程设备的特殊要求洁净管道工程应有良好的结构满足制学、卫生学的要求。一个好的管道系统应在以下方面充分考虑:材料的化学稳定性——无溶出。无毒、不脱落材料制造。常用304和316L不锈钢。表面处理——与介质相接触的表面通常需要作机械或电化学抛光处理。连接方式——以采用氢气保护自动轨迹焊接为主在有方便拆装要求的地方采用卫生快开连接。合理的管径——管径的选择在实质上是选择适当的流速防止微在管壁停留和附着、滋生。倾斜度——利于排空使溶液能依靠自身重力排净同时应避免出现多处低点。这里给你两种版本,分别适配正式宣传 / 标书和简洁文案场景,都是专门地道的工程英文表达hahaohao使用即可。常熟气体管道安装
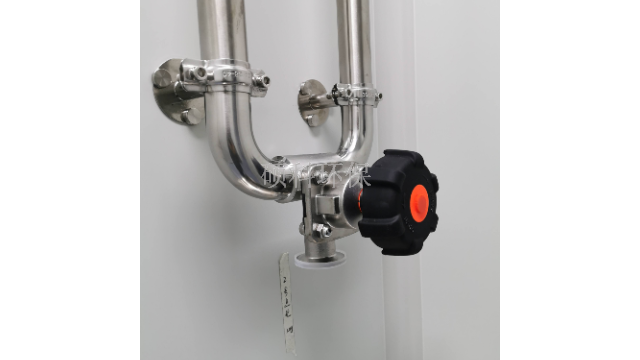
翮硕特种气体管道下料、预制需严格遵循洁净、精细、防污染原则,符合以下规定:下料前需确认管材材质(如316L不锈钢),表面无划痕、锈蚀,内壁经电解抛光(Ra≤μm),并附带材质证明文件。切割采用全自动行星式切管机,切口与管道轴线垂直度误差≤,严禁使用砂轮切割等易产生污染的方式。坡口加工采用**刀具,角度控制在37°±1°,钝边厚度为管壁厚度的1/3~1/2,确保焊接时熔合良好。预制前需用无水乙醇或异丙醇清洁管端内外壁,去除油污、杂质,清洁后立即用洁净caps密封,避免二次污染。弯管预制时,弯曲半径不小于管道外径的5倍,采用冷弯工艺,避免加热导致的材质劣化,弯后内壁无褶皱、凹陷。预制管段长度需精细测量,误差控制在±5mm内,避免现场拼接时产生过度应力。所有预制件(包括管件、阀门)需在ISO7级及以上洁净区操作,操作人员佩戴无绒洁净手套,工具经超声清洗并干燥。预制完成的管段需标注编号、材质、规格及流向,存放在洁净密封袋中,环境温度保持在15~30℃,相对湿度≤60%。这些规定确保特种气体管道在预制阶段就具备防泄漏、抗污染能力,为后续焊接与系统安全运行奠定基础。 常熟气体管道安装工程技术人员到场指导,对管道系统进行压力测试、泄漏测试,检查阀门开关灵活性、流量稳定等各项性能指标。
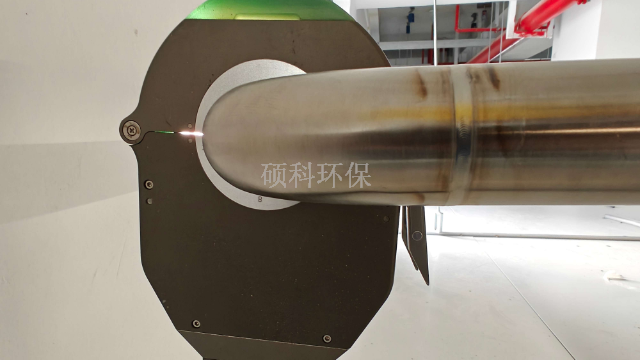
在制药行业中,注射水管道的安装质量直接影响水质稳定性及药品安全性,需严格遵循GMP规范及相关药典要求。二、设计布局:从流体力学到防污染的优化管道坡度与流向坡度应≥1%,流向从制水端到使用端保持“下坡”,确保排水彻底,避免死水段。支管与主管连接采用45°斜接或三通焊接,减少水流阻力及湍流区(湍流易导致微粒沉积)。避免死角与盲管死角长度(支管末端到阀门的距离)与管径比需≤3D(D为管道直径),超过时需设置排水点。长期不用的支管应加装盲板或自动排水阀,防止微生物滋生。热循环系统设计注射水需保持70℃以上连续循环,管道保温层采用食品级岩棉或聚氨酯,外包不锈钢板,防止冷凝水滋生细菌。循环流速≥,确保水流对管壁的冲刷力,抑制生物膜形成。
在制药行业中,注射水管道的安装质量直接影响水质稳定性及药品安全性,需严格遵循GMP规范及相关药典要求。三、焊接与连接:精密工艺保障密封性焊接技术采用自动轨道氩弧焊(TIG焊),避免手工焊接导致的焊缝不平整、气孔等缺陷。焊接时管内充纯氩气保护,防止氧化层残留(氧化皮易脱落形成微粒污染)。焊后需进行内窥镜检查,确保焊缝光滑、无夹渣,必要时进行酸洗钝化处理(如10%硝酸溶液钝化)。连接方式禁止使用螺纹连接(易积尘、难清洁),优先采用卡箍连接(快装式)或焊接连接。卡箍密封圈安装时需涂抹食品级润滑剂,避免干摩擦损坏密封面。四、阀门与管件:卫生级设计的**阀门选型选用隔膜阀(如Weiss或Burkert品牌),阀体与膜片一体化设计,无死角;禁止使用球阀或截止阀(阀芯易残留介质)。阀门执行器需采用气动或电动驱动,避免手动操作导致的污染风险,且驱动部件与阀体隔离,防止润滑油泄漏。管件要求弯头曲率半径≥3D,减少水流冲击导致的微粒脱落;三通采用“Y”型结构,避免直角三通造成的水流紊乱。 材料与应用边界拓展 塑料管道(PPVC):1950—70 年代工业化,耐腐蚀、易安装、卫生,颠覆民用与市政给排水。
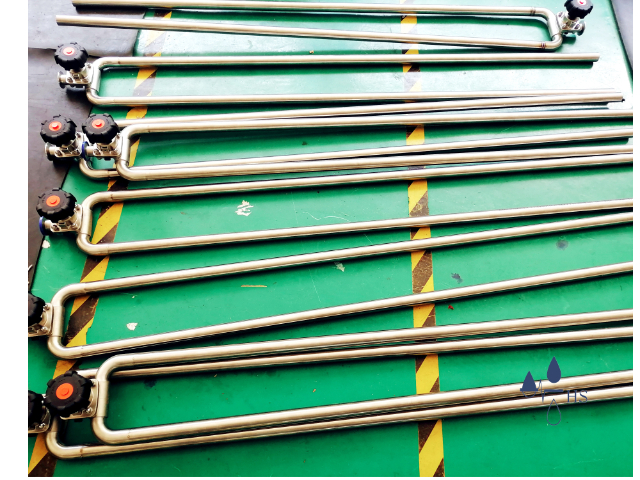
翮硕管道安装(尤其医用等高洁净要求场景)对员工技术有严苛要求,具体包括以下能力:专业焊接技能熟练操作全自动氩弧焊(TIG焊),精细控制电流、氩气流量等参数,确保焊缝无氧化、无焊瘤,内壁光滑度达标。能处理不同壁厚管道的坡口加工,保证错边量≤0.3mm,焊口贴合度符合医疗级标准。洁净操作能力掌握洁净区作业规范,如无菌手套佩戴、工具灭菌处理流程,避免安装过程中引入杂质或微生物。熟悉管道内壁清洁技巧,能用无水乙醇、清洁剂规范处理油污、氧化层。精度把控能力精细测量管道坡度(如医用注射水管道≥0.003)、支架间距(误差±5mm内),确保布局无死角、无死水。能通过内窥镜等工具检查焊口质量,识别微小缺陷并及时修正。吹扫、清洗与封闭 管道必须冲洗、吹扫干净,无杂物、焊吹扫干净、渣。 洁净管道、高纯水管要达到洁净度要求。昆山注射水管道安装
质保与售后:提供明确质保期(管道系统 2-5 年,按合同约定),24 小时响应,48 小时内到场排查,质保期是的。常熟气体管道安装
翮硕纯水设备管道焊接后,需消毒处理是控制微生物污染、确保水质安全的关键环节。需根据系统材质、工艺要求选择合适的消毒方式,同时兼顾有效性与无残留性。二、常用消毒方法及操作流程1.高温蒸汽消毒(湿热灭菌)适用场景:适用于可耐受高温的316L不锈钢管道系统,常用于注射用水、纯化水管道。操作要点:蒸汽纯度:使用饱和纯蒸汽(压力,温度121-134℃),不含铁锈、油污等杂质。循环方式:蒸汽从管道底部通入,顶部排出冷凝水,保持管道内蒸汽流速≥10m/s,确保热分布均匀。消毒参数:121℃维持30分钟或134℃维持15分钟,升温/降温速率控制在5-10℃/min,避免热应力损坏管道。冷凝水控制:管道坡度≥1%,冷凝水通过卫生级疏水阀及时排出,防止积水影响消毒效果。2.臭氧消毒适用场景:适用于无法耐受高温的系统(如部分塑料管道)或需要频繁消毒的场景。操作要点:臭氧发生:采用高纯氧气源制臭氧(浓度≥20mg/L),通过循环泵将臭氧水通入管道(流速≥2m/s)。消毒参数:臭氧浓度≥,循环时间60-90分钟,消毒后需用纯化水冲洗至臭氧残留≤(可通过碘化钾试纸检测)。常熟气体管道安装