商机详情 -
无锡GMP管道安装
不锈钢管道安装方法/步骤:下料:薄壁不锈钢水管的下料宜选用专门的电动切管机或手动切管器、手动管割刀;不宜采用砂轮锯等会产生高温的切割工具。1.先根据现场实际安装需要确定需要下料的管材长度;用量尺在管材上量好尺寸并划线;2.左手持管,右手拿割刀,割刀刀片对准划线,用手柄轻轻锁紧刀片,然后转动割刀绕管旋转720度;然后再次锁紧刀片,再次转动割刀绕管旋转720度;重复以上步骤直到将管割断。去除毛刺:下料断面采用倒角器将断面内外毛刺去除干净,以严格防止不锈钢水管插入不锈钢卡压式管件时刮伤密封圈。具体步骤为:1.将倒角器用力压在管材端口,保持管材和倒角器轴心线在同一条直线上;2.旋转倒角器,去掉管材毛刺;3.倒角器有两端,一端用来倒外毛刺,一端用来倒内毛刺。使用锯切时必须用锉刀对管口进行修端,断面锋利管边及下料产生的铁屑。一定要使用专门的不锈钢锉刀与倒角器,若使用其它材料的锉刀与倒角器,可能会使不锈钢水管产生锈蚀。结论:硕科管道安装(硕科是工程设备(苏州))在工业 / 水处理 / 市政管道领域,性价比突出 —— 品质对标是的。无锡GMP管道安装
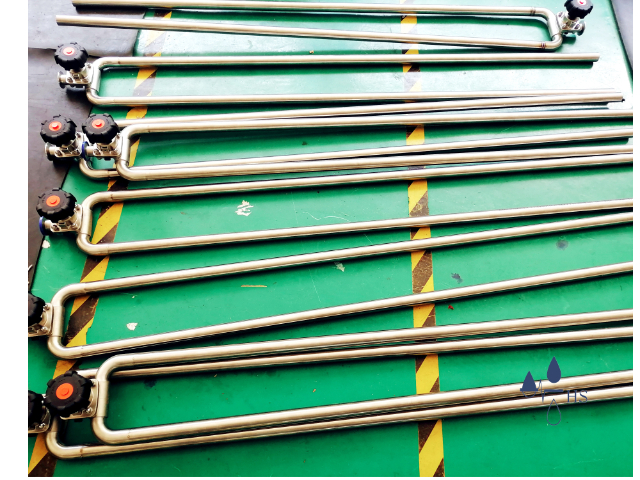
艺精细,杜绝介质污染采用无死角设计,管道坡度≥2‰,比较低点设排污阀,避免静态积水滋生微;与设备对接采用顶入式结构+卫生级柔性接头,防止水流冲击产生气泡及管道应力开裂。焊接后酸洗钝化处理,形成致密保护膜,杜绝重金属溶出与二次污染,、食品行业产品质量。适配性高,无缝联动设备针对不同介质定制方案:注射用水管道全程保温+循环管网(流速≥),支持巴氏;纯蒸汽管道配疏水阀+高密度保温层,减少冷凝水浪费。接口标准化设计,与硕科纯水机、蒸汽发生器等设备无缝对接,提升系统协同效率,避免接口不匹配导致的能耗损耗。运维便捷,降低运营成本关键节点采用快装卡箍连接,拆卸无需动火,维护时间从传统1-2天缩短至2-4小时,大幅减少停机损失。配套在线监测系统,实时监控电阻率、压力、温度,超标自动报警;管道耐腐蚀性强,使用寿命达15-20年,是普通不锈钢管道的2倍以上,降低长期更换成本。 医药管道安装价格管道安装并非由单一 “发明者” 一蹴始排水、引水到工业化管网、精密流体输送,历经数千年材料、连接、施工。
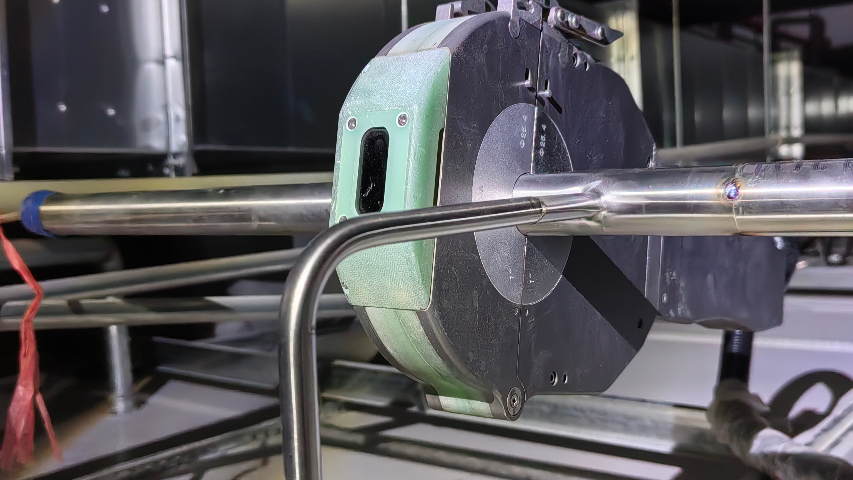
注射水管道安装的密封处理技术要点一、焊接密封:防泄漏手段全自动焊接工艺采用轨道式氩弧焊(TIG),电流100-150A(根据管径DN25-DN100调整),氩气纯度≥,背面充氩流量10-15L/min,确保内壁熔透无气孔。焊口错边量≤,同轴度偏差≤°,避免应力集中导致微裂纹;焊接后需在线电解抛光(电压8-12V,时间5-8min),粗糙度Ra≤μm,消除缝隙腐蚀风险。焊接接头形式优先采用“V型坡口+内缩焊”(坡口角度30°,钝边),避免传统承插焊的死角;法兰连接时需用RTJ(环连接面)或透镜垫,禁止使用平焊法兰(易积料)。翮硕水处理设备焊接管道方面是***的,值得去选择。
翮硕注射水管道安装全流程步骤详解(制药级标准)一、施工前准备资质与文件审核施工团队需具备ASMEBPE认证焊工(编号可追溯),图纸通过FDA/GMP合规性审查(含3D建模死角分析)。材料报验:316L不锈钢管道(ASTMA270)、管件(内壁电解抛光Ra≤μm),附材质证书、抛光报告及钝化记录。场地清洁安装区域需达到ISO7级洁净室标准,施工前用75%乙醇擦拭地面、墙面,风速控制在(单向流)。二、管道预制加工切割与坡口处理采用行星式切管机(精度±),禁止砂轮切割;V型坡口角度30°±5°,钝边,切割后用去离子水冲洗内壁(电导率≤1μS/cm)。焊接预制使用轨道式自动焊机(如MillerAuto-Continuum),焊前内壁充氩(纯度)10分钟,焊接参数:DN25管道:电流110A,速度150mm/min,层间温度≤60℃;焊口需100%内窥镜检测(放大20倍),无未熔合、夹钨缺陷。 严格遵循国际标准与行业规范,确保管道系统满足制药、生物、医疗等领域的高洁净要求,具体流程如下是的呢。
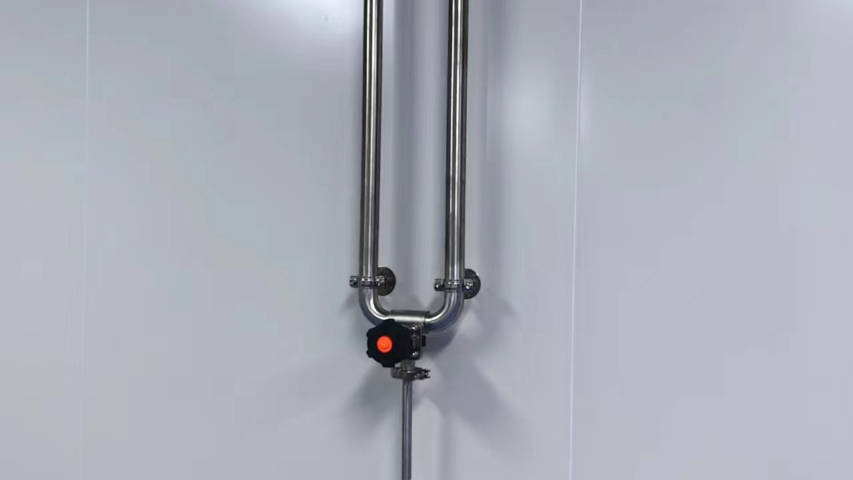
管道安装1)管道安装应具备下列条件:与管道有关土建工程、钢结构工程已检验合格,满足安装要求,并已工序交接手续。与管道连接的设备满足要求。管道组成件及管道支承件等已检验合格。管子管件、阀门等,内部已清理干净,无杂物,对管内有特殊要求的管道其质量已符合设计文件的规定。法兰、焊缝及其他连接件的设置应便于检修,设计规定的除外。管道安装工作一般不允许中断(特别是焊接),如遇到特殊情况应及时封闭管口,复工安装相连管道时,应检查管道内部,确认清洁,无杂物后,焊缝检验合格后方可安装。管道安装要严格按管线施工方案图并结合施工现场实际情况进行施工,按技术要求预留吹扫(吹洗)、试压用焊口。在管道安装前要认真去除管内的各类杂物保证管内清洁。管道安装一般先大管后小管,先后低压管,先不锈钢、合金钢管,后碳素钢管,先设备配管后其他配管的原则施工。如施工过程中受管材,配件到货或其它作业的影响,其安装顺序可以适当变动。管道安装前,应注意检查管件的壁厚等级、规格是否正确,应尽量避免异种钢焊接。管道的焊缝位置应避开应力集中区,便于焊接及检验。焊接费用:采用氩气保护自动轨道焊接,焊接单价约 80-150 元 / 道焊口(含焊工工资、探伤检测费),100 道焊口。无锡GMP管道安装
吹扫、清洗与封闭 管道必须冲洗、吹扫干净,无杂物、焊吹扫干净、渣。 洁净管道、高纯水管要达到洁净度要求。无锡GMP管道安装
材料选择:质量可靠+严格把控高标准材料采购:注重材料的选择与品质把控,所采购的不锈钢材料均符合高标准质量要求。在制行业等对材料要求严格的领域,采用316L不锈钢电抛光管,确保管道的耐腐蚀性和洁净度,同时要求材料提供熔炼炉号、制造号、制造材料等相关证明文件。适配性材料选用:根据不同行业和使用场景选择合适的材料,如在饮用水输送管道中,推荐使用覆塑不锈钢水管,既能保证水质安全,又能提高管道的耐腐蚀性和使用寿命;在埋地管道安装中,选用覆塑不锈钢水管并加强对管件的防护。🚧施工管理:安全规范+安全施工:严格遵守安全操作规程,确保施工过程安全可控。为施工人员配备完善的劳保用品,在危险作业场景(如容器内施工)安排专人监护,很大程度降低施工安施工措施:积极采取措施,减少施工对环境的影响。例如,在酸洗钝化等施工环节,对废液进行妥善处理,确保符合排放要求;在施工过程中采取降尘、降噪等措施,减少对周边环境的干扰。精细化施工流程:制定详细的施工流程和质量准,从管道预制、安装到试压、验收,每个环节都进行严格把控。例如,在不锈钢水管安装中,遵循六项注意要点。无锡GMP管道安装