商机详情 -
工业级管道安装定制
不锈钢管道安装注意事项:1.严格按操作程序安装,不能减化步骤。2.文明操作,避免粗鲁操作,避免损伤薄壁不锈钢水管管材、管件及工具。3.应确认管材、管件内是否有异物附着,如:切管铁渣、油污杂物等应擦试干净。4.转换接头的安装,先将螺纹拧紧后,再卡压,以免造成卡压接头松驰,在接阀门设备之处,应考虑安装活接以便设备维修。5.配管弯曲时,请在直管部位修正,这可在管件部位矫正,否则可能会引起卡压处松弛造成泄漏。6.安装施工中方案修改变更时,对已安装好管路改造,先切断改动部分的配管,取下修改段,再依变更配管要求,用直接头连接,算好配管长度。7.安装过程中薄壁不锈钢水管有与异种管材接触的位置,应作间隔处理(可用胶垫等),避免因此产生的电位腐蚀。不锈钢管道安装注意事项:1.严格按操作程序安装,不能减化步骤。2.文明操作,避免粗鲁操作,避免损伤薄壁不锈钢水管管材、管件及工具。3.应确认管材、管件内是否有异物附着,如:切管铁渣、油污杂物等应擦试干净。4.转换接头的安装,先将螺纹拧紧后,再卡压,以免造成卡压接头松驰,在接阀门设备之处,应考虑安装活接以便设备维修。5.配管弯曲时,请在直管部位修正,这可在管件部位矫正。 氩弧焊打底,确保内壁成型良好。 按要求做无损检测(RT/UT/PT/MT)。 是的层间温度,防间温度,防止冷裂纹。工业级管道安装定制
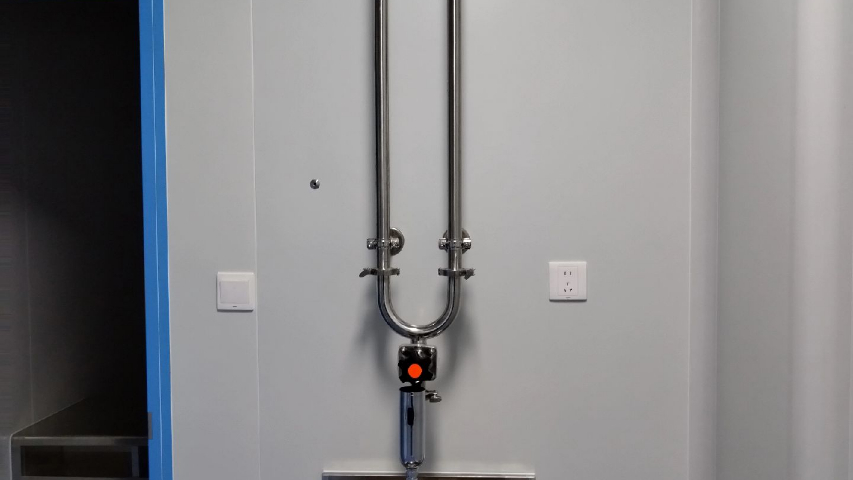
翮硕水处理在制药、生物工程等高纯度水系统中,316L和304不锈钢是注射用水(WFI)管道的常用材料,选择时需综合考虑以下关键因素:1.水质要求与腐蚀风险316L(**碳奥氏体不锈钢)适用场景:高氯离子环境(>50ppm)或沿海地区,316L因含2-3%钼(Mo),耐点蚀和缝隙腐蚀能力***优于304。高温(如80℃以上循环系统)或存在酸性清洁剂(如CIP中的硝酸、磷酸)的情况。长期接触臭氧或过氧化氢等氧化性消毒剂时,316L的稳定性更高。典型应用:USP/EP标准的WFI系统、生物制药发酵罐管道、多效蒸馏水机出口管路。304(标准奥氏体不锈钢)适用场景:氯离子含量极低(<30ppm)、温度适中(<60℃)的纯化水(RO产水)或预处理系统。预算受限且腐蚀风险可控的非关键区域(如非直接接触产品的辅助管道)。工业级管道安装定制水处理 / 环保工程(污水 / 纯水 / 中水回用管道) 工业循环水 / 冷却水 / 化工流体管道 市政给排水、厂区管网改造是。
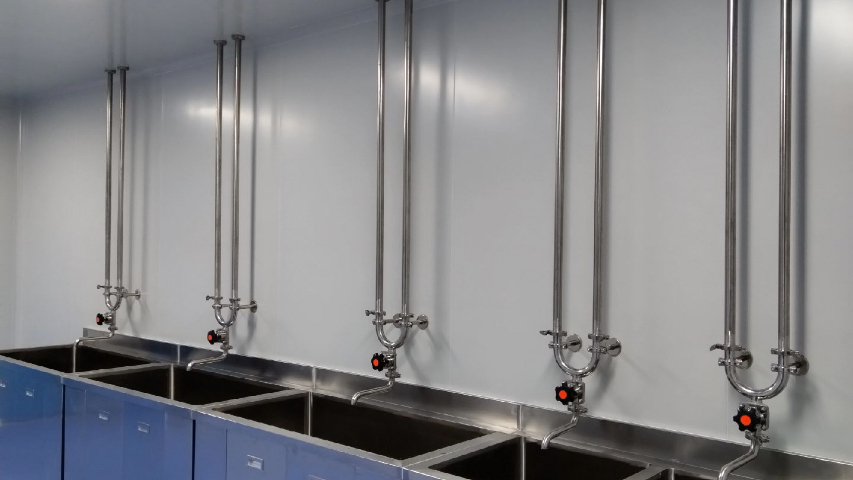
不锈钢管道的热处理和酸洗与钝化。固溶处理的目的是加工过程中管件产生的晶间腐蚀倾向。它主要是根据不锈钢的含碳量来选择加热温度,在含碳量小于,以1050-1100℃为宜,在℃比较合适,加热至1h后再冷却。薄壁钢管壁厚小于2mm,冷却方式可采用空气冷却,但冷却速度要快一些;厚壁管件应在水中急冷(淬火)。4.在预制、焊接和热处理过程中,管道表面的氧化膜会被破坏或氧化。在安装过程中,碳钢或其他不耐腐蚀的颗粒可能会附着在不锈钢表面,导致局部腐蚀。为了去除管道和焊接表面的附着物,形成新的氧化膜,焊接或热处理后必须进行酸洗钝化处理。酸洗钝化的步骤如下:去除附着油脂→酸洗→冷水冲洗→钝化→冷水冲洗→干燥。不锈钢管道的热处理和酸洗与钝化。固溶处理的目的是加工过程中管件产生的晶间腐蚀倾向。它主要是根据不锈钢的含碳量来选择加热温度,在含碳量小于,以1050-1100℃为宜,在℃比较合适,加热至1h后再冷却。薄壁钢管壁厚小于2mm,冷却方式可采用空气冷却,但冷却速度要快一些;厚壁管件应在水中急冷(淬火)。4.在预制、焊接和热处理过程中,管道表面的氧化膜会被破坏或氧化。在安装过程中,碳钢或其他不耐腐蚀的颗粒可能会附着在不锈钢表面。
特种气体管道安装。特种气体管道焊接应符合下列规定:6对接接头组对时应对称均匀,接头错边量不应大于管壁厚度的10%,且管道不得在焊接接头的位置弯曲;7管外径大于或等于1"时,焊接前应先采用手工氩弧焊机进行不加丝对称点焊预连接,点焊时管内应通入高纯氩气进行保护,点焊后应对焊点进行洁净处理,并应用洁净胶带密封焊接接头;8焊机应采用专门配电箱,当电源电压不稳定时应采用自动稳压装置供电。焊机本体应可靠接地;9焊接时的保护气体流量应以做焊接样品的保护气体流量为基准;施工过程中应连续充气保护。施工中断时可降低充气流量,但应确保管内呈正压;10每一个系统焊接完成后,均应充高纯气或氮气正压保护;11外焊缝宽度应为管壁厚度的,内焊缝宽度不应小于外焊缝宽度的2/3倍,焊缝不应有裂纹、未焊透、未熔合焊接缺陷,不得有气孔、夹渣、咬边等缺陷。焊缝错边量不应大于管壁厚度的10%,管内、外焊缝凹、凸起高度不应大于管道壁厚的10%。 泄漏性试验:剧毒 / 可燃介质,重点检测阀门、法兰、焊缝。 清洗、吹扫、脱脂 水冲洗、空气吹扫、蒸汽至达标。
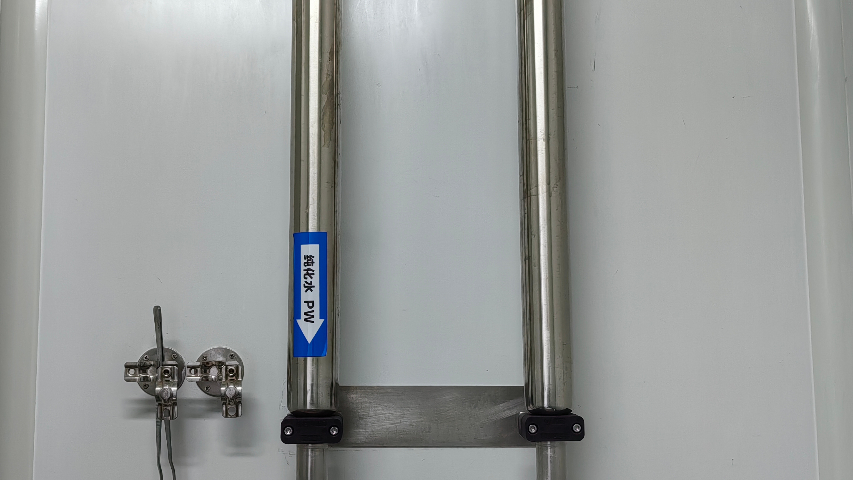
翮硕在特种气体管道预制洁净区的日常清洁和消毒需严格遵循“分区、分级、高频次”原则,通过精细化操作避免微粒、微生物及化学污染物残留,具体流程和要求如下:三、清洁消毒的关键要求人员操作规范:清洁人员需穿全套洁净服(含发罩、面罩、手套),经风淋室进入洁净区,禁止在区内饮食、随意走动;清洁工具需**,禁止带出洁净区,使用后立即用去离子水清洗,在洁净区内部烘干存放。记录与监测:每次清洁消毒需记录时间、操作人、清洁区域、使用的清洁剂/消毒剂浓度;每日清洁后,用粒子计数器检测**区(如焊接工位)的≥μm微粒数,确保符合ISO6级要求;每周消毒后,检测沉降菌(用φ90mm培养皿培养48小时,菌落数≤10CFU)。禁忌事项:禁止使用含硅的清洁剂(避免硅污染影响气体纯度);禁止用自来水或普通纯化水代替去离子水,防止水中杂质残留;消毒时需确保所有设备电源关闭,避免消毒剂腐蚀电路。 快装接头安装时,垫片需居中放置,螺栓均匀拧紧(力矩扳手控制力度),避免过紧导致垫片变形; 接防止污染!无锡食品管道安装
工程技术人员到场指导,对管道系统进行压力测试、泄漏测试,检查阀门开关灵活性、流量稳定等各项性能指标。工业级管道安装定制
316不锈钢管道用于医用注射水设备时,焊接处理需严格遵循洁净标准和工艺要求,确保焊缝质量与管道内壁洁净度,避免污染注射水。具体注意事项如下:焊接参数控制电流严格匹配壁厚(如1mm壁厚对应80-100A),焊接速度均匀(10-20mm/s),避免烧穿或未熔合,焊缝余高控制在。焊后处理焊后用内窥镜检查内壁,确保无焊瘤、凹陷、氧化色,焊缝表面粗糙度Ra≤μm。必要时对焊缝进行电解抛光,去除氧化层,增强抗腐蚀和抗微生物附着能力。环境要求焊接需在洁净区(至少ISO8级)进行,焊工佩戴无绒洁净手套,工具经消毒处理,避免杂质污染焊口。通过以上处理,可保证焊缝强度达标、内壁光滑无氧化,满足医用注射水设备对管道焊接的严苛要求。 工业级管道安装定制