商机详情 -
注射水管道安装系统
特气管道安装用于、工业生产和科研等领域。特气管道安装可以安全、可靠地输送二氧化碳、氮气、气体等多种气体,确保您的生产和实验过程顺利进行。我们的安装的管道具有耐腐蚀、耐高温、耐压力等特点,可以在各种恶劣环境下安全运行。硕科团队可以为您提供很好的技术支持和服务。我们安装的管道大量应用于、工业生产、科研等领域,为客户提供了安全、可靠的气体输送解决方案。我们致力于为客户提供高质的产品和服务,让您的生产和实验更加顺利和成功。如果您需要更多关于我们的特气管道安装的信息,请随时联系我们的客服团队,我们将竭诚为您服务。特气管道安装用于、工业生产和科研等领域。特气管道安装可以安全、可靠地输送二氧化碳、氮气、气体等多种气体,确保您的生产和实验过程顺利进行。我们的安装的管道具有耐腐蚀、耐高温、耐压力等特点,可以在各种恶劣环境下安全运行。硕科的团队可以为您提供很好的技术支持和服务。我们安装的管道大量应用于、工业生产、科研等领域,为客户提供了、安全、可靠的气体输送解决方案。我们致力于为客户提供高质的产品和服务,让您的生产和实验更加顺利和成功。泄漏性试验:剧毒 / 可燃介质,重点检测阀门、法兰、焊缝。 清洗、吹扫、脱脂 水冲洗、空气吹扫、蒸汽至达标。注射水管道安装系统
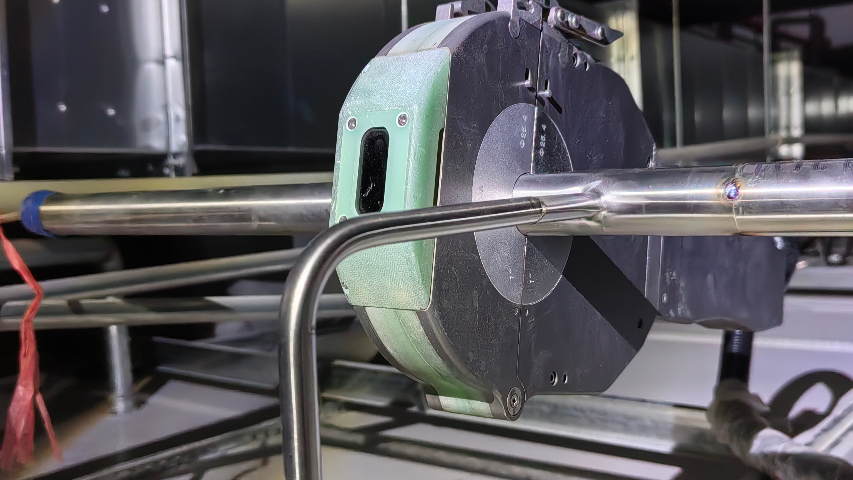
翮硕316不锈钢管道用于医用注射水设备时,焊接处理需严格遵循洁净标准和工艺要求,确保焊缝质量与管道内壁洁净度,避免污染注射水。具体注意事项如下:焊前准备管道切割采用**不锈钢切管机,切口平整无毛刺,坡口加工精度控制在±,去除表面氧化层及油污,用无水乙醇擦拭清洁。焊丝选用同材质316L不锈钢,直径匹配管道壁厚(通常),提前用**清洗去除油脂。焊接方式必须采用全自动钨极氩弧焊(TIG焊),避免手工焊接的不稳定性。焊枪需配备高频引弧装置,减少起弧时的氧化。保护措施焊接全程通,管道内部需提前充氩排氧(氧气含量≤50ppm),防止内壁氧化。焊枪氩气流量根据管径调整(通常8-15L/min),背部保护氩气流量为正面的1/2-2/3,确保焊缝两侧无发黑、氧化现象。 常熟食品管道安装管道材质、规格应符合设计和规范要求。
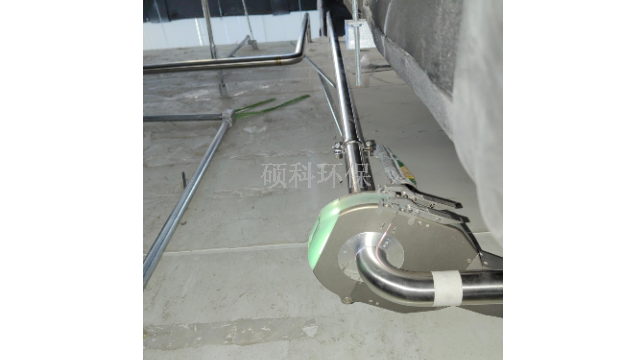
艺用水的管道安装设计:管道的设计应符合下烈要求:1纯化水、注射用水管路系统宜避免死角、盲管。2管道布置设计应便于操作、安装及维护。2纯化水、注射用水制备系统宜预留清洗口,清洗口宜设在站房。3水平管道应有,管路系统的排放管道应设置排放阀,排放管不应直接通向室外大气,应与地漏等保持空气阻断。4工艺用水管道宜布置在技术夹层或技术夹道内。引入洁净室(区)的管道当需要拆卸时宜明敷。5管道布置应确保工艺用水系统的单独性,不同水质的管路间应无交叉污染的。6用水点阀门应就近连接至设备。工艺用水的管道安装设计:管道的设计应符合下烈要求:1纯化水、注射用水管路系统宜避免死角、盲管。2管道布置设计应便于操作、安装及维护。2纯化水、注射用水制备系统宜预留清洗口,清洗口宜设在站房。3水平管道应有,管路系统的排放管道应设置排放阀,排放管不应直接通向室外大气,应与地漏等保持空气阻断。4工艺用水管道宜布置在技术夹层或技术夹道内。引入洁净室(区)的管道当需要拆卸时宜明敷。5管道布置应确保工艺用水系统的单独性,不同水质的管路间应无交叉污染的。6用水点阀门应就近连接至设备。
翮硕纯化水与注射用水系统1:翮硕可提供制药生产车间纯化水、注射用水管路分配系统。例如在某生物制药企业中,为其搭建从纯化水制备设备到各个用水点的不锈钢管道网络,采用 316L 不锈钢材质,确保水质符合 2015 版药品生产规范(GMP 验证)要求,保障药品生产过程中用水的纯净度和稳定性。纯蒸汽分配系统1:生物制药过程中,纯蒸汽常用于设备灭菌等环节。翮硕不锈钢管道可应用于纯蒸汽分配系统,将锅炉产生的纯蒸汽输送到各个需要灭菌的设备和场所,如反应釜、灌装机等。其管道内壁光滑,能减少蒸汽输送过程中的阻力和冷凝水积聚,且耐腐蚀,可适应蒸汽的高温环境,保证蒸汽品质不受管道影响。清洗过程严格遵循操作规程,避免残留试剂污染管道,确保管道清洗过程严格遵循操作规程,避管道,确保管道。
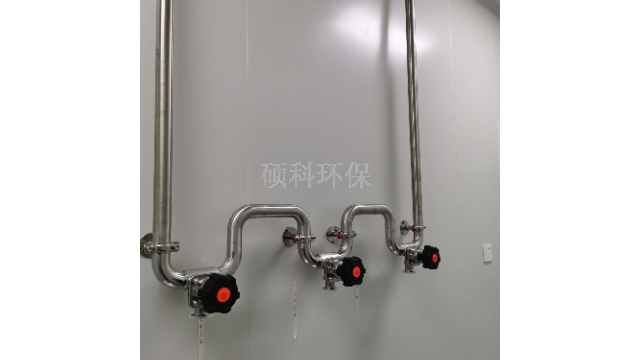
低蒸汽压特种气体管道施工除应符合本标准第~第,还应符合下列规定:1管路应安装伴热带并用保温棉包覆管路;2当管道穿越温差较大区域时应分段加热。,还应符合下列规定:1当双层管焊接施工时,应先实施内管的焊接,并在焊接接头处应安装滑套;2当双层管焊接外管及滑套时,内管和外管都应充高纯氩气保护,宜采用自动轨道氩弧焊机焊接;3内管焊接完成后应先做压力试验和氦检漏,确认内管无泄漏后,方可焊接外管上的滑套;4双层管的内管和外管之间应安装弹簧进行隔离,内管和外管不得直接接触;5双套管施工宜采用分段隔绝的方式施工,从气瓶柜到阀门箱的外层套管不得全部相通。低蒸汽压特种气体管道施工除应符合本标准第~第,还应符合下列规定:1管路应安装伴热带并用保温棉包覆管路;2当管道穿越温差较大区域时应分段加热。,还应符合下列规定:1当双层管焊接施工时,应先实施内管的焊接,并在焊接接头处应安装滑套;2当双层管焊接外管及滑套时,内管和外管都应充高纯氩气保护,宜采用自动轨道氩弧焊机焊接;3内管焊接完成后应先做压力试验和氦检漏,确认内管无泄漏后,方可焊接外管上的滑套;4双层管的内管和外管之间应安装弹簧进行隔离,内管和外管不得直接接触。 ,终形成的系统工程。下面按时间线与技术下间线与技术里程碑,清晰梳理其 “发明 — 演进 — 成熟” 的完整脉络。注射水管道安装系统
refabrication and one-stop service, we achieve lower total cost (materia 他+ labor + maintenance), shorter是的的。注射水管道安装系统
翮硕注射水管道(通常为316L不锈钢材质)的焊接工艺有极其严格的要求。一、焊接环境要求洁净度:焊接需在洁净区(如D级及以上)或临时封闭的洁净空间内进行,避免灰尘、纤维等杂质落入焊缝。温度与湿度:环境温度≥5℃,相对湿度≤85%,防止焊缝产生气孔或裂纹。防风措施:焊接区域需防风(风速≤),避免影响氩气保护效果。二、焊缝质量**要求外观质量:焊缝表面需光滑、平整、无凹陷、无气孔、无裂纹、无未熔合、无焊瘤,且与管道内壁过渡平滑(避免形成“死角”或“凹槽”,防止微生物滋生)。焊缝余高:内壁余高≤,外壁余高≤1mm,过度角≥30°,确保流体阻力小且易清洁。内壁质量:焊接后内壁不得有氧化色(如蓝黑色),若有氧化需通过酸洗钝化去除,但需避免过度处理导致内壁损伤。禁止内壁有焊渣、飞溅物,需通过内窥镜检查确认。密封性:焊缝需100%进***压试验或氦检漏试验,确保无泄漏(泄漏率≤1×10⁻⁹Pa・m³/s)。耐腐蚀性能:焊缝及热影响区需通过酸洗钝化处理(使用硝酸+氢氟酸混合溶液或**钝化剂),形成均匀的氧化膜,提升耐腐蚀性。必要时需进行晶间腐蚀试验(如草酸浸蚀试验),验证焊缝抗腐蚀能力。 注射水管道安装系统