商机详情 -
浙江压力容器压力储罐厂家电话
宿迁富祥节能科技储罐的焊接装配方法 储罐的焊接装配方法包括以下几个步骤: 1.清理坡口表面及母材两侧20mm范围内的水、锈、油污、积渣和其他有害杂质。 2.定位焊,采用焊条电弧焊,长度根据不同的焊缝有所不同,例如封头与筒体对接接头的定位焊长度为5-10mm,而支座垫板与筒体角焊缝的定位焊长度为10-20mm。 3.施焊,使用焊条电弧焊,用磨光机进行层间清理,至露出金属光泽。 4.清理焊缝。 5.标记焊工代号。 6.外观检验。 此外,储罐的焊接工艺还涉及到具体的焊接参数,如焊条牌号、直径、焊接电流、电弧电压、焊接速度等,这些参数会根据不同的焊缝和母材规格有所不同。具体的焊接工艺卡编号和工艺评定编号也需根据实际情况进行选择和应用 储罐所用的法兰都是化工标准、也有国标的。浙江压力容器压力储罐厂家电话
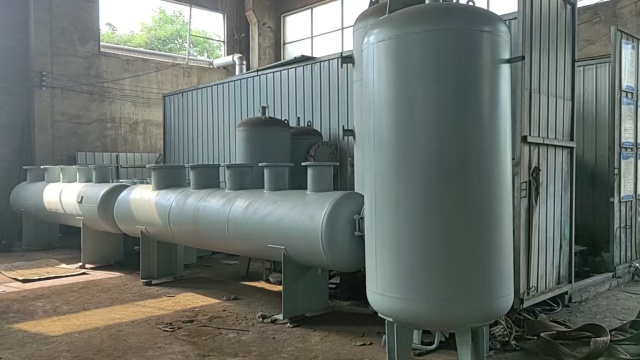
不锈钢储罐的加工工艺 富祥节能科技 关于不锈钢储罐是一种用于蒸汽分配的承压容器,其制造涉及材料选择、结构设计、加工工艺及质量检测等多个环节。根据宿迁富祥专注于包括储罐在内的各类容器制造,表明该类设备在工业领域有明确的应用场景。 加工工艺 不锈钢储罐的制造需遵循压力容器制造标准(如GB/T 150《压力容器》等),关键加工步骤包括: 1.材料切割与成型:采用剪切、等离子切割等方式加工钢板,通过卷板、焊接形成筒体。 2.焊接:筒体纵缝、环缝及接管与筒体的连接均需采用高质量焊接工艺,不锈钢焊接需注意防止晶间腐蚀,可能采用氩弧焊等保护焊方法。 3.热处理:部分情况下,为消除焊接应力或改善材料性能,可能进行退火等热处理。 4.无损检测:对焊缝进行射线检测(RT)、超声检测(UT)或渗透检测(PT),确保焊接质量。 5.压力试验:包括水压试验和气密性试验,验证设备的承压能力和密封性。浙江压力容器压力储罐厂家电话富祥客户蘑菇厂家定制一批储罐完美交货!

储罐是否需要安装安全阀取决于多个因素,以下是具体分析: 1、储罐性质:如果储罐作为压力容器使用,且压力源来自外部且未得到可靠控制时,应当装设超压泄放装置(安全阀)。如果储罐作为锅炉附件,并且锅炉本体上已有安全阀能满足安全需求,则可能不需要额外安装安全阀。 2、设计要求:如果储罐的设计图纸上有预留安全阀的接口,应按照设计要求安装安全阀。如果设计未明确规定,但从安全角度考虑,若储罐有超压风险,安装安全阀较为稳妥。 3、压力情况:如果储罐的压力级别高于锅炉,通常不需要安装安全阀。当气源压力达不到储罐设计工作压力时,不需要安装安全阀(前提是锅炉安全阀整定压力不高于储罐设计要求)。不过,也可以按照设计要求安装,以增加安全保障。 综上所述,是否需要在储罐上安装安全阀需根据具体情况综合考虑。
富祥节能储罐 所述清扫部件位于本体两端并与本体內底滑动连接,将清扫部件设置于本体內底,是由于碳化物为固体并不溶于水,进入了蒸汽储罐后会沉淀在本体底部,封盖与排污口的连接方式为现有技术,排污口两侧的连接绳端部与封盖固定,拆下封盖后拉动连接绳能带动两清扫部件将本体內底附着的杂质清扫至排污口后,排出本体;其中,弹簧21使用压缩弹簧,参考操作者的拉力大小和实际能够拉动板体回复为标准,弹簧中部还可以与本体内壁连接,防止其偏离中心处。进一步地,如图4所示,所述清扫部件包括板体241和设置于板体上的钢丝刷,本体1內底为平面结构且沿其长度方向位于排污口两侧均设置有滑动条,所述板体底面与本体1內底表面形状匹配,且板体上开设有与滑动条连接的滑动槽;此实施例提供了一种清扫部件的具体结构,滑动条焊接于本体1內底面,而內底面为平面状,这是由于平面的內底方便安装滑动条,也方便板体来回滑动,当滑动条位于板体上开设的滑动槽内部时,板体即可来回在本体1內底面上来回的滑动(两板体均是同样的移动原理),板体与本体1接触的一面上安装有钢丝刷。DN100储罐环缝采用自动氩弧焊,完美!

储罐常见故障及处理方法 宿迁富祥节能科技有限公司 储罐现场故障多与选型不当、操作不规范、维护不及时、附件失灵相关,以下为高频故障的现象、主要成因、实操处理方法,并附预防措施,从 “处理” 到 “预防”,贴合现场运维需求。 (一)故障 1:压力波动过大,支路用汽压力不稳 现象 储罐压力表指针剧烈摆动,锅炉压力与储罐压力偏差大,支路用汽设备压力忽高忽低,甚至无法正常工作。 主要成因 1. 储罐容积过小,缓冲能力不足(选型主要问题); 2. 锅炉燃烧不稳定,蒸发量忽大忽小; 3. 支路用汽量瞬时突变(如大设备启停),无缓冲措施; 4. 进汽阀门开度调节不当,蒸汽供应不均。 处理方法 1. 若为选型问题(容积过小),加装蒸汽缓冲罐(与储罐串联),或更换更大容积的储罐; 2. 调整锅炉燃烧参数,稳定蒸发量,避免蒸汽产量骤变; 3. 对瞬时大用量支路,单独加装调节阀或蓄能罐,控制用汽速率; 4. 缓慢调节进汽阀门,保持开度稳定,结合支路用汽量实时微调。 预防措施 选型时 系数取上限(尤其是支路多、用汽波动大的工况);制定用汽制度,避免多台大设备同时启停。富祥客户40公斤压缩空气储罐发货了!浙江压力容器压力储罐厂家电话
储罐带水严重,可以加装疏水阀或者多次手动排水。浙江压力容器压力储罐厂家电话
储罐焊接工艺涉及多个方面,包括焊接工艺规程、焊接工艺卡、焊材选择、焊接顺序和技术要求等。以下是根据公司宿迁富祥节能制定的储罐焊接工艺要点: 焊接工艺规程:储罐的焊接工艺规程涵盖了不同接头编号的焊接工艺,包括压力表接头与缸体焊缝、不同规格接管与缸体或法兰焊缝等。例如,对于∮159*6接管与封头环缝,使用焊条电弧焊(SMAW),焊条为J422,直径分别为Φ3.2和Φ4.0,预热温度和层间温度需控制在一定范围内,焊后需进行热处理。 焊接工艺卡:湖南中兴设备安装工程有限责任公司的焊接工艺卡编号为体系容器BG-08-02-10,涉及筒体与封头环缝、接管焊接等。例如,筒体与封头环缝采用GTAW-I-5G-3/φ60-02工艺,焊材为H08A,规格2.5mm;接管焊接采用SMAW-I-2FG-12/57-F3JJ427,焊材为J427,规格3.2mm和4.0mm。 以上信息提供了储罐焊接工艺的基本框架,具体操作时还需参考相关标准和公司通用工艺守则。 浙江压力容器压力储罐厂家电话
宿迁富祥节能科技有限公司在同行业领域中,一直处在一个不断锐意进取,不断制造创新的市场高度,多年以来致力于发展富有创新价值理念的产品标准,在江苏省等地区的环保中始终保持良好的商业口碑,成绩让我们喜悦,但不会让我们止步,残酷的市场磨炼了我们坚强不屈的意志,和谐温馨的工作环境,富有营养的公司土壤滋养着我们不断开拓创新,勇于进取的无限潜力,宿迁富祥节能科技供应携手大家一起走向共同辉煌的未来,回首过去,我们不会因为取得了一点点成绩而沾沾自喜,相反的是面对竞争越来越激烈的市场氛围,我们更要明确自己的不足,做好迎接新挑战的准备,要不畏困难,激流勇进,以一个更崭新的精神面貌迎接大家,共同走向辉煌回来!