商机详情 -
苏州半自动气压夹具图片
气压夹具在玻璃加工中的无痕夹持技术:气压夹具在玻璃加工中,通过无痕夹持技术解决了易划伤、易破碎的难题。其采用真空吸盘阵列(直径5-10mm)产生0.02-0.05MPa的均匀负压,与玻璃的接触面积超过90%,避免局部压力过大导致的破碎或划痕。吸盘选用抗静电聚氨酯材料,能在0.1秒内消散表面静电,防止静电吸附粉尘影响加工质量,特别适合液晶玻璃、汽车风挡等高精度玻璃制品。使用时需保证吸盘安装平面度≤0.02mm,每次使用前检查负压稳定性(波动≤0.005MPa),每周清洁吸盘表面的残留杂质。某玻璃加工厂应用后,切割废品率从5%降至0.5%,表面划伤率下降90%,提高了产品的合格率和市场竞争力。工装夹具的夹持状态有指示灯显示吗,一目了然?苏州半自动气压夹具图片
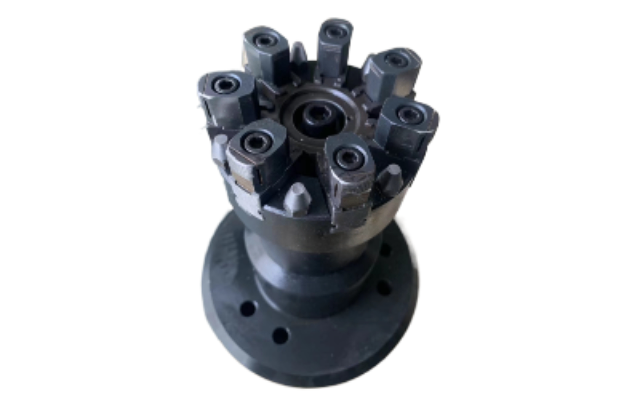
液压夹具在重型机械加工中的价值,为何重型机械加工推荐液压夹具?其优势在于刚性与精细控制力。面对5吨以上的大型工件,液压系统能输出100-500kN的均匀夹紧力,形成刚性支撑,将重切削时的振动幅度控制在0.02mm以内,保障加工表面光洁度达Ra0.8μm。重复定位精度达±0.01mm,适合批量生产中多次装夹需求。使用时需注意:启动前必须排净油路空气,每周检查油液清洁度(NAS8级以内),避免杂质磨损油缸。选择专业厂家的液压夹具,可享定制化油路设计,配合智能压力反馈系统,让重型加工合格率提升至99%以上,单批次加工时间缩短30%。昆山定丽专注夹具制作。江苏自动气压夹具功能工装夹具通过严格质量检测,性能超可靠!
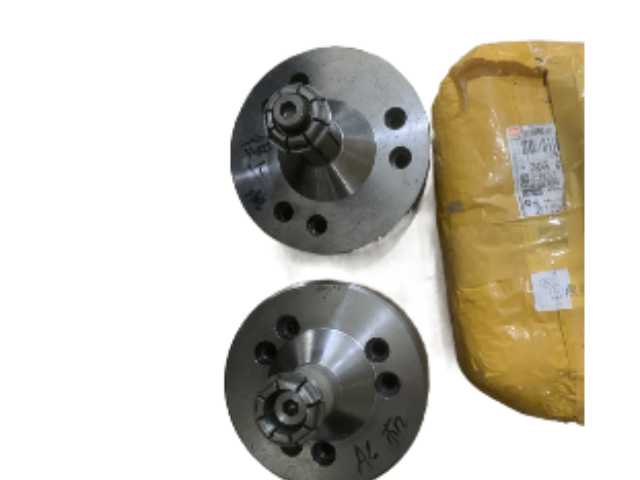
液压夹具在冷挤压成型中的保压性能:液压夹具在螺栓、轴承套圈等冷挤压成型工艺中,凭借优异的保压性能保证了产品质量。其采用双泵系统+蓄能器的设计,保压阶段的压力波动≤±1%,单向阀泄漏量≤0.1ml/min,能有效控制工件在冷挤压后的回弹量(≤0.03mm)。在加工轴承套圈时,可将内径公差控制在IT6级,减少后续磨削工序的加工余量50%以上,降低了原材料消耗。使用时需严格按照“低压预紧-高压成型-保压3秒”的流程操作,每加工500件后校准压力传感器,每月检查蓄能器的压力值确保保压效果。某标准件厂应用后,冷挤压产品的尺寸一致性提升70%,生产效率提高25%,每年节省钢材成本约20万元。
快速定位工装夹具是提升批量加工效率的重要装备,其通过标准化定位销、基准块与夹紧机构的协同设计,可将单件工件装夹时间从传统夹具的 5-8 分钟缩短至 1-2 分钟,尤其适配五金冲压、精密铸造件等批量生产场景。使用时,只需将工件贴合夹具基准面,推动夹紧手柄或启动气动 / 液压驱动件,即可完成精确定位,重复定位误差可控制在 0.02mm 以内,有效减少因人工定位偏差导致的废品率。这类夹具的关键在于定位基准与工件加工需求的高度匹配,例如针对圆形工件需设计 V 型定位块,针对方形工件则需直角基准面。昆山定丽可根据您的工件外形尺寸、加工工艺要求,定制专属快速定位工装夹具,优化定位结构与夹紧方式,同时提供装夹调试培训。若您正受批量加工定位效率低的困扰,欢迎电话咨询昆山定丽获取解决方案。工装夹具需清洁定位面,防止碎屑影响定位精度!
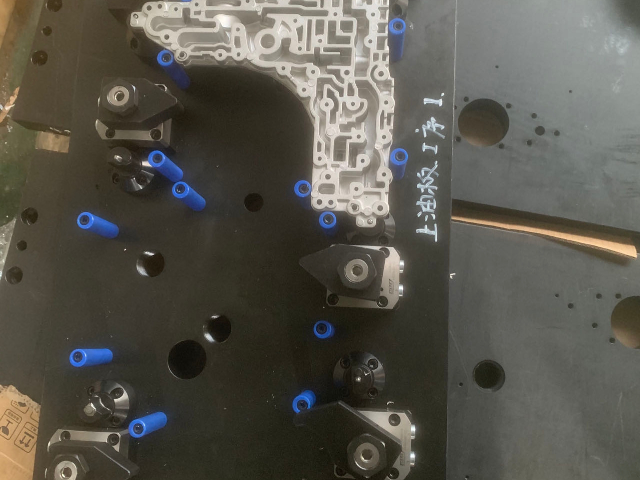
气压夹具在3C产品精密装配中的柔性适配:气压夹具凭借柔性夹持特性,在3C产品精密装配中展现出不可替代的优势。针对手机芯片、摄像头模组等易损部件,其通过比例阀实现0.5-5N的无级可调夹持力,搭配防静电硅胶夹爪,既能精细抓取工件,又能避免产生压痕或静电击穿。响应速度只需0.1-0.3秒,完美适配电子产线的高速节拍。使用时需确保气源经过三级过滤(精度达0.01μm),防止微小颗粒污染工件;每日需用异丙醇擦拭夹爪,保持洁净状态。在某手机组装厂的应用中,该夹具使芯片装配良率从95.3%提升至99.8%,因夹持导致的部件报废率下降82%,同时减少了人工干预,让生产线自动化程度大幅提高,单班产能增加2000台以上。工装夹具的操作面板按钮布局合理吗,操作便捷?江苏气测夹具代加工
工装夹具定位高度可调,适配不同加工高度需求!苏州半自动气压夹具图片
气压夹具的集成化控制:现代气压夹具越来越注重集成化控制,通过将多个气缸、电磁阀、传感器等元件集成在一起,实现对夹具动作的集中控制和协调。集成化控制使得气压夹具的结构更加紧凑,占地面积小,同时也提高了系统的响应速度和控制精度。在自动化生产线中,集成化的气压夹具可以与生产线的控制系统无缝对接,实现自动化的装夹、加工和卸料过程。例如在手机外壳的自动加工线上,集成化的气压夹具能够根据加工工序的要求,自动调整夹紧力和夹紧位置,配合机床完成铣削、钻孔、抛光等一系列加工动作,提高了生产效率和自动化水平。此外,集成化控制还便于对气压夹具的工作状态进行集中监控和故障诊断,提高了设备的可靠性。苏州半自动气压夹具图片