商机详情 -
福建半自动夹具代加工
工装夹具在汽车白车身焊接中的定位精度保障:工装夹具是汽车白车身焊接过程中保证精度的关键,针对由数十个冲压件组成的车身结构,其采用“一面两销”的精细定位设计,配合多组气动压紧缸,能将各部件的相对位置误差控制在0.3mm以内,焊接变形量减少60%以上。定位销选用Cr12MoV材质,经淬火处理后硬度达HRC58-62,耐磨性能优异,重复定位精度可达±0.02mm。模块化结构支持30秒内快速换型,一条产线可兼容8种不同车型的焊接需求。使用时需注意,每次换型后必须用三坐标测量仪校准定位元件;焊接完成后要及时清理焊渣,防止堆积影响后续定位;每月需对活动关节加注高温润滑脂(耐150℃),确保动作灵活。某汽车工厂应用后,白车身焊接合格率从91%提升至99.2%,后续装配时的调整工时减少40%,为企业节省了大量人力成本。气压夹具的气缸行程可按需定制吗,满足特殊需求?福建半自动夹具代加工
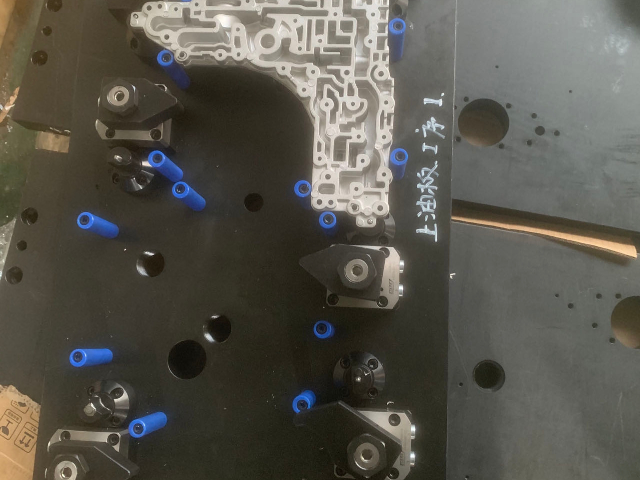
工装夹具在PCB板钻孔中的防变形方案:工装夹具在PCB板钻孔过程中,通过特殊设计有效防止了板材变形。针对0.2-3mm厚的PCB板,采用真空吸盘阵列(0.04MPa负压)均匀吸附,将板面平整度误差控制在0.02mm以内;边框设置辅助压紧装置,减少钻孔时的振动位移,确保孔位精度。定位孔与PCB板工艺孔的配合间隙只有0.02mm,保证了钻孔位置的准确性(±0.05mm),满足高密度线路板(线宽≤0.1mm)的加工需求。使用时需避免吸盘堵塞(每日检查清理),根据板材厚度调整负压值(薄板材取0.03MPa,厚板材取0.05MPa),定期校准定位销的位置精度。某电子厂应用后,PCB板钻孔的报废率下降60%,多层板的层间对准度提升30%,为电子产品的小型化、高集成化提供了可靠保障。淮安精密夹具批发厂家液压夹具需使用指定型号滤芯吗,保障油路清洁?
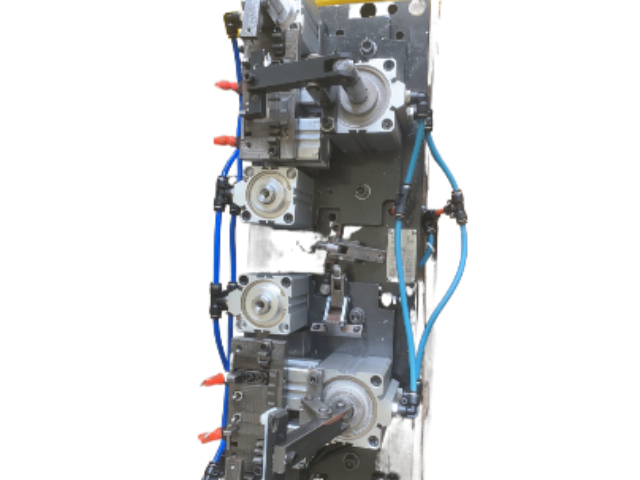
气压夹具以压缩空气为动力,具备柔性夹持优势,夹持力可在无级调节,搭配防静电、耐磨损夹爪,能安全处理电子元件、食品包装等易损工件,响应速度快至秒,适配高速生产线节拍。使用时接入洁净气源,校准压力后即可高效作业,且对粉尘、切削液等环境耐受性强。昆山定丽拥有专业技术团队,诚信价格,品质保障,可针对3C、食品加工等行业需求定制气压夹具,确保适配生产场景,提升效率与良率,欢迎广大客户电话咨询,了解定制详情与合作方案。
气压夹具的集成化控制:现代气压夹具越来越注重集成化控制,通过将多个气缸、电磁阀、传感器等元件集成在一起,实现对夹具动作的集中控制和协调。集成化控制使得气压夹具的结构更加紧凑,占地面积小,同时也提高了系统的响应速度和控制精度。在自动化生产线中,集成化的气压夹具可以与生产线的控制系统无缝对接,实现自动化的装夹、加工和卸料过程。例如在手机外壳的自动加工线上,集成化的气压夹具能够根据加工工序的要求,自动调整夹紧力和夹紧位置,配合机床完成铣削、钻孔、抛光等一系列加工动作,提高了生产效率和自动化水平。此外,集成化控制还便于对气压夹具的工作状态进行集中监控和故障诊断,提高了设备的可靠性。气压夹具的气缸缓冲装置有效吗,能减轻撞击?
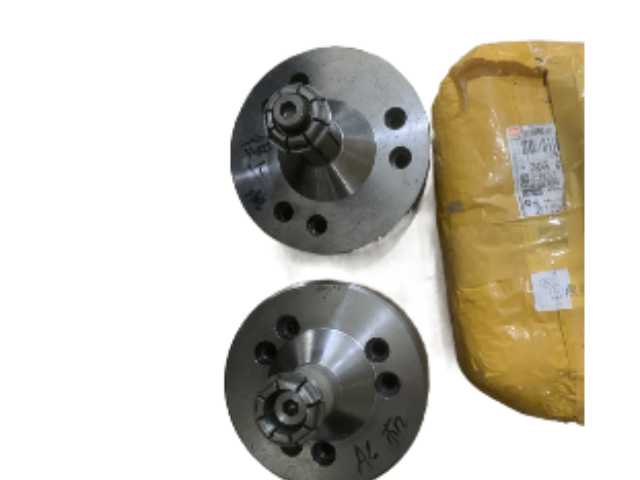
液压夹具在重型加工中的应用:液压夹具凭借其强大的夹紧力,在重型机械加工领域发挥着重要作用。对于大型、重型工件的加工,如机床床身、大型齿轮、汽轮机缸体等,需要巨大的夹紧力才能防止工件在加工过程中产生位移或振动。液压夹具能够提供数十吨甚至上百吨的夹紧力,满足重型工件的夹紧需求。在加工大型机床床身时,液压夹具可通过多个油缸同步动作,从多个方向对床身进行均匀夹紧,确保在铣削、磨削等加工过程中床身的稳定性,保证加工后的导轨面精度。此外,液压系统的力传递均匀,能避免因局部夹紧力过大而导致重型工件产生变形,保障工件的加工质量。液压夹具的密封圈耐高压吗,使用寿命能达数年?扬州加工中心夹具市场价
工装夹具的重量轻便吗,方便人工搬运安装?福建半自动夹具代加工
工装夹具在汽车焊接线的定制化解决方案,汽车焊接线为何离不开定制工装夹具?它是保证车身精度的“隐形基石”。根据车型CAD模型定制的定位系统,通过多组菱形定位销与气动压紧缸配合,将各部件相对位置误差控制在0.3mm内,焊接变形量减少60%。模块化设计支持30秒快速换型,一条产线可兼容8种车型。使用时需注意:每次换型后用三坐标校准定位元件(重复精度≤0.02mm),焊接后及时清理焊渣。选择带水冷功能的工装夹具,能进一步降低热变形,某车企应用后,白车身焊接合格率从91%升至99.2%,后续装配工时减少40%。福建半自动夹具代加工