商机详情 -
南京气缸夹具一般多少钱
液压夹具的自动化集成与节能特性:液压夹具在自动化生产线中具有突出的集成优势,能与控制系统无缝对接实现智能生产。通过集成压力传感器和位移传感器,可实时监控夹紧力是否达标、油缸是否运动到指定位置,并将状态信号反馈给控制系统,确保加工过程的可靠性和安全性,例如“夹紧确认”信号未触发时,机床不会启动加工。在间歇性工作的生产线上,搭配蓄能器储存能量,夹紧瞬间释放高压油,能明显降低泵站电机的功率需求,主泵只需在蓄能器压力不足时工作补压,相比传统系统能耗降低40%。此外,液压系统在油液清洁度达标的前提下,对车间的粉尘、切削液飞溅等恶劣环境耐受性较强,故障率比机械夹具低60%。某变速箱厂应用该方案后,年节电3.2万度,设备维护成本下降30%,同时实现了无人化生产,生产效率提升25%。工装夹具安装时需校准水平吗,影响定位精度吗?南京气缸夹具一般多少钱
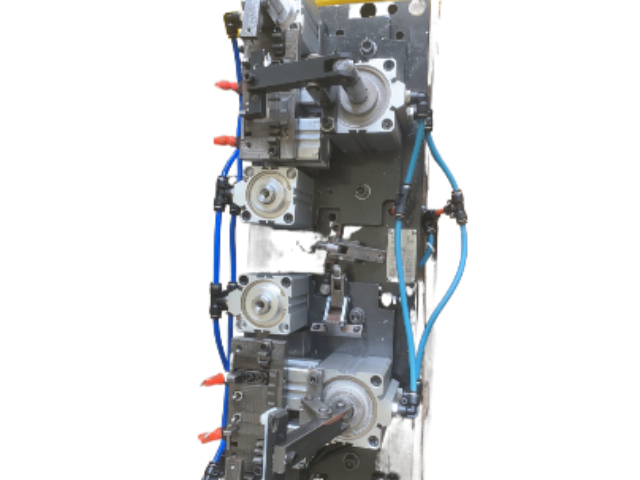
工装夹具的个性化定制:针对一些特殊形状、特殊加工要求的工件,工装夹具可以进行个性化定制,以满足其独特的定位和夹紧需求。个性化定制的工装夹具能够与工件的结构特点完美匹配,确保加工过程的稳定性和精度。例如在汽车发动机缸盖的加工中,由于缸盖结构复杂,有多个孔系和平面需要加工,通过定制的工装夹具,可以实现对缸盖的精细定位和多方位夹紧,保证各个加工面的尺寸精度和位置精度。个性化定制的工装夹具虽然制造成本较高,但对于提高特殊工件的加工质量和生产效率具有不可替代的作用,尤其在新产品研发和单件小批量生产中应用较多。淮安治具夹具资费工装夹具的夹持力度可通过旋钮微调吗,精度高?

工装夹具的人机工程学设计:工装夹具在设计时充分考虑了人机工程学原理,使操作人员在使用过程中更加舒适、便捷,减少劳动强度和操作疲劳。例如在夹具的操作手柄设计上,采用符合人手握持习惯的形状和尺寸,增加手柄的摩擦力,避免操作时打滑;在装夹位置的设置上,尽量使操作人员在自然的工作姿势下完成装夹动作,减少弯腰、低头等不良姿势带来的疲劳。人机工程学设计不*提高了操作人员的工作效率,还能减少因操作不当而导致的安全事故。在重型工件的装夹中,工装夹具通常配备助力装置,如气动或液压助力缸,帮助操作人员轻松完成夹紧和松开动作,降低了劳动强度。
液压夹具的低温环境适应性:在一些低温环境下的加工或测试场合,如航空航天领域的低温部件试验、冷藏设备零件加工等,液压夹具具有良好的低温适应性。通过选用特殊的液压油和密封材料,液压夹具能够在-40℃甚至更低的温度环境下正常工作,保证夹紧力的稳定和动作的可靠性。例如在加工航天器的低温燃料贮箱部件时,液压夹具需要在低温环境下对部件进行夹紧固定,特殊的液压油在低温下不会凝固,密封材料也不会因低温而失去弹性,确保了夹具的正常工作。此外,液压系统的元件在低温环境下仍能保持较高的强度和精度,不会因温度过低而影响其性能,保障了低温加工过程的顺利进行。工装夹具使用后需清洁夹持面吗,避免残留杂质?
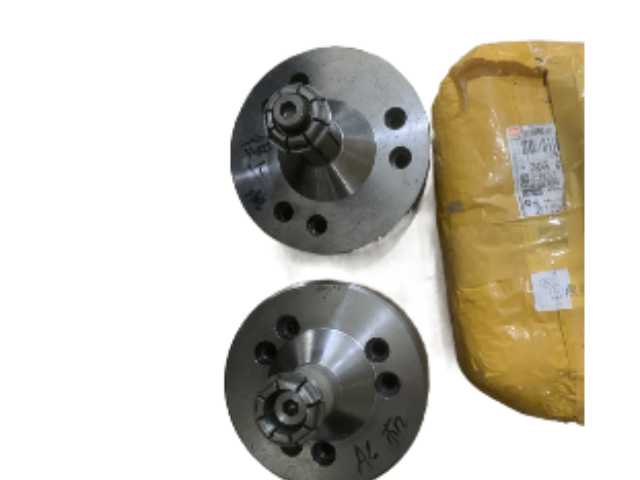
液压夹具在冷挤压成型中的保压性能:液压夹具在螺栓、轴承套圈等冷挤压成型工艺中,凭借优异的保压性能保证了产品质量。其采用双泵系统+蓄能器的设计,保压阶段的压力波动≤±1%,单向阀泄漏量≤0.1ml/min,能有效控制工件在冷挤压后的回弹量(≤0.03mm)。在加工轴承套圈时,可将内径公差控制在IT6级,减少后续磨削工序的加工余量50%以上,降低了原材料消耗。使用时需严格按照“低压预紧-高压成型-保压3秒”的流程操作,每加工500件后校准压力传感器,每月检查蓄能器的压力值确保保压效果。某标准件厂应用后,冷挤压产品的尺寸一致性提升70%,生产效率提高25%,每年节省钢材成本约20万元。液压夹具的油箱油位需定期检查吗,防止缺油损坏泵体?南京铣键槽夹具采购
气压夹具的快换接头拆装便捷吗,能缩短换型时间吗?南京气缸夹具一般多少钱
工装夹具在模具型腔加工中的基准统一作用:工装夹具在模具型腔加工中,通过基准统一技术确保了加工精度的一致性。它依据模具的3D设计模型,预设定位孔和定位面,使坯料的装夹基准与设计基准、检测基准完全统一,定位误差控制在0.005mm以内。基准板采用HT300铸铁,经时效处理消除内应力,平面度可达0.01mm/m;支撑面粘贴耐磨陶瓷片,减少长期使用后的磨损。在恒温车间(±2℃)中使用,能有效避免温度变化对加工精度的影响。使用时需注意,装夹前要用标准件校准定位元件;加工后要及时清理切削液,防止铸铁基座锈蚀;每加工50套模具后,需用三坐标测量仪复校基准面。某精密模具厂应用后,型腔加工的表面粗糙度达Ra0.025μm,试模次数从5次减少至2次,模具生产周期缩短30%,为新产品快速上市赢得了时间。南京气缸夹具一般多少钱