商机详情 -
同轴内外传动磁耦合联轴器批发价格
磁性联轴器出现过载打滑时,内外转子发生相对转动,磁场持续交变会产生热量,热量会堆积在转子与隔离套周边。打滑属于设备故障状态下的短时防护行为,不宜作为常态化工作模式,持续打滑会抬升内部磁环温度,加大磁性能衰减风险。设备方案设计阶段,需要预留合理的扭矩安全裕度,应对现场设备卡滞、瞬时冲击等突发状况,该设计思路在官网矿用空压机PEEK隔离套项目中已得到应用。打滑发生之后,需要排查后端设备负载异常诱因,不宜直接恢复设备满载运行。磁环表面防护涂层、粘接层在温度反复波动时更容易老化失效,选型时就要把打滑带来的短时温升纳入评估。设备运维的巡检流程当中,要把联轴器运行温度纳入观察项目,及时识别异常发热现象。深圳市星创磁业有限公司可根据设备负载条件,给出磁性联轴器扭矩裕度设置的相关建议。磁力耦合器的非接触式设计是其可靠性和维护优势的关键所在。同轴内外传动磁耦合联轴器批发价格
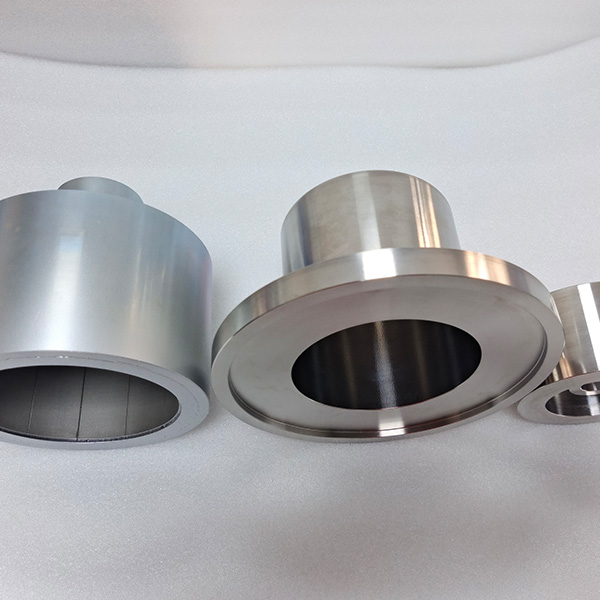
磁性联轴器长期运行产生的涡流热量以及周边环境温度升高,都会传导至内外转子磁环,高温退磁可靠性验证用来评判磁环在热工况之下的磁场稳定性。验证过程模拟设备长期运行后磁环所处的温度条件,保温结束冷却至常温再开展磁性能复测,对比加温前后磁通量、表面磁场的变化情况。保温时长需要匹配设备预期服役周期,短时高温测试无法反映长期受热后磁性能的变化规律。钕铁硼磁环与钐钴磁环的耐热表现不同,两类磁环不宜采用同一套温度验证条件。测试后磁性能出现明显回落,就要重新评估磁环牌号耐温等级,或是调整隔离套结构降低涡流发热带来的温升影响。官网磁性联轴器方案选型文章中,针对高温工况给出磁环材质更换方向的相关指引。深圳市星创磁业有限公司可开展磁性联轴器磁环高温可靠性试验。钛合金磁传动联轴器批发平面磁力联轴器凭借非接触传动特性,展现出无磨损的突出优势。
磁性联轴器主动部件与从动部件之间留存的气隙,属于影响整套设备工作表现的关键参数。气隙空间内部完成磁场的跨空间耦合,气隙数值发生变动,磁体之间相互作用的磁场强度随之改变,可传递的扭矩出现对应的起伏。官网技术资料指出,常规气隙在1.5mm左右。装配作业阶段气隙设置偏大,磁场耦合强度下降,设备可输出的传动扭矩会出现不足,无法带动既定负载。气隙设置偏小,设备运行过程产生振动,主动从动部件有发生磕碰摩擦的风险,磁体表面会出现损伤。设备长期运行,轴承磨损、轴件形变,都会间接造成气隙发生偏移,设备检修环节需要核对气隙的实际状态。气隙的设计取值,需要兼顾磁场耦合能力,还要预留设备振动带来的位移余量,不宜单纯追求更强的磁场耦合效果。官网技术文档提示,该产品虽降低对中难度,但不可完全忽视轴系偏移带来的气隙改变。部分设备会配置对应的调节结构,方便现场运维人员完成气隙状态的校正。深圳市星创磁业有限公司在磁性联轴器方案输出时,会同步给出气隙相关的装配参考建议。
磁性联轴器依靠磁场耦合完成动力传递,整套传动链路内部没有机械接触摩擦,摩擦过程带来的能量损耗可得到削减。工业设备长时间不间断运行,传动环节的能量损耗累积会形成明显的能源消耗,降低传动损耗可减少设备运行阶段的能源耗用。磁场耦合的传动模式还可实现振动隔离,有效衰减扭转和轴向振动。振动会带来周边附属构件的额外损耗,振动幅度得到抑制,附属部件的服役周期得到延长。金属隔离套高速高扭矩工况下会产生涡流发热,带来额外能量损耗,公司实际项目中,改用PEEK无涡流隔离套,可降低该类损耗,部件出现过载打滑的工况,动力传递会出现中断,该类状态不属于正常工作模式,不可作为常态节能运行的手段。整套部件想要发挥出良好的节能表现,前期的选型匹配十分关键,磁体规格、间隙设定都要贴合设备实际负载,选型不匹配会衍生其他形式的能量损耗。设备运维环节维持部件处于合理的工作间隙,规避间隙偏移造成传动效能下降。深圳市星创磁业有限公司可在项目前期介入,协助客户完成磁性联轴器选型匹配,助力设备实现平稳运行。非接触磁力轮的结构设计极具创新性,摒弃了传统传动轮的轴、轴承等易损部件,有效简化了整体构造。
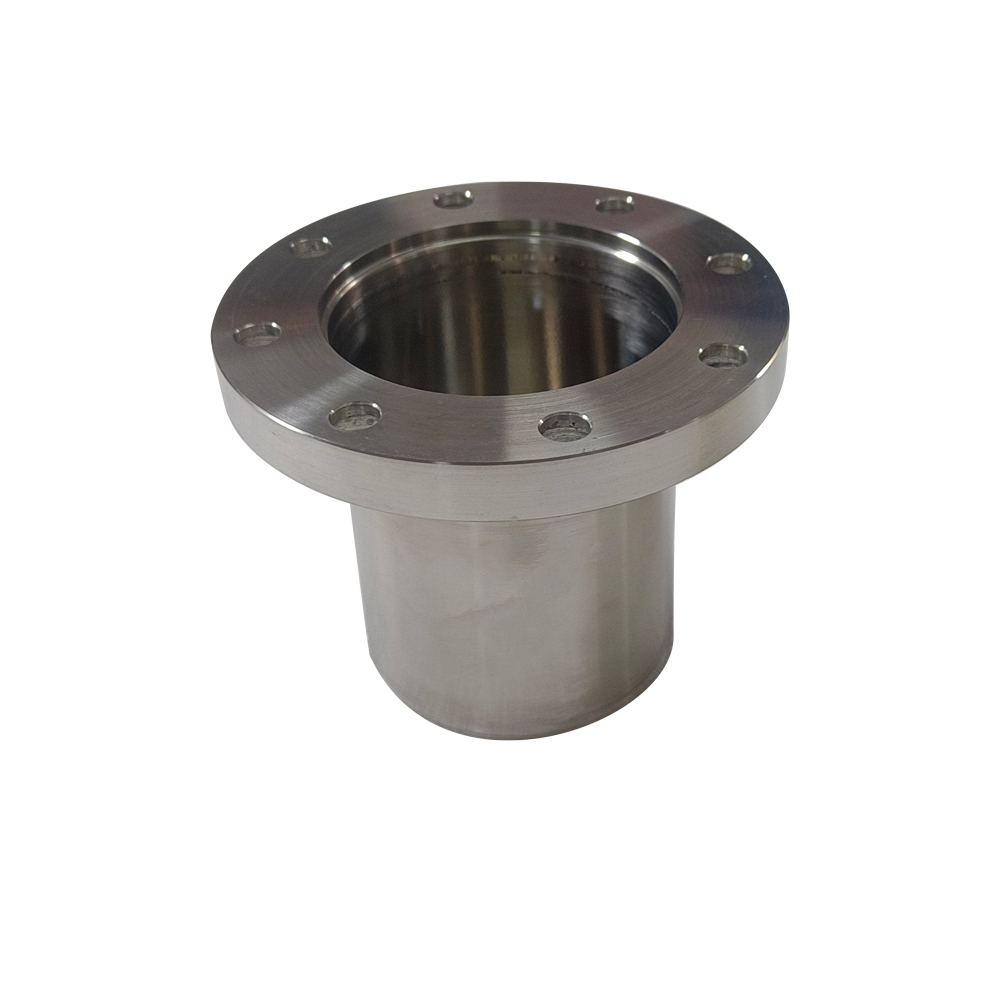
磁性联轴器隔离套依靠法兰沟槽安放静密封件,沟槽的深度、宽度、圆角过渡,会直接影响密封件压缩量以及密封件工作状态。沟槽深度取值偏大,密封件压缩量不足,法兰压紧之后密封件无法形成有效密封;沟槽深度取值偏小,密封件被过度挤压,密封件容易出现塑性变形,长期运行密封效能下滑。沟槽边角位置存在尖锐尖角,压紧过程密封件会被尖角切割,逐步出现密封件破损。沟槽加工完成,去除边角毛刺,圆角过渡尺寸按图纸要求落实。密封件的截面尺寸要和沟槽尺寸互相匹配,不能直接套用通用规格密封件。深圳市星创磁业有限公司工程团队,可给出磁性联轴器法兰密封沟槽结构的设计参考。新型稀土永磁材料应用,可进一步提升磁性联轴器的扭矩密度。同轴内外传动磁耦合联轴器批发价格
永磁耦合器涂层焊缝位置易出现防护薄点,介质容易从此处侵蚀基材,星创磁业复核涂层适配方案。同轴内外传动磁耦合联轴器批发价格
隔离套法兰焊接会产生局部残余应力,部件投入交变温度、压力工况,残余应力会成为裂纹萌生的诱因。焊接之后可以做对应的去应力处理,降低部件内部残余应力水平。去应力处理的温度、保温时长,需要匹配隔离套基材,参数设置不当,会改变基材的力学及耐腐蚀性能。完成去应力工序之后,开展无损检测,排查焊缝以及热影响区域的微观缺陷。批量生产,借助SPC管控焊接以及热处理工序的工艺参数波动。深圳市星创磁业有限公司对隔离套焊接及去应力工序落实完整过程管控。同轴内外传动磁耦合联轴器批发价格