商机详情 -
永磁小磁联轴器批发
PEEK隔离套依靠高分子材料成型得到,成型工艺的各项参数会决定隔离套本体的致密程度及内部是否存在微小孔隙。成型之后的机加工工序,刀具进给参数设置不当,筒体表面会生成微裂纹,压力工况下微裂纹会逐步扩展形成泄漏通道。机加工完成之后需要开展外观全检,搭配保压浸水检漏工序,排查肉眼难以分辨的内部孔隙与微观裂纹。PEEK材料和金属法兰进行连接,连接位置属于薄弱点位,连接工艺管控不到位,压力升高会出现介质渗漏。官网矿用空压机案例里面,PEEK隔离套全部执行加压保压浸水检漏流程,检验合格才可以流转至装配工序。深圳市星创磁业有限公司对PEEK隔离套整套加工检验流程落实过程质量管控。小磁联轴器凭借紧凑的尺寸和精巧的构造,在空间受限的场景中展现出独特优势。永磁小磁联轴器批发
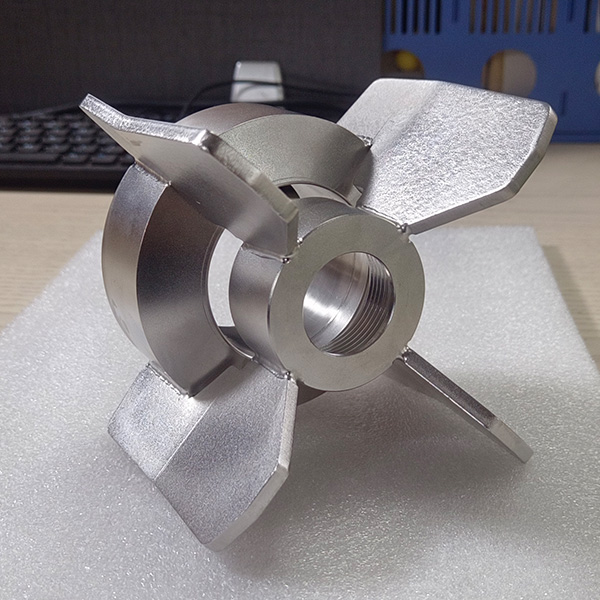
磁力轮工作过程产生的相互磁力,会传递到两端支撑轴承,给轴承带来额外的径向作用力。轴承选型的时候,除设备原本机械负载,要把磁力生成的附加载荷纳入评估。磁力大小跟随磁力轮之间气隙发生改变,设备出现安装偏移,气隙数值变化,轴承承受的载荷会同步改变。如果忽略磁力带来的附加载荷,轴承实际承受载荷超出设计,会缩短轴承使用寿命。样机装配完成之后,可以采集轴承部位受力相关数据,复核轴承选型的适配性。深圳市星创磁业有限公司依托磁场仿真,预判磁力轮带给轴承的附加磁力载荷水平。氧化锆永磁阻尼器磁力联轴器的结构设计极具特色,摒弃了传统联轴器常见的复杂机械连接部件,如键、销、螺栓等。
各类泵体设备大量选用磁力联轴器完成动力传输,联轴器隔离结构可隔开输送介质和驱动电机,介质很难穿过隔离结构接触电机本体。依据官网产品应用分类,磁力联轴器适配化工泵、制药泵、海水输送泵等品类,泵体输送的介质品类繁杂,包含腐蚀性介质、带颗粒介质,隔离套、壳体的材质要对应输送介质完成选型,海水输送场景优先选用钛合金隔离套。泵体运行过程,会出现空转、介质压力波动等异常工况,磁性联轴器需能承受这类短时异常工况带来的负载波动。泵体设备的安装空间普遍比较紧凑,磁力联轴器的整体径向、轴向尺寸要适配泵体预留的装配位置。泵轴承的磨损,会带动轴件出现偏移,进一步改变磁性联轴器的工作气隙,泵设备的巡检工作,需要同步关注联轴器的运行声响。部分高压输送泵,隔离套构件会承受介质带来的压力,构件的承压能力需要满足泵体工作压力,公司PEEK隔离套产品出厂前会打压至2.2Mpa(工作压力1.8Mpa)并保压半小时,开展耐压浸水检漏测试。磁力联轴器投入泵设备使用,不可忽视巡检,异常状态需要及时停机开展检查。深圳市星创磁业有限公司积累泵用磁性联轴器配套经验,可供应适配泵设备工况的永磁组件。
磁力轮可以实现平行轴传动、直角相交传动多种排布,不同排布形式,磁场耦合机理存在区分,输出扭矩能力不一样。平行排布磁力轮,磁体正对面积充分利用,能够输出更大扭矩,多用于输送线主传动点位。直角相交排布磁力轮,磁体有效耦合区域缩减,适合空间受限、传递负载偏小的辅助传动点位。同一款磁力轮零件,更换排布形式,不宜沿用同样的扭矩设计余量。结构设计阶段,确认设备轴系的空间排布,再选定磁力轮传动的布置方案。深圳市星创磁业有限公司可协助客户完成磁力轮传动排布方案的工况评估。按磁体配置,磁性联轴器可分为同步型、异步型与复合磁性联轴器。
磁性联轴器选型工作,不能只参考设备稳态运行的扭矩数值,要对设备瞬时冲击、负载波动、温升带来的扭矩衰减做出考量。设备存在冲击类负载,冲击载荷会短时间作用在联轴器上面,扭矩安全裕度需要对应放大。设备运行环境温度偏高,磁环输出扭矩会出现衰减,该部分衰减量也要纳入裕度计算。矿用空压机项目案例中,即便设备额定扭矩存在明确数值,依旧选用更高扭矩等级来设置安全裕度。裕度设置过大,部件外形尺寸、物料成本会同步抬高,需要在工况条件与部件成本之间找到平衡点。深圳市星创磁业有限公司可结合设备负载特征完成磁性联轴器扭矩裕度的方案梳理。磁性耦合器的结构设计彰显出明显优势。高压磁力永磁联轴器厂家
改造时需实测旧设备扭矩,避免磁性联轴器选型过大或过小。永磁小磁联轴器批发
负载阻力超出联轴器可传递扭矩,内外磁环会发生相对打滑,磁环处在交变磁场环境,同时伴随隔离套涡流带来的温升。打滑事件结束之后,不能直接重启设备投入运行,要开展多维度检查工作。需要对磁环表面防护涂层做外观检查,查看涂层是否存在鼓包、剥落的痕迹,涂层破损会让磁粉暴露,介质或水汽有机会侵入磁环基体。完成外观检查之后,采集多磁极磁通数据,对比部件出厂原始记录,识别磁性能出现的变动。隔离套部位同样需要开展检查,确认隔离套没有出现热形变,法兰密封部位没有发生渗漏。多次反复打滑会持续累积热损伤,设备控制系统层面可以增设故障信号采集点位。深圳市星创磁业有限公司具备磁性联轴器打滑失效后的全套检测验证条件。永磁小磁联轴器批发