商机详情 -
钛合金限矩磁力耦合器报价
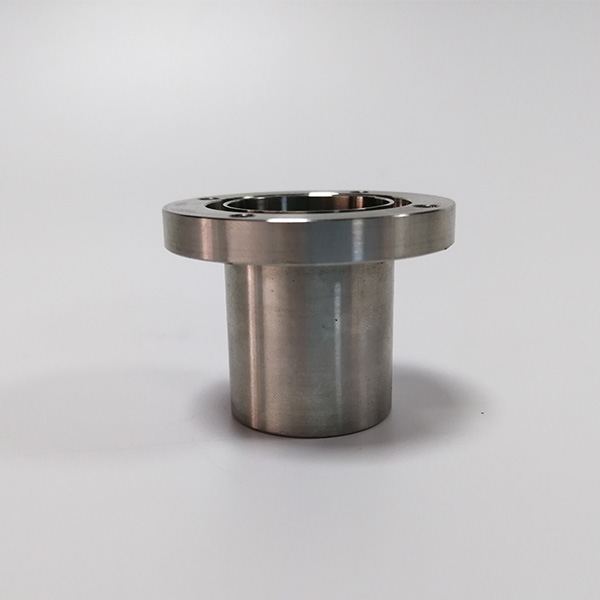
金属隔离套通过焊接成型,焊缝以及临近的热影响区域,金相组织会发生改变,该位置抗腐蚀能力相比基材会有所变化。设备接触氯离子、酸性介质的时候,焊缝热影响区更容易发生点蚀,点蚀孔洞持续发展,进而会形成介质泄漏通道。焊接工艺参数需要严格管控,控制焊接热输入,缩小热影响区域范围。焊接结束开展无损检测,识别焊缝内部气孔、未熔合缺陷,再执行后续表面处理工序。表面防腐涂层喷涂作业,焊缝位置需要重点管控,该区域涂层容易出现薄点,薄点位置会成为介质侵蚀突破口。深圳市星创磁业有限公司落实金属隔离套焊缝全流程工艺与检验管控。旧设备改造用模块化转接法兰,无需修改底座即可适配。钛合金限矩磁力耦合器报价
负载阻力超出联轴器可传递扭矩,内外磁环会发生相对打滑,磁环处在交变磁场环境,同时伴随隔离套涡流带来的温升。打滑事件结束之后,不能直接重启设备投入运行,要开展多维度检查工作。需要对磁环表面防护涂层做外观检查,查看涂层是否存在鼓包、剥落的痕迹,涂层破损会让磁粉暴露,介质或水汽有机会侵入磁环基体。完成外观检查之后,采集多磁极磁通数据,对比部件出厂原始记录,识别磁性能出现的变动。隔离套部位同样需要开展检查,确认隔离套没有出现热形变,法兰密封部位没有发生渗漏。多次反复打滑会持续累积热损伤,设备控制系统层面可以增设故障信号采集点位。深圳市星创磁业有限公司具备磁性联轴器打滑失效后的全套检测验证条件。316不锈钢永磁磁力联轴器厂家磁极排布影响磁性联轴器扭矩输出,径向与平面结构排布逻辑不同,星创磁业可做磁极仿真评估。
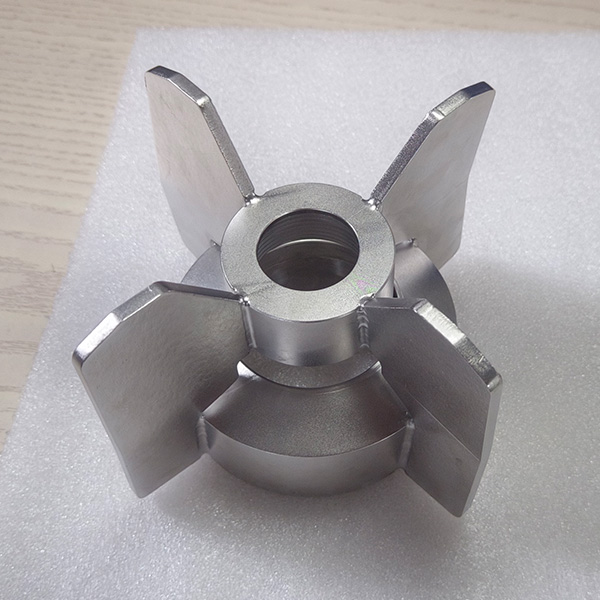
搅拌机负载出现卡滞,磁性联轴器达到脱扣扭矩就会发生内外转子打滑,打滑结束不能直接恢复设备运行。打滑过程中隔离套涡流会快速产生热量,磁环温度同步抬升,可能导致磁性能改变。完成脱扣之后,需要检查隔离套外观,查看是否出现形变,同时核查磁环表面涂层的完整状态。完成部件外观检查之后,复测联轴器实际扭矩输出水平,确认没有出现性能衰减,再接入整机负载。搅拌介质内部硬质颗粒造成的频繁卡滞,还要同步排查搅拌桨叶的运行阻力来源。深圳市星创磁业有限公司可执行搅拌机磁性联轴器脱扣之后的整机核验工作。
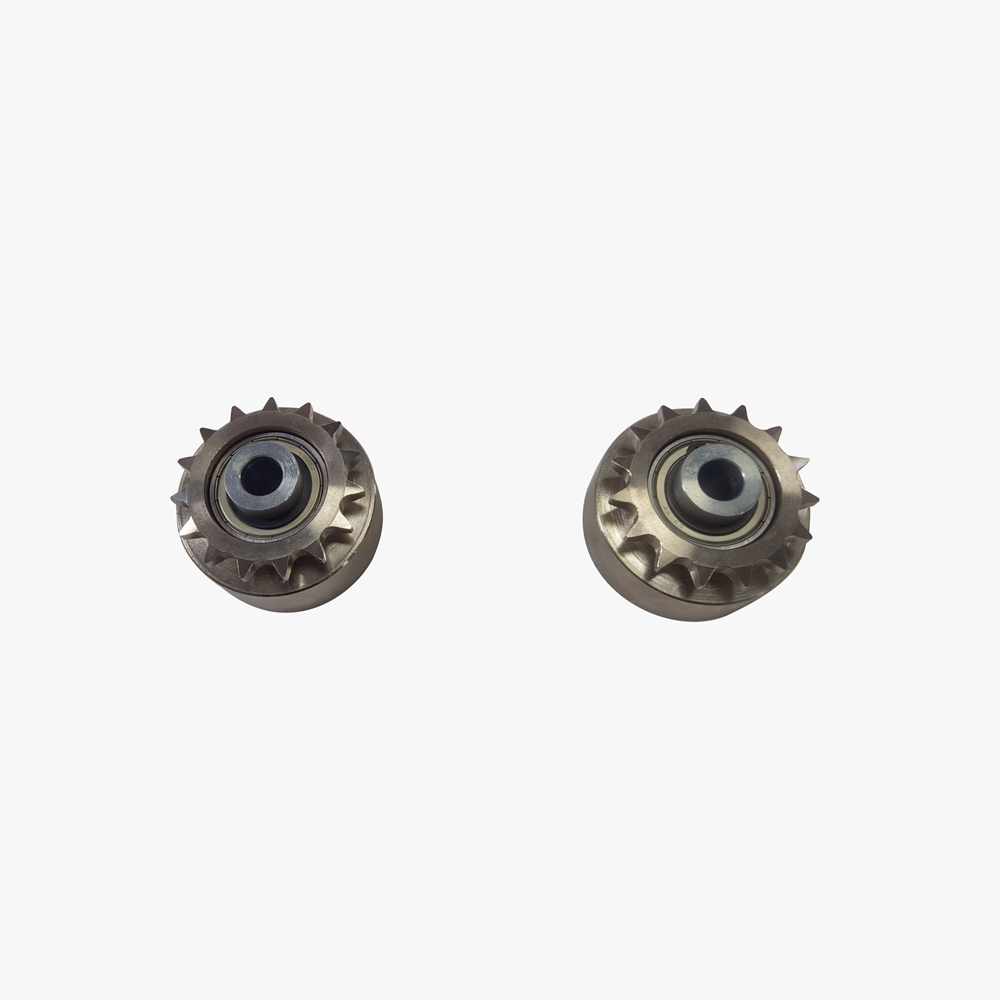
磁力轮属于非接触式传动,两套磁轮中间留有空气间隙,生产现场的粉尘、金属碎屑有可能进入该间隙。铁质碎屑受到磁场吸附,堆积在磁轮表面,会缩小磁轮之间的有效气隙,运转过程发生剐蹭摩擦。非金属粉尘大量堆积,同样会改变磁轮之间磁场耦合状态,造成传动扭矩出现波动。设备壳体防护罩结构设计,要阻挡外界异物进入磁轮工作间隙,定期开展外部清理维护。清理作业不宜使用带磁性的工具,防止碎屑被工具二次吸附带入间隙。深圳市星创磁业有限公司可梳理磁力轮传动机构防护结构设计参考。磁力耦合器利用磁场的相互作用来传递扭矩,这种非接触式的传动方式具有明显的节能优势。
扭矩测试工装用来测定磁性联轴器脱扣扭矩,工装本身的状态会直接左右测试数据的真实程度。扭矩传感器需要按照周期开展计量校验,若传感器发生漂移,整套测试系统会产生系统性读数偏差。工装各个连接部位存在间隙空程,加载过程间隙被逐步消除,采集到的脱扣扭矩会偏离部件真实水平。工装装配之后的同轴对位出现偏差,测试过程引入侧向附加力,侧向力会干扰扭矩读数。每一批次产品正式测试前,可以使用状态已知的标准样件做比对测试,校验整套工装当前工作状态。全部扭矩测试原始记录做好留存,后期出现问题可以做数据回溯。深圳市星创磁业有限公司可针对磁性联轴器扭矩测试工装开展状态评估。小磁联轴器在多个领域都有普遍应用。计量泵磁力泵批发
充磁磁环转运仓储要做好隔离防护,避免互相撞击造成磁性能损耗,星创磁业提供仓储转运建议。钛合金限矩磁力耦合器报价
部分自动化生产线采用多组磁力轮串联完成长距离动力传递,每一组磁力轮都会存在对应的磁场传递损耗。串联的组数不断增加,末端可获取的扭矩会逐步下降,输入端需要预留对应的扭矩余量。每一组磁力轮的装配平行度、气隙数值,都会对整套传动链末端输出形成影响,单组磁力轮装配不到位,会放大整套系统损耗。设计阶段通过仿真推演多组串联工况,评估每一组磁力轮的工作点,不宜直接套用单组磁力轮的扭矩参数。样机完成之后,对传动链的首端、末端分别开展扭矩采集测试。深圳市星创磁业有限公司可针对多组磁力轮串联传动开展工况仿真评估。钛合金限矩磁力耦合器报价