商机详情 -
制药领域强磁防蜡器报价
磁性过滤器常与其他净化设备组合使用,形成多方面的流体净化系统,满足更高净化需求。在工业循环水处理中,磁性过滤器与石英砂过滤器、活性炭过滤器串联使用,磁性过滤器先去除水中的磁性杂质(如铁锈),石英砂过滤器过滤泥沙、悬浮物等颗粒杂质,活性炭过滤器吸附水中的有机物、异味,三者配合使水质达到循环使用标准;在食品加工行业,磁性过滤器与超滤设备组合,磁性过滤器去除原料中的金属杂质,超滤设备截留大分子胶体、微生物,保障食品原料的纯度与安全性。在化工生产中,磁性过滤器与离子交换树脂设备联用,磁性过滤器去除固体杂质,避免杂质堵塞离子交换树脂的孔隙,离子交换树脂去除水中的离子型杂质,提升化工产品质量,同时延长离子交换树脂的使用寿命,减少更换频率。工作压力范围广,普通型号0.1-1.6MPa,高压型可超10MPa。制药领域强磁防蜡器报价
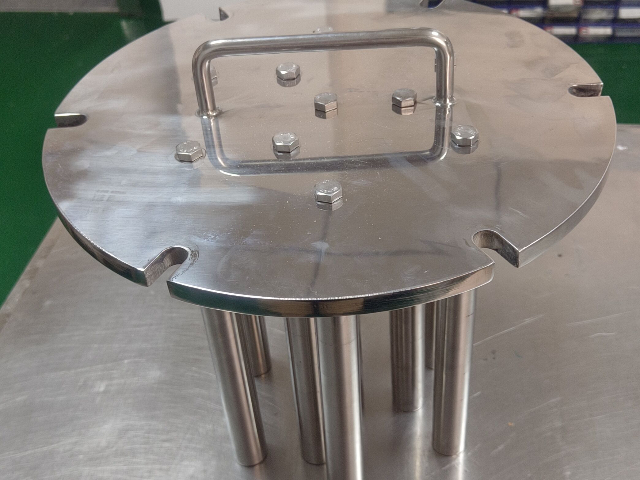
磁性节油器的工作原理围绕 “燃油分子磁极化” 展开,重心是通过强磁场改变燃油的物理特性,优化燃烧过程。燃油(如汽油、柴油)中含有大量碳氢化合物分子,在自然状态下易形成分子团,导致燃烧不充分。当燃油流经磁性节油器的强磁场区域时,分子团受磁场力作用被打散,形成更细小的单分子或小分子团,同时分子的极性发生改变,增强了与氧气的结合能力。经过磁处理的燃油进入发动机燃烧室后,能更均匀地与空气混合,燃烧速度更快、更彻底,减少了未燃烧燃油的浪费,从而实现节油效果,同时降低一氧化碳、碳氢化合物等有害尾气的排放量。全自动强磁防蜡器生产厂家未来磁性过滤器将向智能化发展,集成杂质含量监测与自动报警功能。
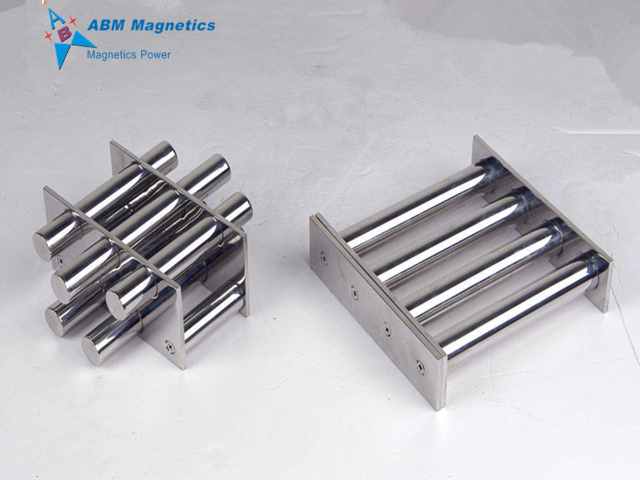
强磁防蜡器的结构设计需适配油井复杂工况,重心结构包括磁系组件、防护外壳、连接部件三大模块,各部分设计均有明确技术要求。磁系组件是重心,采用 “多组磁环交替排列” 设计,相邻磁环的 N 极、S 极相对,形成闭合磁路,确保磁场集中在原油流经的中心区域,减少磁场泄漏(漏磁率≤5%);磁环外部包裹 3-5mm 厚的导磁不锈钢套(如 304 材质),增强磁场强度的同时保护磁体免受原油冲刷。防护外壳需具备耐高压、耐腐蚀特性,采用较强度合金钢(如 35CrMo)或钛合金材质,抗压等级≥35MPa,适配深井(井深≤5000m)的高压环境;内壁喷涂耐磨陶瓷涂层(厚度≥0.2mm),防止原油中的泥沙磨损外壳。连接部件采用油管螺纹连接(如 API 标准螺纹),螺纹处加装金属密封环(如铜制或镍合金密封环),确保密封性能,避免原油泄漏;部分型号还设计有防脱落结构(如锁止销),防止井下作业时部件松动脱落。
在 “双碳” 背景下,永磁除铁器的节能优化可从设备设计、运行管理两方面入手,降低能耗与资源消耗。设计端可采用 “轻量化磁系”:通过磁路仿真软件优化磁体排列(如 Halbach 阵列),在保持磁场强度不变的前提下,减少永磁材料用量 15%-20%,既降低原材料消耗,又减轻设备重量,减少安装支架的承载负荷,间接降低输送系统能耗。运行管理端可推行 “按需启停”:在生产线非满负荷运行时,通过传感器检测物料流量,若流量低于设计值的 30%,自动切换设备至 “休眠模式”(保留排铁机构低功率运行),待流量恢复后再启动 full 功率;同时建立设备运行台账,统计不同工况下的能耗数据,优化运行参数,避免无效能耗。此外,可回收利用废旧磁系:将失效磁系送至专业厂家提炼稀土元素,重新用于生产新磁体,实现资源循环,减少稀土资源浪费,契合绿色生产理念。医药行业磁性过滤器需无菌设计,适配药液、水等流体的精密过滤。
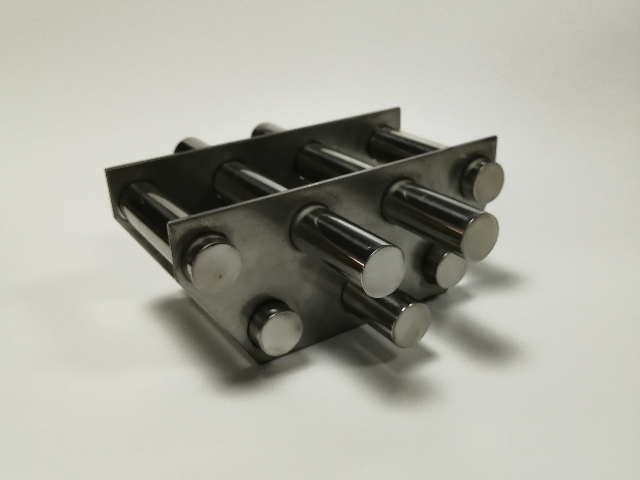
永磁除铁器在多行业中发挥着 “设备保护者” 与 “产品质量守护者” 的作用,典型应用案例覆盖能源、建材、食品、钢铁四大领域。在能源行业,煤矿输送系统中安装悬挂式永磁除铁器,可吸附煤炭中的锚杆、铁丝等铁杂质,避免进入破碎机、磨煤机导致设备卡堵或叶片磨损,某大型煤矿应用后,设备故障率降低 60%,每年节省维修成本超百万元。在建材行业,水泥生产线的管道式除铁器可去除水泥生料中的铁屑,防止铁杂质进入回转窑影响水泥质量,同时避免磨损研磨机衬板,某水泥厂应用后,水泥产品合格率提升至 99.8%,衬板更换周期延长 3 倍。在食品行业,面粉加工厂的管道式除铁器可吸附小麦中的铁钉、铁丝,保障食品安全,符合食品卫生标准(如 GB 14881),某面粉厂应用后,未再出现因铁杂质导致的产品召回事件。在钢铁行业,废钢破碎生产线的滚筒式除铁器可分离废钢中的非磁性杂质,提高废钢纯度,某钢铁企业应用后,废钢利用率提升 5%,年增加经济效益超千万元。钕铁硼磁芯表面磁强可达12000-15000高斯,适合吸附微小铁杂质。化工领域磁性节油器批发价格
移动式磁性过滤器适合临时过滤需求,如设备检修时的流体净化。制药领域强磁防蜡器报价
强磁防蜡器的安装与调试质量直接影响防蜡效果,需严格遵循油田作业规范,重心流程分为井下安装与地面调试两部分。井下安装前,需检查设备外观(无变形、裂纹)、螺纹完整性(无损伤、锈蚀)及磁场强度(用高斯计检测,偏差≤5%);安装位置需根据油井结构确定,通常安装在抽油杆泵下方 50-100m 处,或电泵井的泵吸入口上方,确保原油先经过防蜡器再进入采油设备。安装时采用油管逐段连接方式,每连接一段需用扭矩扳手按规定扭矩紧固(如 API 2-7/8 螺纹扭矩为 1200-1500N・m),避免螺纹松动导致泄漏;同时记录安装深度、井口压力等参数,便于后续调试参考。地面调试阶段,需监测安装后油井的产液量、井口温度、原油含水率等数据,对比安装前的参数变化:若产液量提升 5%-10%、井口回压下降 0.5-1MPa,说明防蜡效果达标;若参数无明显变化,需调整安装深度(如向下调整 50m 至更高温度区域)或检查磁场强度(是否因运输、安装导致磁性能衰减),直至满足生产要求。制药领域强磁防蜡器报价