商机详情 -
输油管道磁性节油器生产厂家
不同行业对除铁效果的标准要求不同,永磁除铁器的选型与调试需符合行业特定规范,避免产品不达标。在食品行业,需符合 GB 14881《食品安全国家标准 食品生产通用卫生规范》,除铁效率需≥99.5%,且设备与物料接触部分需采用食品级材质(如 304 不锈钢、食品级环氧树脂涂层),避免材质迁移污染食品;同时需定期(每季度)拆解清洗,防止物料残留滋生细菌。在医药行业,执行 GMP(药品生产质量管理规范),除铁器需具备无死角设计(避免积料),表面粗糙度 Ra≤0.8μm,便于清洁消毒;除铁效率需达到 99.9% 以上,且需通过第三方检测机构认证,确保无铁杂质进入药品生产环节。在建材行业,如水泥生产需符合 GB 175《通用硅酸盐水泥》,除铁后物料中铁含量需≤0.5%,防止影响水泥强度;陶瓷生产则要求更严格,铁含量需≤0.1%,避免陶瓷制品出现色斑,需选用高梯度、强磁场的除铁器(表面磁场≥18000Gs)。在电子材料行业,如半导体硅片生产,需达到 “无铁级” 标准,除铁器需采用无磁材质外壳(如钛合金),磁场梯度≥2000Gs/mm,且需在洁净车间(Class 1000)安装,防止粉尘污染。新型稀土永磁材料的应用,可进一步提升磁性过滤器的吸附效率与寿命。输油管道磁性节油器生产厂家
油田现场对磁性防蜡器效果的评估需通过多维度量化指标验证,确保数据的客观性与准确性。首先是结蜡量监测,在安装设备前后,通过井下电视成像仪观察油管内壁的结蜡厚度,或采用 “称重法” 收集相同周期内的蜡质沉积物,通常安装后单井月均结蜡量可减少 60%-80%;其次是生产参数对比,记录设备安装前后的油井产量、井口回压、抽油机负载等数据,若产量稳定提升 5%-15%、回压下降 0.3-0.8MPa、负载降低 10%-15%,则表明防蜡效果明显;此外,还可通过原油蜡熔点测试,对比磁处理前后原油的蜡析出温度,一般磁处理后原油蜡熔点可降低 3-5℃,意味着原油在井下更低温度环境下仍能保持流动性,减少蜡质沉积概率。自动卸铁强磁防蜡器批发价格机床切削液循环系统中,磁性过滤器可回收铁屑,净化切削液。
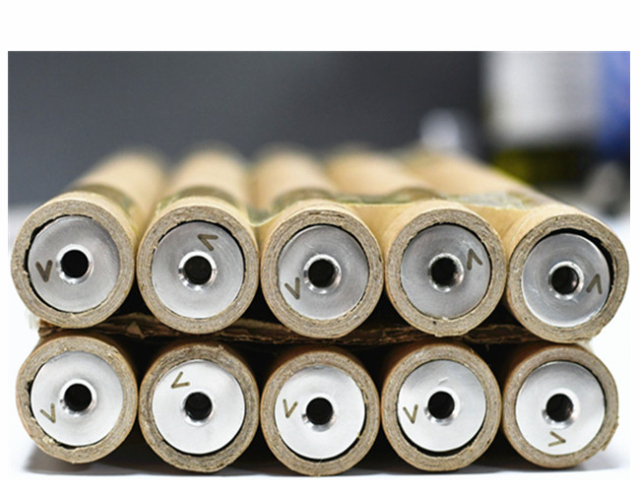
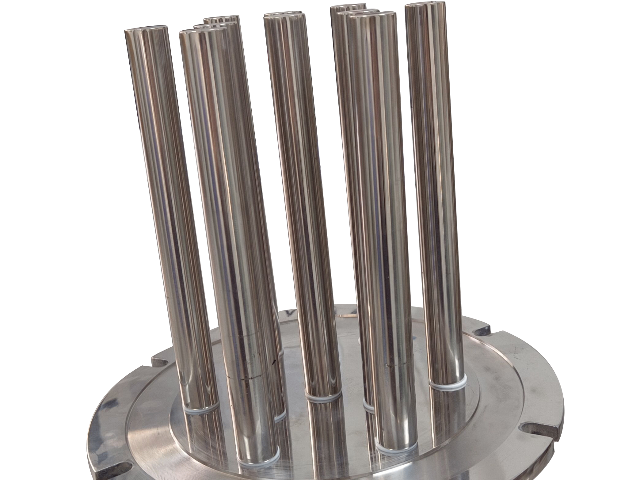
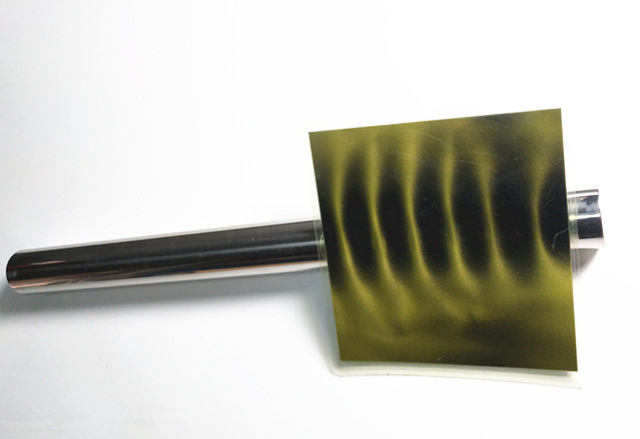
磁性过滤器的重心工作部件(磁芯与外壳)具备特定技术属性,直接影响过滤效果与设备寿命。磁芯作为重心吸附部件,除磁强差异外,还具备 “高磁梯度” 特性,通过特殊的磁路设计,在磁芯表面形成强磁场区域,确保微小磁性杂质(较小可至 1μm)也能被有效吸附,且磁芯表面多经过抛光处理,减少杂质附着残留,便于清理;部分磁芯采用模块化设计,可根据过滤需求增减数量,提升设备灵活性。外壳作为保护与承载部件,需具备耐腐蚀性、耐高温性与结构稳定性,常用的 304 不锈钢外壳适用于中性流体环境,316L 不锈钢外壳可耐受弱酸碱腐蚀,钛合金外壳则适用于强腐蚀、高温高压工况;外壳密封结构多采用氟橡胶或硅橡胶密封圈,确保流体无泄漏,密封压力等级与设备整体承压能力匹配,避免高压下密封失效。
磁性防蜡器针对不同油田的特殊工况,已形成完善的定制化解决方案。在稠油油田,由于原油粘度高、蜡质分散性差,定制款设备会增加磁场梯度,采用 “双磁路串联” 设计,强化对蜡分子的极化作用,同时外壳增加加热保温层,防止原油在设备附近因温度骤降而加速结蜡;在海上油田,考虑到海水腐蚀与空间限制,产品采用紧凑型结构,重量较陆地款减轻 30%,同时通过 NACE MR0175 抗硫认证,适配海洋平台的高盐、高湿环境;对于超深井(井深>4000 米),设备选用较强度合金材料制作外壳,能承受井下 50MPa 以上的压力,磁体采用耐高温钕铁硼材质,在 150℃以下的井下温度环境中,磁场强度衰减率每年不超过 2%,确保长期稳定运行。此外,针对含蜡量>30% 的特高蜡原油,还可搭配 “磁处理 + 超声波” 复合防蜡系统,进一步提升防蜡效率。导流板可优化流体流向,确保流体与磁芯充分接触,提升过滤效率。
随着工业自动化发展,永磁除铁器正向智能化方向升级,重心技术方向集中在三个领域。一是智能监测与诊断,通过在磁系附近安装磁敏传感器(如霍尔传感器),实时监测磁场强度变化,数据上传至云端平台,当磁场衰减超过 5% 时自动报警,提醒维护人员充磁;同时加装振动、温度传感器,监测设备运行状态,通过 AI 算法预测故障(如轴承磨损、刮板卡顿),提前推送维护建议,减少突发停机时间。二是自适应调节,设备可通过摄像头或激光传感器识别物料厚度、流量变化,自动调整磁场强度(如物料增厚时提升磁场输出)、排铁频率(如流量增大时加快刮板转速),确保除铁效率稳定;部分不错型号还支持远程参数设置,运维人员可通过手机 APP 调整运行参数,无需现场操作。三是数据联动与追溯,除铁器与生产线 MES 系统(制造执行系统)联动,记录每批次物料的除铁时间、除铁量、磁场数据,形成可追溯的生产台账,便于质量管控;同时可分析历史数据,优化除铁参数(如不同物料的较佳磁场强度),提升整体生产效率,实现 “数据驱动的智能除铁”。电磁式磁性过滤器清理时,断电后磁场消失,杂质可自动落入集渣槽。吉林耐腐蚀磁性过滤器哪家好
运输磁性过滤器时,需避免磁芯碰撞,防止磁体碎裂或磁性能受损。输油管道磁性节油器生产厂家
磁性过滤器在长期使用中可能面临磁芯衰减、杂质堵塞、外壳腐蚀等失效风险,需建立完善的预防措施。磁芯衰减是主要风险,除选用耐温耐腐磁芯材料外,需每 6 个月用高斯计检测磁强,当衰减超过 20% 时及时更换,同时避免磁芯与铁器猛烈碰撞,防止磁体碎裂;杂质堵塞风险多因清理不及时导致,可通过安装压差传感器,当设备进出口压差超过 0.1MPa 时自动报警,提醒清理杂质,对于高杂质含量的工况(如金属切削液过滤),可增加磁芯数量或采用双罐并联设计,实现 “一用一备”,避免清理时停机;外壳腐蚀风险针对化工行业的酸碱流体,需选用对应耐腐材质,如强酸环境用哈氏合金外壳,强碱环境用 316L 不锈钢外壳,同时每季度检查外壳涂层,发现破损及时修补,延长设备使用寿命。输油管道磁性节油器生产厂家