商机详情 -
磁性节油器厂家电话
永磁除铁器的日常维护需聚焦磁性能保护、机械部件保养、故障预防三大方面,确保设备长期稳定运行。磁性能维护方面,需定期(每 3 个月)用高斯计检测磁场强度,若发现衰减超过 10%,需检查磁系是否受潮、高温或碰撞,轻度衰减可通过充磁修复,严重衰减则需更换磁系;同时避免设备靠近强反向磁场(如大型电磁铁),防止磁性能不可逆损伤。机械部件保养需按周期进行:悬挂式除铁器的刮板需每月检查磨损情况,磨损量超过 3mm 需更换;滚筒式除铁器的轴承需每 6 个月加注润滑脂(锂基润滑脂),防止干摩擦导致损坏;管道式除铁器的法兰密封需每季度检查,出现渗漏需更换密封垫片。故障预防方面,需建立运行台账,记录每日处理量、除铁量、设备温度,若发现除铁量骤减,需排查是否有大块杂质堵塞磁场区域;若设备振动异常,需检查固定螺栓是否松动,及时紧固,避免故障扩大。铁氧体磁芯磁强较低(3000-5000高斯),适配中低要求的过滤场景。磁性节油器厂家电话
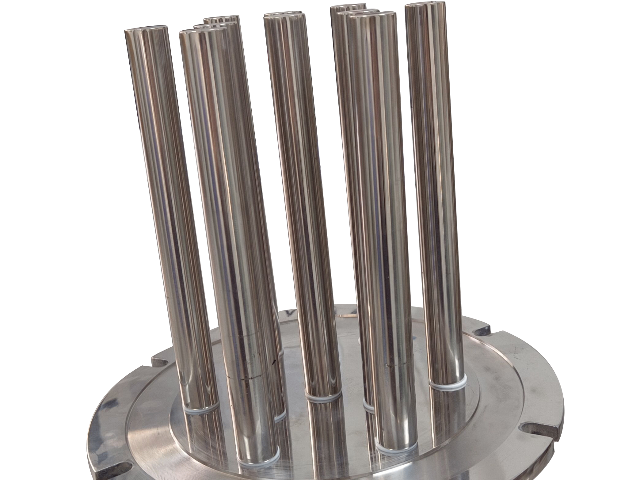
磁性过滤器的过滤精度受多方面因素影响,需针对性把控以满足使用需求。磁芯磁场强度是重心影响因素,磁强越高,对微小磁性杂质的吸附能力越强,过滤精度越高,例如 10000 高斯的磁芯可过滤 1-5μm 的杂质,而 3000 高斯的磁芯能过滤 50μm 以上的杂质;磁芯排列方式也会影响精度,矩阵式排列形成的均匀磁场网,相比单一磁芯能更多方面地拦截杂质,减少漏滤。流体流速需控制在合理范围,流速过快会导致流体在磁场区域停留时间不足,杂质未被充分吸附就流出设备,通常建议流速不超过 1.5m/s;流速过慢则可能影响系统整体效率,需根据设备额定流量匹配使用。杂质特性也会产生影响,杂质颗粒的磁性强弱、形状与密度不同,吸附难度存在差异,强磁性、规则形状的杂质易被吸附,弱磁性、细小片状杂质则需更高磁强的磁芯才能有效过滤。汽油磁性节油器报价移动式磁性过滤器适合临时过滤需求,如设备检修时的流体净化。
相较于传统节油方式(如添加化学节油剂、改装发动机),磁性节油器具有多方面明显优势。首先,安全性高,其通过物理磁处理方式作用于燃油,无需添加化学物质,不会对发动机燃油系统、活塞、火花塞等部件造成腐蚀或损伤,避免了化学节油剂可能引发的发动机故障风险。其次,经济性好,设备一次性安装后可长期使用(使用寿命通常为 3-5 年),无需频繁更换或添加耗材,后续维护成本极低,且节油率可达 5%-15%,长期使用能为车主节省可观的燃油费用。此外,安装便捷,无需专业维修技术,车主可自行按照说明书安装,适配绝大多数燃油车型,同时兼具环保效益,能有效降低尾气污染,符合当前绿色出行理念。
不同行业对除铁效果的标准要求不同,永磁除铁器的选型与调试需符合行业特定规范,避免产品不达标。在食品行业,需符合 GB 14881《食品安全国家标准 食品生产通用卫生规范》,除铁效率需≥99.5%,且设备与物料接触部分需采用食品级材质(如 304 不锈钢、食品级环氧树脂涂层),避免材质迁移污染食品;同时需定期(每季度)拆解清洗,防止物料残留滋生细菌。在医药行业,执行 GMP(药品生产质量管理规范),除铁器需具备无死角设计(避免积料),表面粗糙度 Ra≤0.8μm,便于清洁消毒;除铁效率需达到 99.9% 以上,且需通过第三方检测机构认证,确保无铁杂质进入药品生产环节。在建材行业,如水泥生产需符合 GB 175《通用硅酸盐水泥》,除铁后物料中铁含量需≤0.5%,防止影响水泥强度;陶瓷生产则要求更严格,铁含量需≤0.1%,避免陶瓷制品出现色斑,需选用高梯度、强磁场的除铁器(表面磁场≥18000Gs)。在电子材料行业,如半导体硅片生产,需达到 “无铁级” 标准,除铁器需采用无磁材质外壳(如钛合金),磁场梯度≥2000Gs/mm,且需在洁净车间(Class 1000)安装,防止粉尘污染。磁性过滤器是利用磁场吸附流体中含铁杂质的设备,保障下游设备安全。
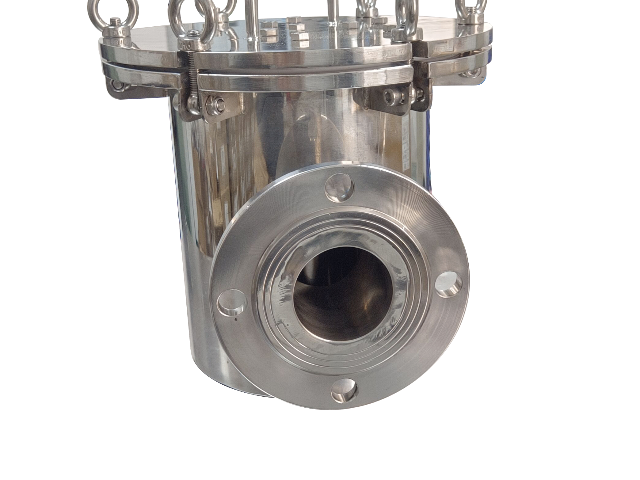
磁性过滤器在长期使用中可能面临磁芯衰减、杂质堵塞、外壳腐蚀等失效风险,需建立完善的预防措施。磁芯衰减是主要风险,除选用耐温耐腐磁芯材料外,需每 6 个月用高斯计检测磁强,当衰减超过 20% 时及时更换,同时避免磁芯与铁器猛烈碰撞,防止磁体碎裂;杂质堵塞风险多因清理不及时导致,可通过安装压差传感器,当设备进出口压差超过 0.1MPa 时自动报警,提醒清理杂质,对于高杂质含量的工况(如金属切削液过滤),可增加磁芯数量或采用双罐并联设计,实现 “一用一备”,避免清理时停机;外壳腐蚀风险针对化工行业的酸碱流体,需选用对应耐腐材质,如强酸环境用哈氏合金外壳,强碱环境用 316L 不锈钢外壳,同时每季度检查外壳涂层,发现破损及时修补,延长设备使用寿命。磁性过滤器的吸附能力与磁芯表面积、磁场强度、流体流速相关。汽油磁性节油器报价
化工行业用耐酸碱磁性过滤器,适配腐蚀性流体(如酸碱溶液)的过滤。磁性节油器厂家电话
强磁防蜡器的安装与调试质量直接影响防蜡效果,需严格遵循油田作业规范,重心流程分为井下安装与地面调试两部分。井下安装前,需检查设备外观(无变形、裂纹)、螺纹完整性(无损伤、锈蚀)及磁场强度(用高斯计检测,偏差≤5%);安装位置需根据油井结构确定,通常安装在抽油杆泵下方 50-100m 处,或电泵井的泵吸入口上方,确保原油先经过防蜡器再进入采油设备。安装时采用油管逐段连接方式,每连接一段需用扭矩扳手按规定扭矩紧固(如 API 2-7/8 螺纹扭矩为 1200-1500N・m),避免螺纹松动导致泄漏;同时记录安装深度、井口压力等参数,便于后续调试参考。地面调试阶段,需监测安装后油井的产液量、井口温度、原油含水率等数据,对比安装前的参数变化:若产液量提升 5%-10%、井口回压下降 0.5-1MPa,说明防蜡效果达标;若参数无明显变化,需调整安装深度(如向下调整 50m 至更高温度区域)或检查磁场强度(是否因运输、安装导致磁性能衰减),直至满足生产要求。磁性节油器厂家电话