商机详情 -
重庆小型奶酪生产线公司
未来,绿色化将成为生产线设备的重心标签,节能技术、资源循环利用技术、环保材料将全方面升级。新型节能设备将采用更高效的能源利用技术,进一步降低能耗;资源循环利用系统将实现生产废弃物的比较大化回收利用,减少资源浪费;环保材料将广泛应用于设备制造,实现设备的可回收、可降解。同时,生产线设备将与可再生能源深度融合,采用太阳能、风能等清洁能源供电,打造零碳生产线,推动乳品工业实现可持续发展。柔性化设计突破,适配多元化市场需求。未来,生产线设备将采用模块化、柔性化设计,实现生产品类的快速切换与定制化生产。模块化设计将使设备具备快速组装、更换部件的能力,可根据生产需求灵活调整设备配置;柔性化控制系统将实现工艺参数的快速调整,无需更换设备即可生产不同品类、不同规格的产品,大幅提升生产灵活性。柔性化设计将让生产线设备能够快速响应市场需求,助力企业开拓多元化市场,提升市场竞争力。先进的乳清分离机采用离心技术,可快速将凝乳与乳清分离,提高奶酪生产效率。重庆小型奶酪生产线公司
奶酪生产线
随着消费场景的多元化,市场对黄油奶酪产品的品类、形态、规格需求日益多样,要求生产线设备具备快速切换生产品类的能力。但现有设备多为特用型,柔性生产能力不足,切换生产品类时需调整设备参数甚至更换部件,耗时较长,难以快速响应市场需求,制约了企业对细分市场的开拓。绿色化转型压力大,节能降耗与成本平衡难。绿色化转型需要投入大量资金进行设备升级与技术改造,而中小企业受资金限制,难以承担高昂的改造成本,导致绿色化转型进程缓慢。同时,节能降耗技术的应用可能增加设备采购成本与维护成本,如何在节能降耗与成本控制之间实现平衡,成为设备企业与乳品企业面临的共同难题。重庆奶酪生产线设备乳清回收系统:通过膜分离技术(如超滤)从乳清中提取乳清蛋白和乳糖,资源利用率提升至 95% 以上。
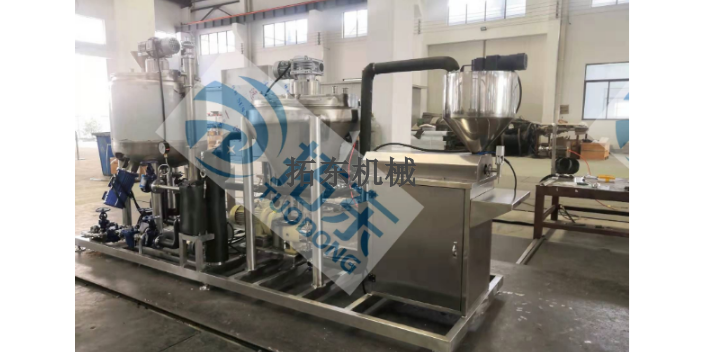
黄油奶酪生产线设备按生产流程可分为原料预处理、发酵、分离、成型、熟化、包装六大重心模块,每个模块配备特用设备,各司其职又相互联动,共同构建起高效稳定的生产体系。原料预处理设备是品质把控的***道防线,主要包括鲜奶接收系统、过滤装置、标准化处理设备与杀菌设备。鲜奶接收系统配备计量装置与暂存罐,实现原料的精细计量与暂存;过滤装置采用多级过滤技术,去除鲜奶中的杂质与微生物,保障原料洁净度;标准化处理设备通过调节乳脂与乳蛋白的比例,确保原料成分符合生产标准;杀菌设备则采用巴氏杀菌或超高温瞬时杀菌技术,彻底杀灭有害微生物,同时比较大限度保留乳品的营养与风味,为后续工序奠定安全基础。
当前,黄油奶酪生产线设备在技术创新、产业适配与绿色发展等方面仍面临多重挑战,制约着产业的进一步升级。核心技术瓶颈制约性能提升,设备依赖进口。在高精度分离设备、智能发酵系统、精细成型设备等重心领域,我国仍存在技术短板,部分设备依赖进口,不*采购成本高,而且维护周期长、成本高,制约了国内乳品企业的竞争力。核心技术的缺失,导致设备在分离精度、温控稳定性、智能化水平等方面与国际先进水平存在差距,难以满足产品生产需求。柔性生产能力不足,难以适配多元化需求。特制的切割刀具按照固定规格将大块凝乳分割成均匀小块,利于乳清渗出和风味融合。
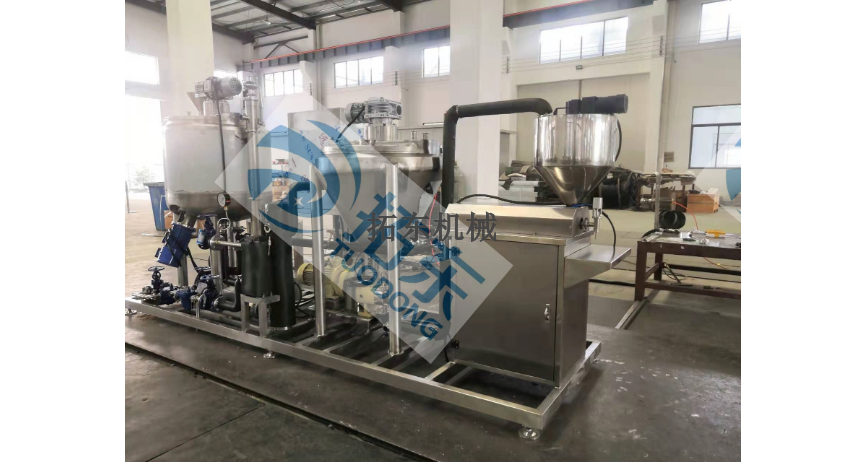
乳脂分离机通过高速离心实现乳脂与脱脂乳的高效分离,分离精度直接影响黄油的纯度;黄油搅拌成型机通过控制搅拌速度与温度,使乳脂凝聚成细腻的黄油,同时去除多余水分,保证质地均匀。凝乳切割机将发酵后的凝乳切割成均匀颗粒,便于乳清排出;乳清分离机高效分离凝乳与乳清,提升奶酪的固形物含量;压榨成型机通过精细控制压力,使奶酪成型规整,为后续熟化奠定基础。熟化与包装设备是品质提升与成品保障的关键环节。奶酪熟化设备包括恒温恒湿熟化库,可精细控制温度、湿度与通风条件,促进奶酪的风味熟化与质地优化;黄油熟化设备则通过控温熟化装置,使黄油质地更加细腻稳定。智能温控发酵罐实时监测温湿度,保障菌种活性稳定。陕西黄油奶酪生产线加工
成熟的奶酪散发出浓郁香气弥漫整个车间,那是时间沉淀与工艺结合的美好馈赠。重庆小型奶酪生产线公司
算法的重心在于应对各种变量,比如连续提取时的热量损耗、环境温度波动等,通过动态调整加热功率,确保温度始终稳定在理想区间。调节装置是“执行者”,根据温控芯片的指令,精细调整加热功率或水流速度,实现温度的微调。对于即热式系统,调节装置通过控制加热元件的功率实现温度调节;对于储热式系统,则通过调节保温功率或热水抽取速度,确保出水温度稳定。这种闭环式的温控体系,让高温咖啡提取机器能够实现±1℃的精细控温,为风味稳定提供重心保障。重庆小型奶酪生产线公司