商机详情 -
冻干奶酪生产线厂家
从鲜奶的标准化处理到发酵剂的精细投放,从乳脂与乳清的高效分离到黄油的凝乳成型,再到奶酪的熟化陈化,每一个环节都依赖特用设备的技术支撑。这些设备不*要满足食品生产的卫生安全标准,更要实现对温度、湿度、压力、转速等重心参数的精细控制,确保发酵过程稳定可控,产品质地均匀细腻。同时,随着智能化、绿色化成为制造业发展的重心趋势,黄油奶酪生产线设备正从传统的机械化操作向自动化、数字化、低碳化方向迭代,成为推动乳品工业转型升级的关键力量。智能化的凝乳槽通过精细控温与搅拌技术,能快速促进牛奶蛋白质凝固,形成质优凝乳。冻干奶酪生产线厂家
奶酪生产线
加热系统是高温咖啡提取机器的“心脏”,其性能直接决定了能否快速、稳定地提供符合要求的高温热水。目前主流的加热系统主要分为即热式加热与储热式加热两种,二者各有优劣,适配不同的使用场景。即热式加热系统通过大功率加热元件,直接对流动的冷水进行瞬间加热,无需提前预热,能够实现“即开即用”,满足高频次、连续提取的需求,常见于商用场景。其重心优势在于加热速度快,能避免储水式加热可能产生的水垢积累,同时减少能源浪费;但缺点是对加热元件的功率和稳定性要求较高,成本相对更高。内蒙古再制奶酪生产线直销液压式奶酪压榨机可调节压力,适应不同质地需求。
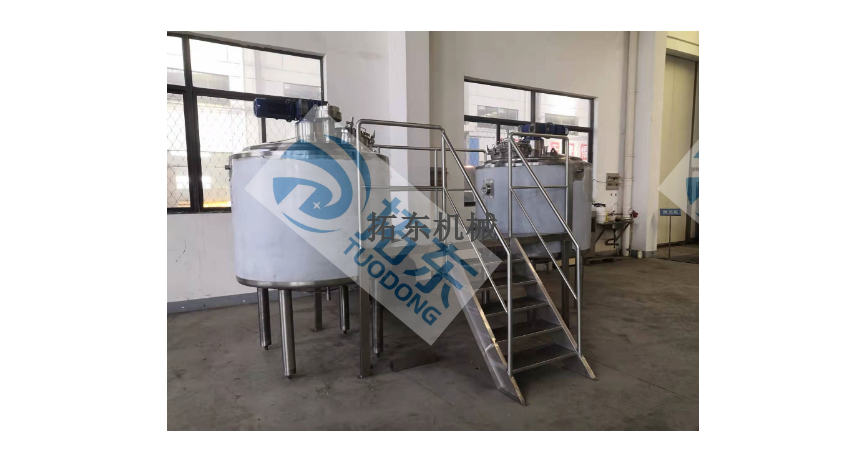
从牧场鲜奶到餐桌上的黄油、奶酪,不*是乳品风味的蜕变之旅,更是现代食品工业精密技术与严谨工艺的集中体现。作为乳品精深加工的重心载体,黄油奶酪生产线设备串联起原料处理、发酵、分离、成型、包装等全流程,将液态原奶转化为高附加值的固态乳制品,既承载着消费者对品质乳品的需求,也支撑着乳品企业规模化、标准化、智能化的发展。在全球乳品消费持续升级的背景下,黄油奶酪凭借浓郁口感、丰富营养和多元应用场景,成为乳品市场的增长亮点,而背后生产线设备的技术水平与协同效率,直接决定了产品品质、生产效率与产业竞争力。黄油奶酪的生产是生物发酵与物理加工深度融合的复杂过程,对设备的精细度、稳定性、卫生性有着严苛要求。
检验指标:原料乳在接收时必须经过严格的检验,以确保其质量安全。检验指标主要包括以下几个方面:感官指标:通过观察原料乳的色泽、气味和状态来初步判断其质量。正常的原料乳应呈乳白色或略带微黄色,具有新鲜乳特有的乳香味,无异味,且质地均匀,无沉淀、无凝块。理化指标:检测原料乳的脂肪含量、蛋白质含量、乳糖含量、密度、酸度等理化参数。不同类型的奶酪对原料乳的理化指标有不同的要求,例如,制作高脂肪含量的奶酪需要原料乳的脂肪含量相对较高。一般来说,质优牛乳的脂肪含量在 3% - 5% 之间,蛋白质含量在 2.8% - 3.5% 之间。微生物指标:检测原料乳中的细菌总数、体细胞数、致病菌等微生物指标。微生物超标会导致奶酪在生产过程中出现变质、异味等问题,严重影响产品质量。例如,原料乳中的细菌总数应控制在一定范围内,一般要求每毫升不超过 50 万个,体细胞数每毫升不超过 40 万个,且不得检出致病菌,如大肠杆菌、金黄色葡萄球菌等。表面处理:部分奶酪需涂抹天然霉菌(如卡门贝尔)或包裹蜡衣(如高达奶酪),形成独特风味并防止水分流失。
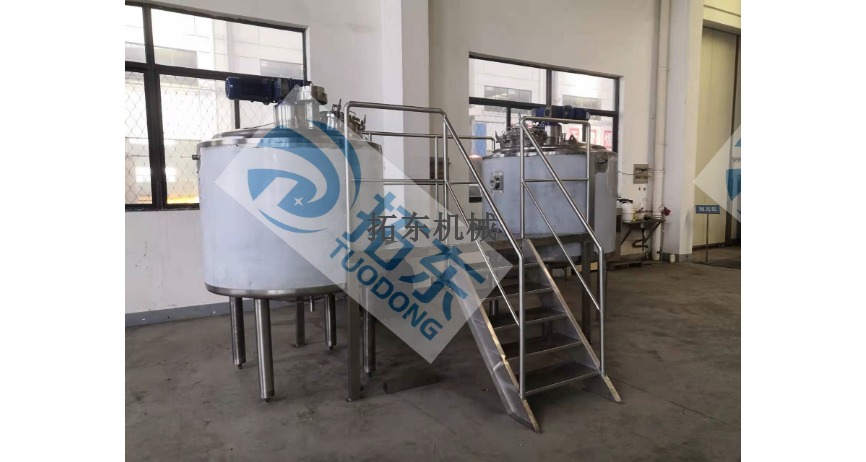
离心分离:离心分离是利用离心机的高速旋转产生强大的离心力,使凝乳块和乳清在离心力的作用下迅速分离。离心分离效率高,能够在短时间内将大量乳清分离出来,并且分离效果较好,能够得到较为纯净的乳清和含水量较低的凝乳块。在现代奶酪生产中,离心分离得到了广泛应用,尤其是在大规模生产中,能够大幅度提高生产效率。例如,在制作硬质奶酪和半硬质奶酪时,通常会采用离心分离的方式对切割搅拌后的凝乳和乳清进行快速分离,为后续的奶酪成型和加工做好准备。再制奶酪生产线:将天然奶酪碎与乳化盐、水混合,经高速乳化机均质成细腻膏体,添加坚果、香料等风味物质。冻干奶酪生产线厂家
在线酸度检测仪实时反馈pH值,优化发酵工艺。冻干奶酪生产线厂家
发酵剂选择:发酵剂在奶酪制作过程中起着关键作用,它能够将原料乳中的乳糖转化为乳酸,降低乳的 pH 值,促使蛋白质凝固,同时产生各种风味物质,赋予奶酪独特的口感和香气。常见的发酵剂包括乳酸菌、链球菌等。不同类型的奶酪需要选择不同的发酵剂,例如,制作酸奶酪时,常用保加利亚乳杆菌和嗜热链球菌作为发酵剂;而制作切达奶酪时,则主要使用乳酸乳球菌等发酵剂。发酵剂的选择不*要考虑其产酸能力和风味特性,还要根据奶酪的生产工艺和目标品质进行优化组合。有些发酵剂还具有特殊的功能,如促进奶酪的成熟、改善质地等,生产企业会根据实际需求进行筛选和搭配。冻干奶酪生产线厂家