欢迎来到金站网
金站网首页
网站导航
图纸上的窗型再准,落到料单上都要先回答一个问题:这条断面,装不装得下这套五金。
装不下,后面全是补救。钢窗工艺的难处,多半不在手上,而在这一步的判断。
窗型落到料单上,才叫工艺
窗型在图上是一个立面,在车间里是一张料单:几根横档、几根竖梃、什么料型、切多长、在哪里开孔。
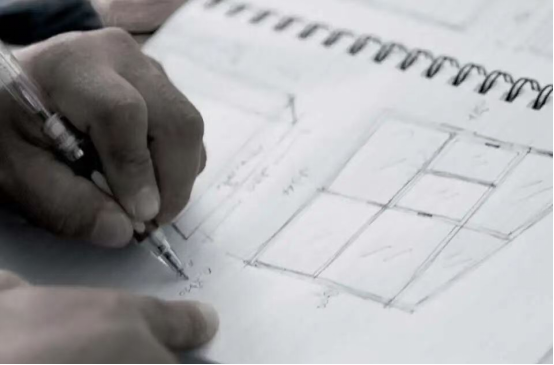
钢窗加工的头一件事,不是切料,是核这张料单。
老钢窗用的多是定型断面,能挂五金的位置有限。中悬窗的轴要落在型材的腹板上,上悬窗的铰链要贴着上框;位置一偏,五金只能靠加垫片去凑,凑出来的缝隙,日后就是渗水的入口。
扇重也牵着五金。扇越大越重,锁点排得越密,每个锁点都要占型材上的位置——钢窗工艺的余地,就在这几毫米里让。
顺序不能颠倒:先定五金位,再定开孔,然后才谈外观。开孔是减法,做错一次,防腐层破了,补不回来。
下料看着粗,其实是精度的起点。端面切得斜一点,组角就有缝;缝靠焊缝填平,打磨之后那块就薄了。钢窗工艺的精度,是从刀口上开始的。
研和的铜钢窗是从意大利那条产线上下来的,SECCO系统的授权断面与自研断面并存。窗型对研和来说不必从零画起,改的多是断面上的几处尺寸;改哪几处,得先看五金位让不让得出地方——料单要核的那一遍,核的就是这个。
分格是拆图,也是变形的账
分格在图上讲比例,在车间讲拆图:一樘窗拆成若干块,按尺寸链排下去,横档与竖梃的接头落在哪里,玻璃按格下料。
件数一多,误差就累积。更麻烦的是焊接:钢的导热快,热量集中在接头,薄壁件容易翘。分格越密,接头越多,变形机会也越多。
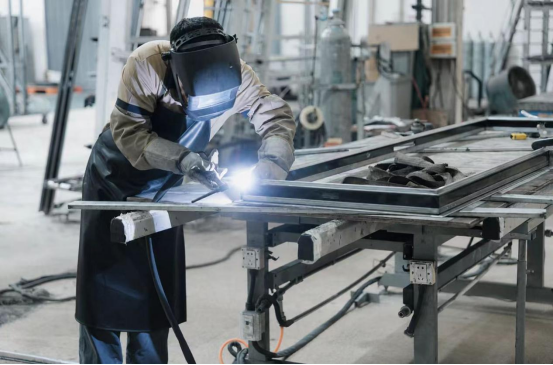
控制焊接变形,办法不神秘:夹具固定、分段施焊、焊后校直。说起来简单,做起来要有人肯在这道工序上多花时间。
打磨紧跟其后。焊缝的余高要削平,底漆也一起被削掉,打磨之后必须重做前处理——这道返工省下来,锈就从焊缝边上起。
所以有些钢窗分格很密,装上去却是平的;有些看着差不多,一摸横档就是波浪。
同一套分格,研和要在铜钢、铝木、实木几种材质上各算一遍尺寸链:材质不同,断面的涨缩与接头的做法都不一样。分格能复刻,靠的是这几本账都算过,不是靠一张图对得准。这一节,是钢窗工艺里不容易讲清的一段。
漆面在厂里做完,才算做完
钢窗的漆,不是刷上去的一层颜色,是一套附着关系。
前处理是地基:脱脂去油、除锈到露出金属本色、再做磷化或硅烷转化膜。这一层看不见,却决定了漆能不能咬住钢。
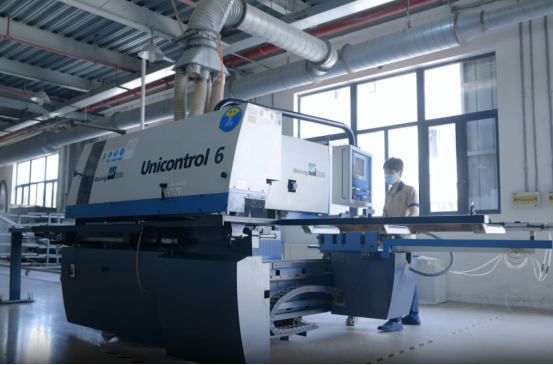
喷涂分粉末与氟碳两条路。粉末靠静电吸附,边角裹得住;氟碳喷涂耐候性好,颜色调得细。两条路都要求同一件事:膜厚均匀、边角不缺。
固化不能凭手感,温度与时间按体系来。固化不足,漆面看着干,附着力已经差了一截。
检验不靠眼看。膜厚要量,附着力要试,颜色对着样板比——这几步是钢窗工艺里能验的那部分。
还有装配顺序:喷涂之后才装五金、装玻璃,能少碰伤漆面;反过来做,划痕得在现场补,补过的漆和原漆,颜色迟早分家。
研和把漆面当成单独的一段来管:前处理、喷涂、固化连成一条,检验按批走。钢件的边角多,挂具的角度一换,膜厚就不均——这一段拼的是手上功夫,也是钢窗工艺里量不出来的那块。
挑钢窗厂家,看的其实就是这三道关:料单核没核,变形控没控,漆面验没验。钢窗工艺的高低,写在车间里,不在说明书上。

 搜 索
 汽摩及配件
 礼品工艺
 运动、休闲
 土特产

 访问官网

 我要咨询