欢迎来到金站网
金站网首页
网站导航
拉铆螺母看着简单,很多装配故障都源于铆接成型不到位。表面看着装好,实际翻边不足、夹持力不够,后期拧紧螺栓就出现跟转、拉脱。想要保证连接可靠,要按外观检查→螺纹检查→手感测试→载荷验证的顺序核验,重点标准加粗标注。
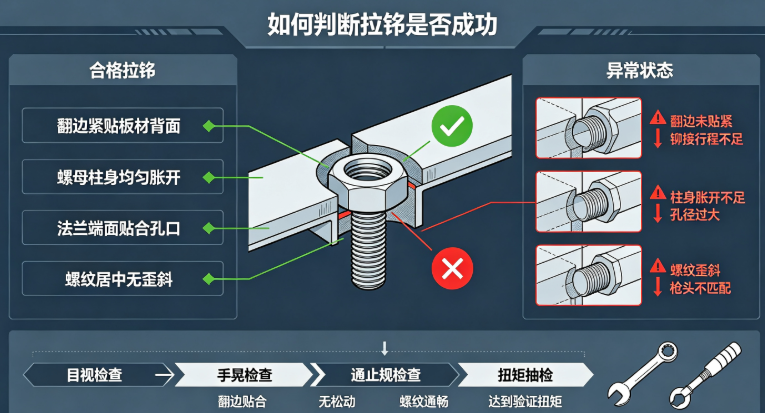
✅ 合格标准法兰面平整贴紧板材,无翘边、无倾斜、无明显缝隙,法兰和板材贴合紧密,没有悬空凸起。平头款法兰和板面齐平;沉头款沉头面与板材表面平齐,不高出、不凹陷过多。
❌ 不合格现象 法兰翘起来、单边倾斜、四周有间隙,表示拉铆行程不足或者孔径偏大,夹持力不足。
✅ 合格标准 尾部均匀鼓包、翻边完整,翻边紧贴板材背面,变形均匀、无开裂、无单边翻折,形成一圈均匀的夹持环,牢牢夹住板材。 ❌ 不合格现象
翻边很小、鼓包不明显:拉铆行程不够,夹持力弱,极易拉脱;
单边翻边、变形歪斜:孔位偏斜、***头没有垂直;
筒身开裂:拉力过大、板材过硬、螺母材质缺陷,直接失效。
拿同规格标准螺栓徒手旋入:
✅ 合格:旋入顺畅,无卡滞、无刮牙、无乱牙,进出顺滑。
❌ 不合格:拧进去发涩、卡住、有铁屑,说明拉铆时内螺纹被挤压变形,后期装配容易滑牙。
螺栓拧入数牙,保持固定,用手适度扭转拉铆螺母:
✅ 合格:螺母不会在孔内转动。
❌ 不合格:螺母跟着旋转,就是典型铆接失败,拧紧螺栓时一定会打滑跟转。
提示:圆身滚花款对孔径、成型要求更高;六角款只要六角段卡入孔内,抗旋稳定性更好。
外观没问题不等于承载力达标,批量生产、受力结构件建议抽样测试:
拉拔测试:达到该规格额定拉力,不松动、不被拉出;
扭矩测试:施加规定装配扭矩,不跟转、不滑牙。
参考:M6 碳钢滚花拉铆螺母,常规装配扭矩控制 8~10N・m 以内。
板材厚度超出拉铆螺母夹持范围(太厚拉不动、太薄容易压溃板材);
钻孔孔径偏大,间隙过大,锁止不足;
拉铆枪不垂直、***头选配错误、行程参数设置不对;
拉铆过度,筒身拉裂;拉铆不足,翻边没有成型;
板材过硬 / 过软,铝板、薄板更容易出现压溃打滑。
☑ 法兰贴板,无翘边、无倾斜缝隙 ☑ 背面翻边均匀完整,无开裂 ☑ 螺栓徒手旋入顺畅,螺纹完好 ☑ 施加适度扭矩,螺母不跟转 ☑ 板厚在产品标注夹持范围之内
上海锦瑞标准件配套有限公司供应圆身滚花、六角防转、盲孔密封等各类拉铆螺母,碳钢、不锈钢、铝材质齐全,可提供夹持范围、钻孔孔径、扭矩、拉拔参数,同时承接非标高抗扭拉铆螺母定制,适配钣金机箱、自动化机架、新能源壳体装配,提供铆接工艺指导与样品测试。
总结:合格拉铆的主要就是正面贴紧、背面翻边均匀、螺纹完好、扭矩下不跟转;外观检查只能做初筛,受力结构件一定要做扭矩或拉拔抽样验证。

 搜 索
 汽摩及配件
 礼品工艺
 运动、休闲
 土特产

 访问官网

 我要咨询