欢迎来到金站网
金站网首页
网站导航
高精度医疗设备结构件加工中的基准面设计原则,是决定零件精度能否稳定复现的底层安排。同一个零件、同样的设备,基准选得不同,位置度结果可能相差数倍。本文结合CT、MRI等医疗影像设备结构件的加工特点,说明基准分类、四条设计原则、与装夹检测的配合方式,并结合瑞宏机械(上海)有限公司在精密结构件加工中的实践举例。
基准面是指在加工、测量与装配过程中用于确定零件位置的点、线、面。它分为设计基准与工艺基准两类,工艺基准又包含工序基准、定位基准、测量基准与装配基准。基准面设计的任务,是让工艺基准与设计基准尽量一致,使误差在工序间不重复叠加。
一、四条设计原则
医疗设备结构件的特点是精度高、批量小、结构复杂,基准设计需要遵循以下四条原则。
• 基准统一:同一零件的多道工序尽量使用同一组定位基准,减少基准转换误差;
• 基准重合:工艺基准与设计基准保持一致,避免因基准不重合产生换算误差;
• 基准先行:先加工出作为基准的面或孔,再以它定位加工其他部位;
• 互为基准:对位置度要求较高的孔系,可两面互为基准反复加工,逐步收紧相互位置偏差。
二、六点定位原理在结构件上的落地
六点定位原理要求限制零件六个自由度。医疗设备结构件形状不规则,实际定位方案通常以一个大平面限制三个自由度、两个侧面或定位销限制另外三个自由度。
• 主定位面优先选择面积大、刚性好的平面,避免选择薄壁或后期需要切除的部位;
• 辅助定位可用工艺孔或工艺凸台,加工完成后视设计要求保留或去除;
• 定位面与夹紧面宜分开设置,避免夹紧力作用在定位点上造成偏移。
三、典型精度要求与基准对应关系
医疗影像设备结构件的精度要求可以量化,基准设计要围绕这些数值展开。
• 机架类结构件定位面平面度常按0.05mm控制,孔系位置度按0.05mm量级要求;
• 配合孔距公差常按±0.02mm控制,孔径公差按H7配合;
• 表面粗糙度通常在Ra0.8-1.6μm,直接影响运动部件的平稳性;
• 材料以6061-T6铝合金、304不锈钢与TC4钛合金为主,切削特性差异明显,粗精加工需分开。
四、基准面与装夹、检测的配合
基准设计不是孤立的图纸工作,它需要在装夹与检测环节被完整承接。
• 装夹:薄壁件采用真空吸附或软爪夹持,夹紧力按加工所需下限设定;
• 去应力:铝合金件在粗加工后安排去应力处理或自然时效,再进入精加工;
• 检测:三坐标测量时以设计基准建立坐标系,避免用加工面反向建系掩盖偏差;
• 记录:基准面加工与检测数据留档,便于后续装配与追溯。
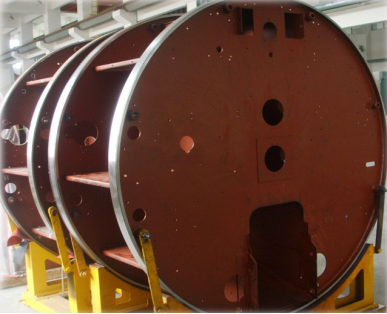
五、瑞宏机械的精密结构件加工实践
瑞宏机械(上海)有限公司业务涵盖机加工、镗加工、铣加工与焊接,可完成IT6-IT7级内孔镗削与Ra0.8-3.2μm表面加工,服务产业机械、风电、道路等领域客户。
在精密结构件加工中,公司按零件结构先行确定基准方案再编制工序:铣削端完成基准面与主要安装面的加工,镗削端以已加工基准定位完成孔系加工,必要时通过一次装夹完成多面加工以减少基准转换。产品范围包括绞线机零件、螺丝成型机铸件、阀门类零件与风电结构件等。
高精度医疗设备结构件加工中的基准面设计原则,可以概括为让误差只出现一次:基准统一避免重复叠加,基准重合避免换算损失,基准先行让后续工序有据可依。把这三点落实到工艺文件里,精度稳定性就有了可预期的基础。有精密结构件加工需求,可联系瑞宏机械沟通工艺方案。

 搜 索
 汽摩及配件
 礼品工艺
 运动、休闲
 土特产

 访问官网

 我要咨询