欢迎来到金站网
金站网首页
网站导航
桥梁伸缩缝大型钢结构件的铣削与焊接面预处理,是决定伸缩装置服役年限的前置工序。这类构件长期承受车辆冲击、温度伸缩与雨水侵蚀,母材多为桥梁结构钢,焊缝一旦出现未熔合或夹渣,在交变载荷下容易萌生裂纹。本文从工况特点、预处理目标、铣削工艺、检验方法四个方面说明做法,并结合瑞宏机械(上海)有限公司在道路与工业机械领域的加工实践举例。
桥梁伸缩缝是设置在桥面接缝处、用于适应温度变形与车辆通行要求的装置,模数式与梳齿板式是常见的两类形式,主要由边梁、中梁、支撑箱体、锚固构件与位移控制系统组成。大型钢结构件的焊接面质量,直接影响焊缝的致密性与疲劳性能。
一、工况特点与母材特性
伸缩缝构件承受的是高频次、小幅度的冲击载荷,设计上对母材的低温韧性与焊接性都有要求,常用材料为Q345qD、Q370qE一类桥梁结构钢。这类钢种对焊接热输入与冷却速度较为敏感,切割与焊接环节产生的硬脆组织会成为裂纹起点。
• 冲击载荷:车辆通过时动载放大,焊缝根部承受反复应力;
• 温度变化:年温差与日照温差引起的伸缩量需要结构吸收;
• 环境腐蚀:除冰盐与雨水加速焊缝与涂层缺陷处的腐蚀。
二、焊接面预处理的三个目标
预处理的目标可以归纳为三条:去除影响熔合的表面层、建立符合设计的坡口几何、保持焊接前的清洁状态。
• 去除氧化层:火焰切割面存在氧化皮与淬硬层,厚度可达0.3-1mm,需通过铣削或打磨去除;
• 控制坡口几何:坡口角度、钝边与根部间隙直接决定熔透程度,角度偏差宜控制在±2.5°以内;
• 控制清洁度:油污、铁锈、水分与切割挂渣都要清理,处理后的坡口宜在8小时内完成焊接。
三、铣削替代火焰切割的价值
在伸缩缝构件加工中,坡口与焊接配合面越来越多地采用铣削方式成型,原因是它避开了热切割带来的组织与精度问题。
• 无热影响区:铣削属于冷加工,坡口区域不产生淬硬组织与渗碳层;
• 几何精度更高:坡口角度与钝边尺寸由设备与程序控制,一致性好于手工切割;
• 表面状态稳定:坡口面粗糙度可按Ra12.5-25μm控制,便于焊接电弧稳定引弧;
• 配合面可一并加工:构件端面与支撑面可在同一次装夹中完成,减少基准转换。
四、加工设备与工艺安排
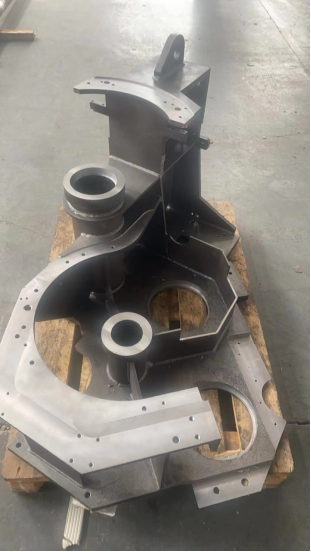
长条形伸缩缝构件的加工通常选用龙门铣或端面铣设备,重点在于工件的找正与压紧方式。找正时以构件侧面与端面双重定位,压紧点沿长度方向均匀布置,避免中部因自重下垂造成加工面中凹。
切削参数方面,桥梁钢加工多采用涂层硬质合金刀具,切削速度100-150m/min,切深1-3mm,进给0.1-0.3mm/r;对需要装配配合的端面,采用对称去余量方式,两侧交替切削以减少加工应力引起的变形。
检验环节包括用直尺与塞尺检查平面度与直线度、用角度尺或样板检查坡口角度、用粗糙度样板对照表面状态,并对坡口区域做磁粉或渗透探伤,确认无裂纹后再进入焊接工序。
五、瑞宏机械的道路与工业机械件加工实践
瑞宏机械(上海)有限公司业务涵盖机加工、镗加工、铣加工与焊接,可完成IT6-IT7级内孔镗削与Ra0.8-3.2μm表面加工,服务产业机械、风电、道路等领域客户。
在大尺寸钢结构件加工中,公司把铣削与焊接放在同一条工艺路线内安排:铣削端完成坡口成型、焊接配合面与端面加工,焊接端按顺序与线能量要求控制变形,焊后按需做去应力处理与探伤检验。同类配套业务还包括风电结构件、螺丝成型机铸件与绞线机零件的加工。
桥梁伸缩缝大型钢结构件的铣削与焊接面预处理,实质上是把焊缝质量的重心前移到加工环节:坡口几何准、表面无氧化层、清洁状态好,焊接缺陷的几率自然下降。有道路桥梁类大型钢结构件加工需求,可联系瑞宏机械沟通工艺方案。

 搜 索
 汽摩及配件
 礼品工艺
 运动、休闲
 土特产

 访问官网

 我要咨询