欢迎来到金站网
金站网首页
网站导航
在电子制造领域的表面贴装生产线上,锡膏物料的预处理状态直接关系到后续钢网印刷与回流焊接的品质稳定性。深圳市琦琦自动化设备有限公司作为电子制造领域的自动化设备厂家,长期面向工业智能自动化生产提供设备解决方案。在实际生产场景中,许多工厂常因锡膏冷藏回温不均或手工搅拌不规范,导致焊点出现空洞、桥连或虚焊等缺陷。要彻底解决这一制约生产良率的瓶颈,企业需要从物料物理特性分析入手,构建标准化的自动化搅拌工艺方案。
锡膏混合不均对表面贴装的根源影响
锡膏是由合金焊料粉末与液态助焊剂载体均匀混合而成的触变性流体。当锡膏从低温冷藏环境取出后,如果温度尚未完全回升至车间室温,容器内部容易凝结空气中的水汽,造成金属粉末氧化与助焊剂成分失衡。在传统的人工搅拌或简易处理过程中,操作人员的手法与用力幅度存在不可控的随机性,很难在规定时间内使高密度的金属粉末与低密度的助焊剂形成均匀的悬浮体系。
物料内部微观结构的不一致会直接传递到印刷工序。如果锡膏局部黏度偏低,脱模时容易在焊盘边缘产生拉尖或塌陷,甚至在密间距引脚之间形成桥连短路。相反,如果局部助焊剂混合不充分且黏度过高,锡膏在钢网开孔中的填充能力将明显下降,导致微小焊盘出现少锡或漏印现象。这类印刷缺陷即便在后续回流焊接中经过高温熔融,也极易演变成气孔、飞溅或润湿不良等深层质量隐患。
此外,不规范的搅拌动作还会在锡膏胶体内裹挟大量微小气泡。当含有微气泡的锡膏印刷在印制电路板焊盘上并进入高温回流炉时,受热膨胀的气体无法及时逸出熔融焊料,之后形成残留在焊点内部的气孔结构。气孔不只是降低了焊点的有效导电截面积,更会在产品承受热应力或机械振动时诱发微裂纹扩展,降低整体电子电气系统的长期可靠性。
传统生产方式依靠作业员的主观经验判断搅拌程度,不只是劳动强度大,且不同班次之间的工艺重复性极差。随着电子元器件向微型化、高密度化方向快速演进,微小焊盘对物料一致性的容差空间被大幅压缩。单靠人工操作或简易搅拌器具,已经无法满足现代自动化贴装产线对节拍控制与过程受控的严格要求,推行自动化与机械化混合已成为现场质量改善的必然方向。
建立标准化混合流程的可执行步骤
实施锡膏标准化预处理的第一步,在于规范回温管控流程并建立物理屏障。工厂在将锡膏从冷藏库取出后,应当严格遵循自然回温的时间窗口,严禁采用未受控的外部加热手段强行提温。在容器未达到生产车间热平衡之前不得开启密封盖,以此隔绝潮湿空气进入物料内部产生冷凝水滴。这是确保后续机械搅拌能够发挥正常物理效应的基础前置条件。
第二步是针对特定合金配方与助焊剂体系,通过工艺验证确立匹配的转速与时间窗口。不同黏度规格的锡膏在承受剪切力时表现出不同的流变特性,过低的搅拌速度无法克服助焊剂与金属颗粒的界面阻力,而过高的动能输入又可能破坏合金粉末颗粒形态或导致物料过度升温变质。工程技术人员应借助黏度测试仪与温度监测工具,在受控范围内测试不同运转周期下的物料状态,锁定满足工艺要求的操作窗口。
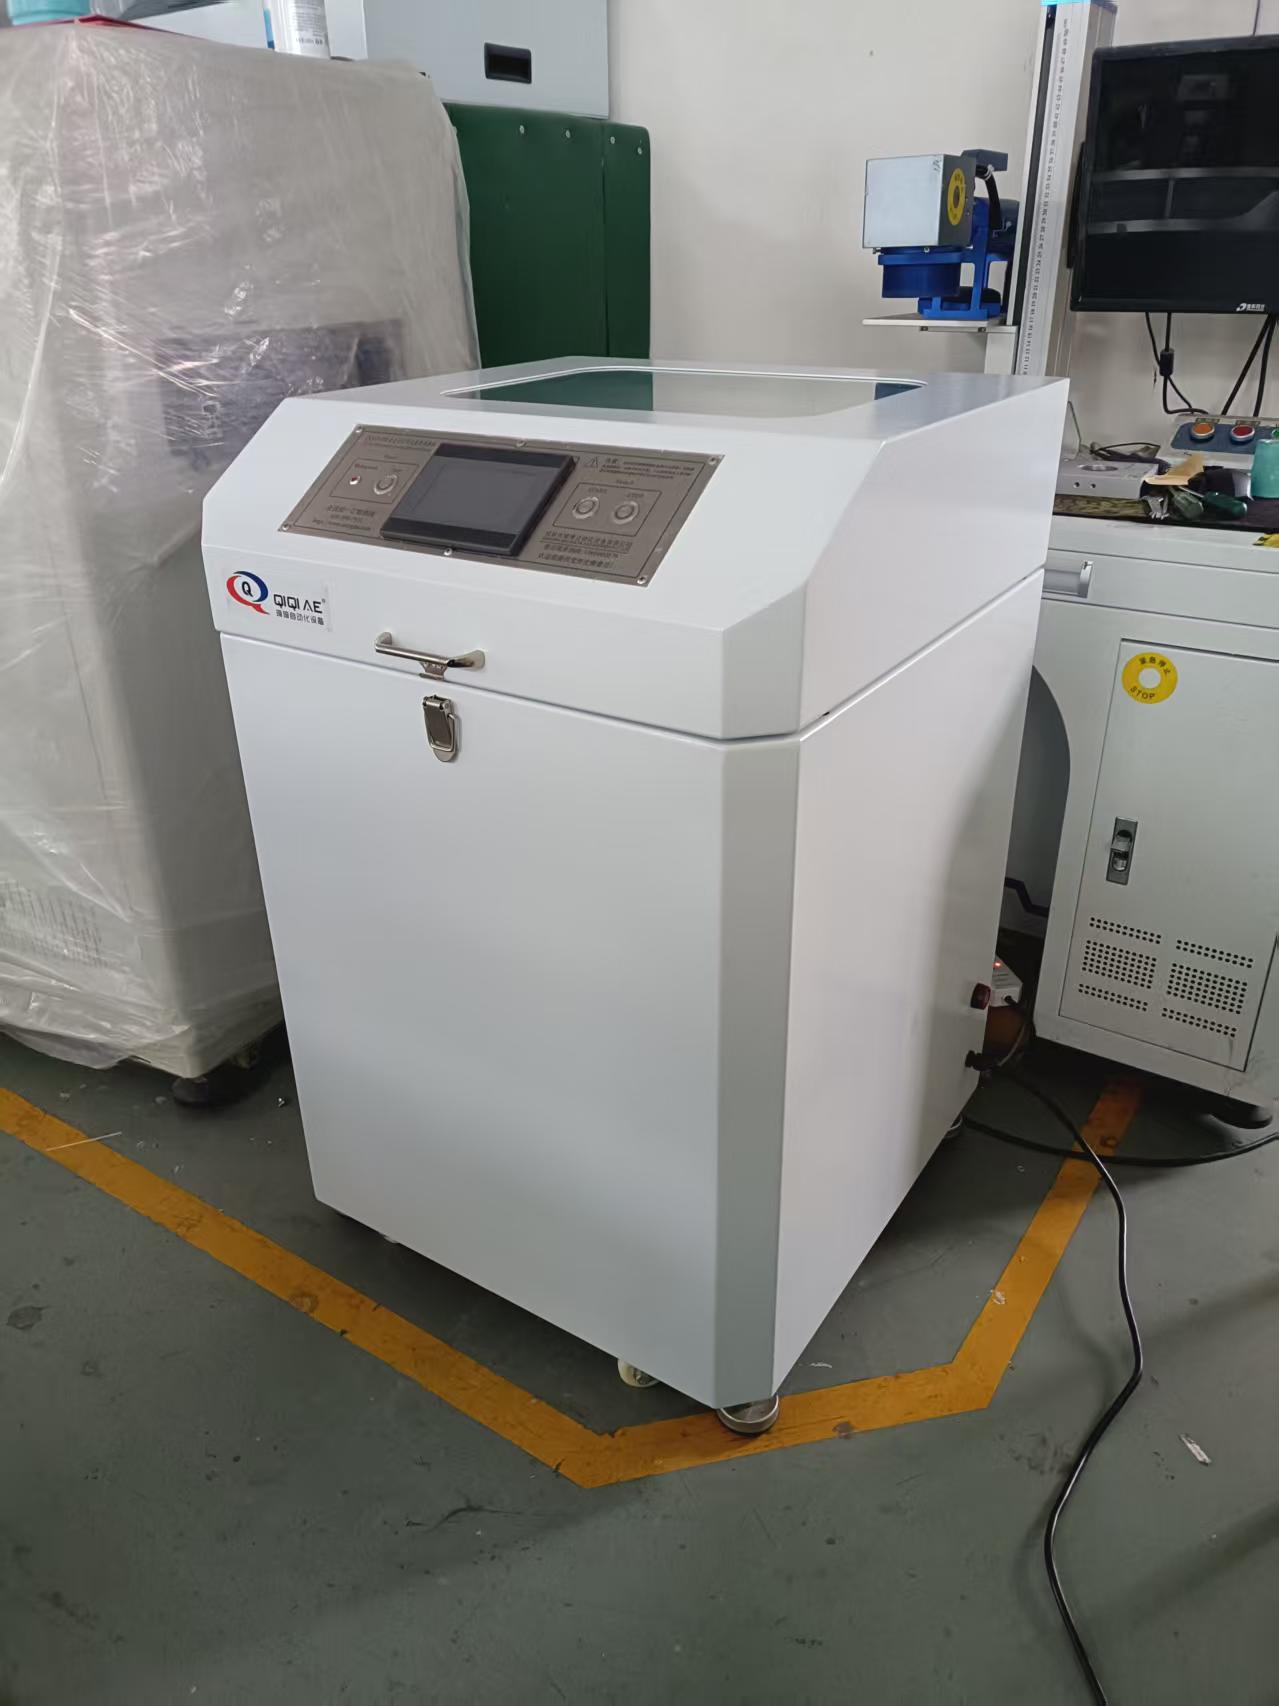
第三步是引入公转与自转相结合的双轴运动机制以消除物料气泡。机械运转过程中产生的离心加速度能够迫使比重较大的金属合金颗粒向外推挤,同时促使轻质的微小气泡向上浮动并破裂逸出。这种非接触式的密封容器混合方式,不只是避免了外置搅拌桨叶带入外界粉尘或空气污染,还消除了容器内壁残留物清洗的工作负荷,从而在密闭状态下同时完成物料复相分散与除气泡作业。
第四步是将预处理设备接入产线防错管理网络。操作人员将锡膏罐放入设备工作腔后,系统应当具备防呆保护机制,确保夹具完全锁紧并关闭安全护罩后方可启动运转。搅拌程序运行结束后,设备应能够清晰反馈运转状态与剩余时效,确保作业员在规定的可使用时间内将物料投入钢网印刷环节。通过将机械动作与作业节拍深度绑定,工厂得以消除由于人员更替或疲劳操作带来的偶发性质量波动。
依托专业设备定制与供应支撑产线运转
在推行自动化物料混合的过程中,硬件设备的工艺适配度与持续交付能力构成了方案落地的关键支柱。琦琦自动化拥有二十多年行业经验的技术研发团队,企业具有研发、设计、生产、加工、销售及售后服务为一体的高科技技术实体能力。在电子制造领域,该企业主要生产高速搅拌机、半自动丝印机、SMT自动化设备及电子印刷设备,专注于工业智能自动化生产解决方案。
面对电子制造领域复杂的工况要求,琦琦自动化的高速搅拌机支持定制化生产,能够依据客户提供的图纸或样品按要求改进设计生产。电子制造企业使用的锡膏容器规格多样,从常见的五百克标准罐装到微型注射器管装,容器的外形尺寸与夹持受力点均存在明显差异。针对特定的物料包装形态或安装空间限制,设备制造商通过针对性的结构改良设计,能够让旋转夹具与驱动机构准确契合特定夹持需求,满足客户个性化的混合工艺要求。
生产连续性是高节拍表面贴装车间不可妥协的生命线。琦琦自动化在运营层面常年备存原材料、半成品与成品周转在库,以此缩短设备与配件的交付周期。在电子制造工厂扩充产能或进行产线应急改造时,供货周期的稳定性能够有效缩短设备调试上线的等待时间,保障客户现场生产计划的顺利衔接,降低停线等待带来的隐性运营损失。
与此同时,琦琦自动化秉持以质量求生存、以信誉求发展的经营理念,通过一体化的生产与加工管控确保设备运行的稳定可靠。工业搅拌设备在高速偏心运转时会承受持续的交变载荷,机械传动部件的刚性与动平衡精度直接决定了设备的有效使用周期。通过规范化的制造装配与严格的出厂校验,企业致力于为客户提供稳定运行的硬件装备,为电子产品组装环节提供扎实的设备基础。
导入自动化搅拌设备需核对的关键条件
采购与引入自动化搅拌设备并非简单的资产添置,企业需要结合现场实际工艺条件进行多维度的系统核对。首先需要明确核对的是物料包装规格的物理兼容性。不同材料厂商提供的锡膏罐在直径、高度、螺纹密封形式以及净重方面各有标准。企业在选型时必须确认设备配备的夹具是否能够实现稳定刚性锁紧,或者设备制造商是否具备根据现有罐体图纸进行定制化改制的技术配合能力。
其次是运转动力学参数调节范围与材料特性的匹配核实。不同工艺路线所采用的无铅锡膏、低温锡膏或微细间距合金物料,对剪切敏感度与温升容忍度存在明显差异。工程团队应当在设备采购前向供应商核实转速调节的步进范围、运转时间设定的控制精度,以及连续多批次运转时的机身温升表现。必要时应安排实际物料进行试运行检测,测量搅拌完成瞬间物料的表面温度与流变黏度,避免因设备动能输入过大导致助焊剂提前活化失效。
第三个需要重点核对的环节是设备运行时的动平衡表现与安全联锁机构。高速偏心旋转机构在工作状态下会产生明显的离心力,如果整机刚性不足或减震设计欠妥,长期运行容易引发机体移位、螺栓松动甚至机械构件疲劳失效。企业技术人员应当核查设备底座的配重结构、减震垫支撑形式,以及上盖双重电磁锁闭感应等安全保护功能的配置情况,确保高速运转状态下车间作业人员的人身安全。
之后,企业必须核实设备日常维护成本与技术支持响应能力。设备内部的传动皮带、轴承组及驱动电机属于承受长期负荷的磨损构件,其更换周期与通用性直接影响后期运行维护预算。企业在评估设备方案时,应当确认供应商是否具备完整的零配件供应储备,售后服务体系能否提供清晰的易损件更换指导,从而确保自动化装备在导入车间后能够长期发挥稳定的工艺保障效能。
这套以规范化作业为重点、以专业自动化设备为支撑的锡膏预处理方案,特别适合产品引脚间距细密、焊接可靠性标准严苛的中大规模电子制造产线。对于作业节拍紧凑且存在多班次轮换的工厂而言,标准化搅拌工艺能够明显减少人为经验依赖,稳定钢网印刷与回流焊接的整体直通率。然而,如果车间只是承接少批量的样品试制,或者物料包装极其分散且缺乏固定规格,企业则需要先行规范基础温湿度记录与人工操作标准,待产能与包装形式相对稳定后再行推进全自动设备的批量导入。
建议当前正面临印刷气泡偏多或焊点质量波动困扰的工艺团队,首先对近一个生产周期的缺陷统计数据展开追溯,确认缺陷成因是否与锡膏开罐状态及印刷脱模形态相关。随后,现场工艺工程师可收集当前产线所使用的主要锡膏物料技术规格书与容器几何尺寸图纸,针对罐体外形与工艺节拍要求整理出清晰的工况核对清单。依据明确的参数需求与具备研发制造实力的设备供应商展开针对性技术交流,是消除表面贴装隐患、实现稳定量产的可行路径。

 搜 索
 汽摩及配件
 礼品工艺
 运动、休闲
 土特产

 访问官网

 我要咨询