欢迎来到金站网
金站网首页
网站导航
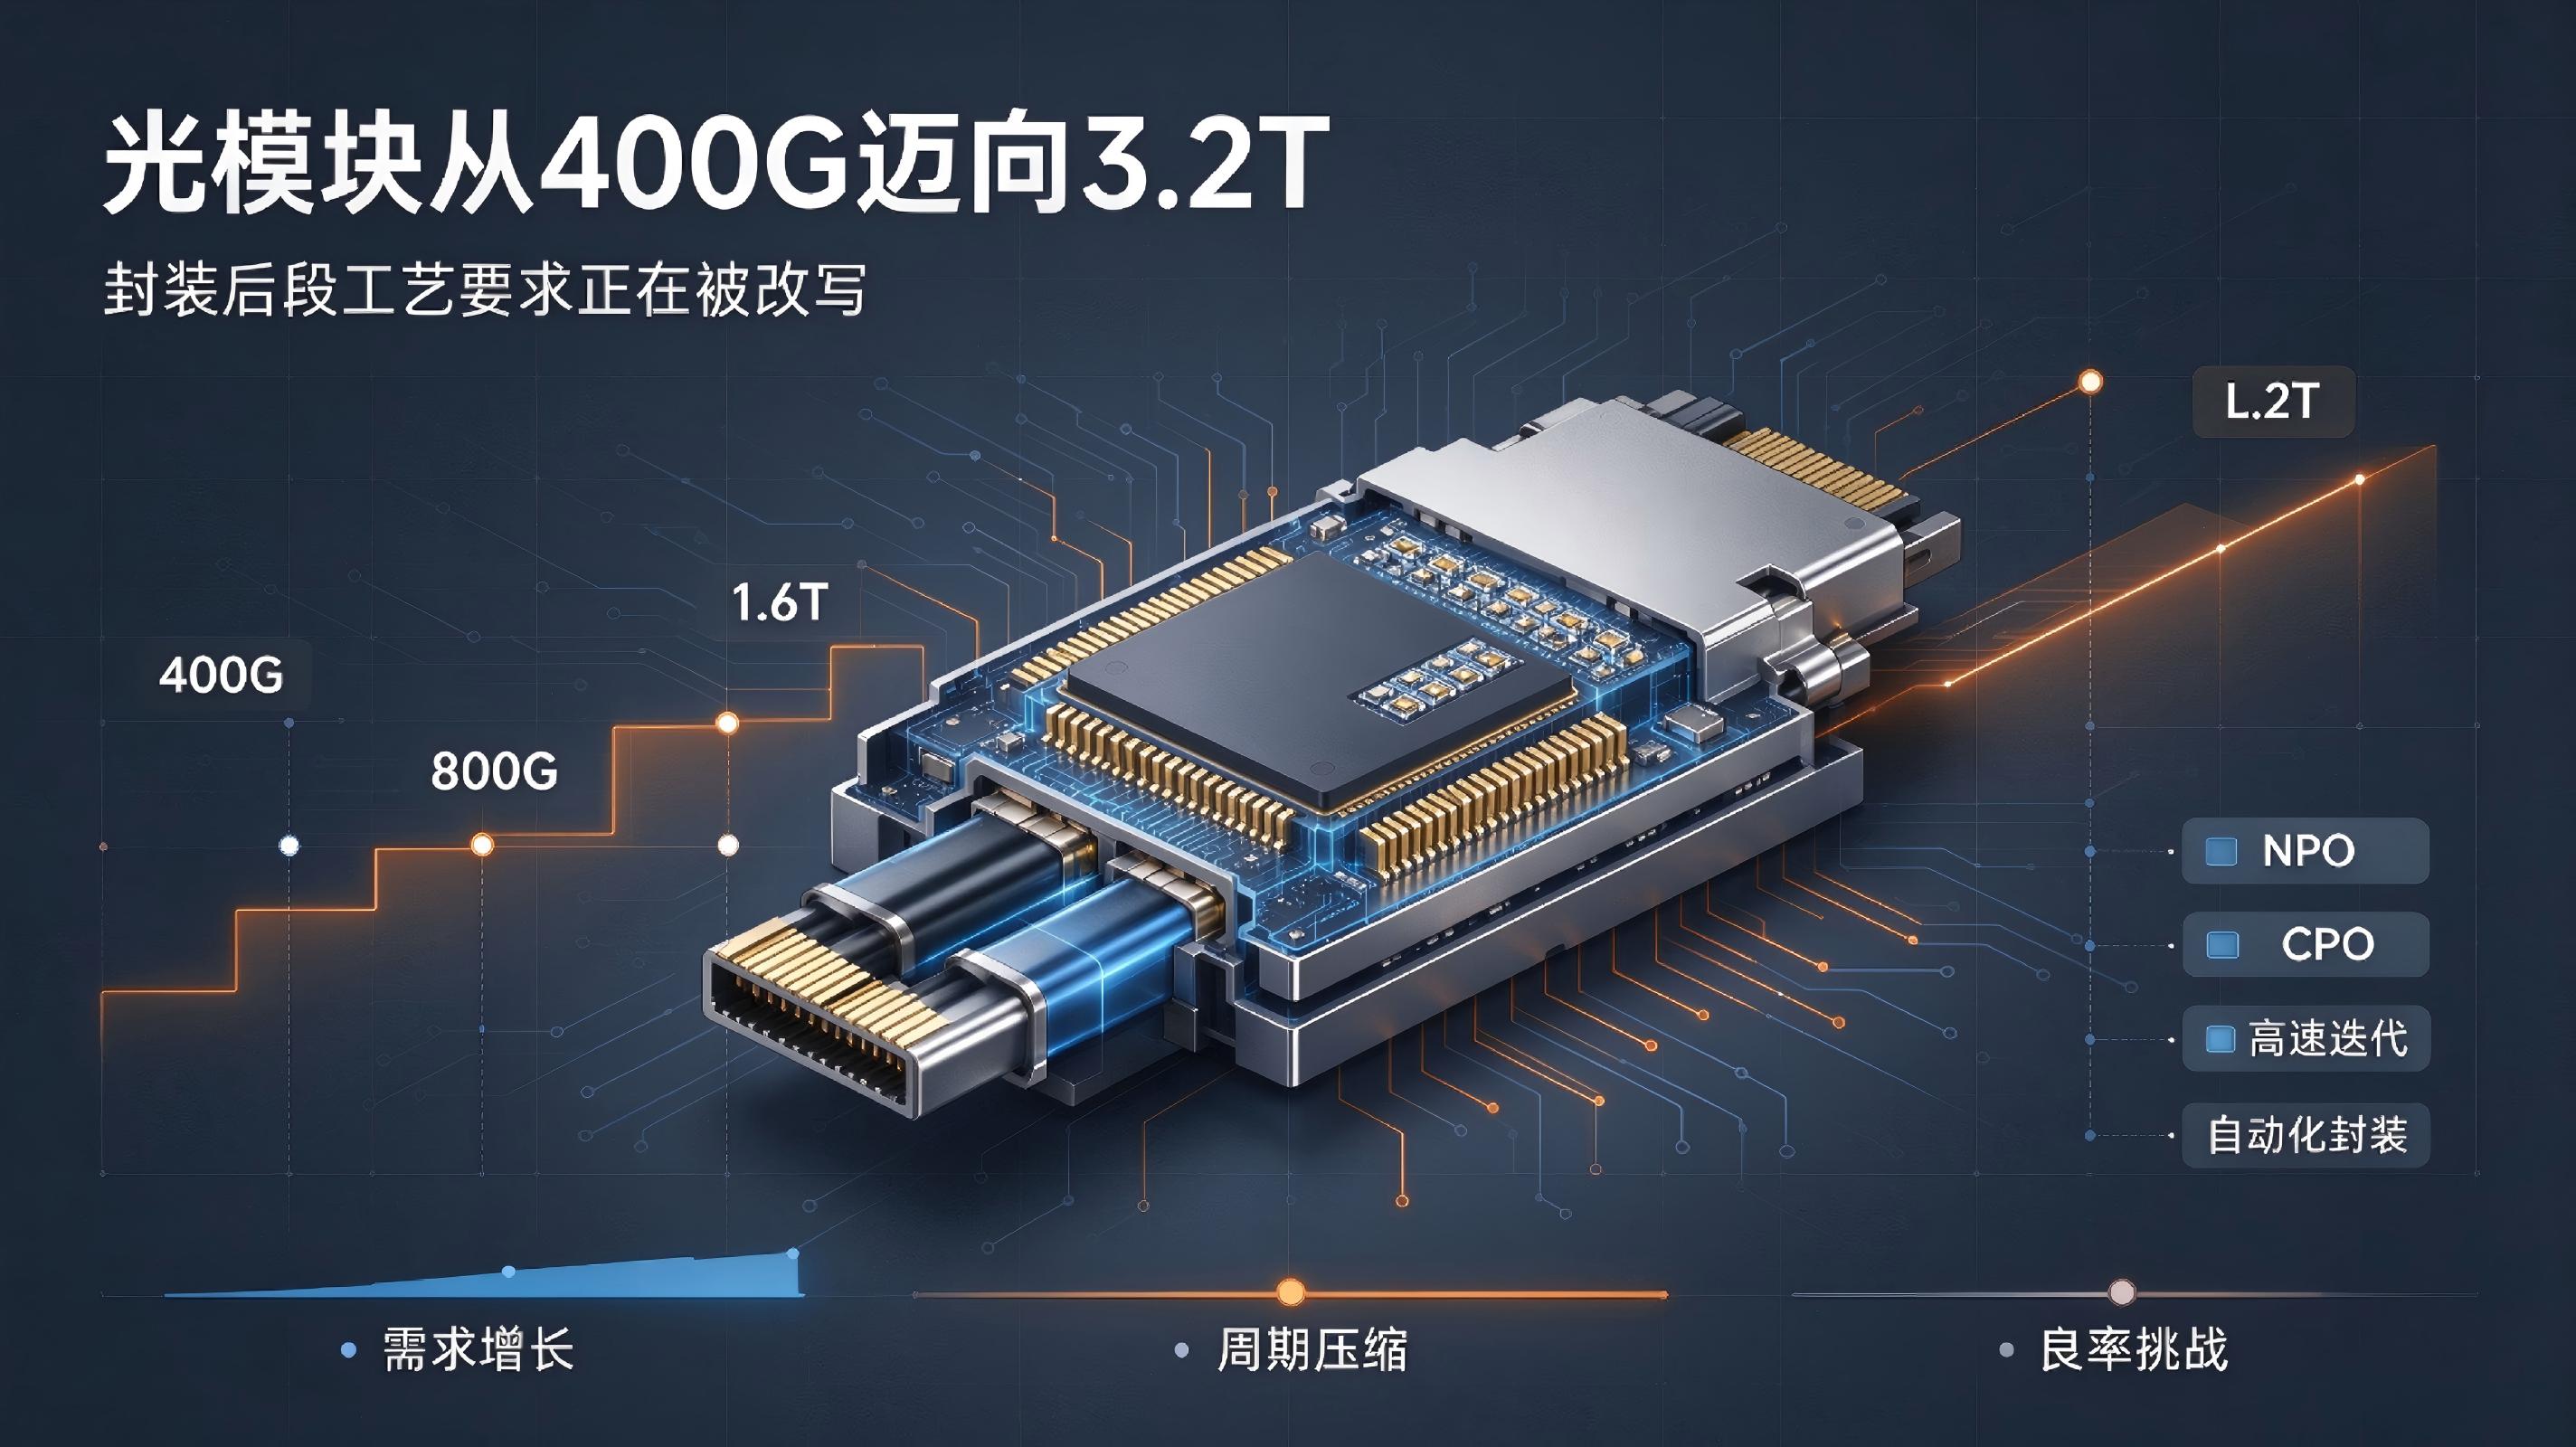
光模块从400G迈向3.2T:封装后段工艺要求正在被改写
关键词(Keywords):光模块封装,400G光模块、800G光模块、1.6T光模块、3.2T光模块,光通讯器件封装设备,半导体封装自动化,LPO,NPO,CPO,封装后段工艺
描述(Description):AI算力与数据中心互联需求推动光模块从800G向1.6T、3.2T加速迭代,LPO、NPO、CPO等封装形态同步落地。本文梳理高速光模块的迭代节奏与封装后段工艺变化,分析先进光学耦合、共晶、倒装与多通道测试等环节为何成为影响产能与良率的新变量,供光通讯与半导体封装从业者参考。
一、高速光模块进入更短的迭代周期
近几年,AI算力扩张、数据中心互联升级与5G/6G网络建设叠加,直接拉动了高速光模块的需求。按行业普遍预测,2026年全球800G光模块出货量将接近5000万颗;1.6T光模块的需求可能超过2000万颗,而受制程与封装产能限制,实际出货预计在1600万至1700万颗之间,供需缺口主要集中在制造环节。另有市场机构预测,2026年至2028年全球光模块市场规模将分别达到约677亿美元、1314亿美元和1485亿美元。
比速率数字更值得关注的,是迭代周期的缩短:从400G到800G用了数年时间,而从800G到1.6T、再到3.2T的窗口明显压缩。对封装厂而言,这意味着产品换型更频繁,产线与设备必须具备更快的响应能力。
二、难点从芯片转向封装制造环节
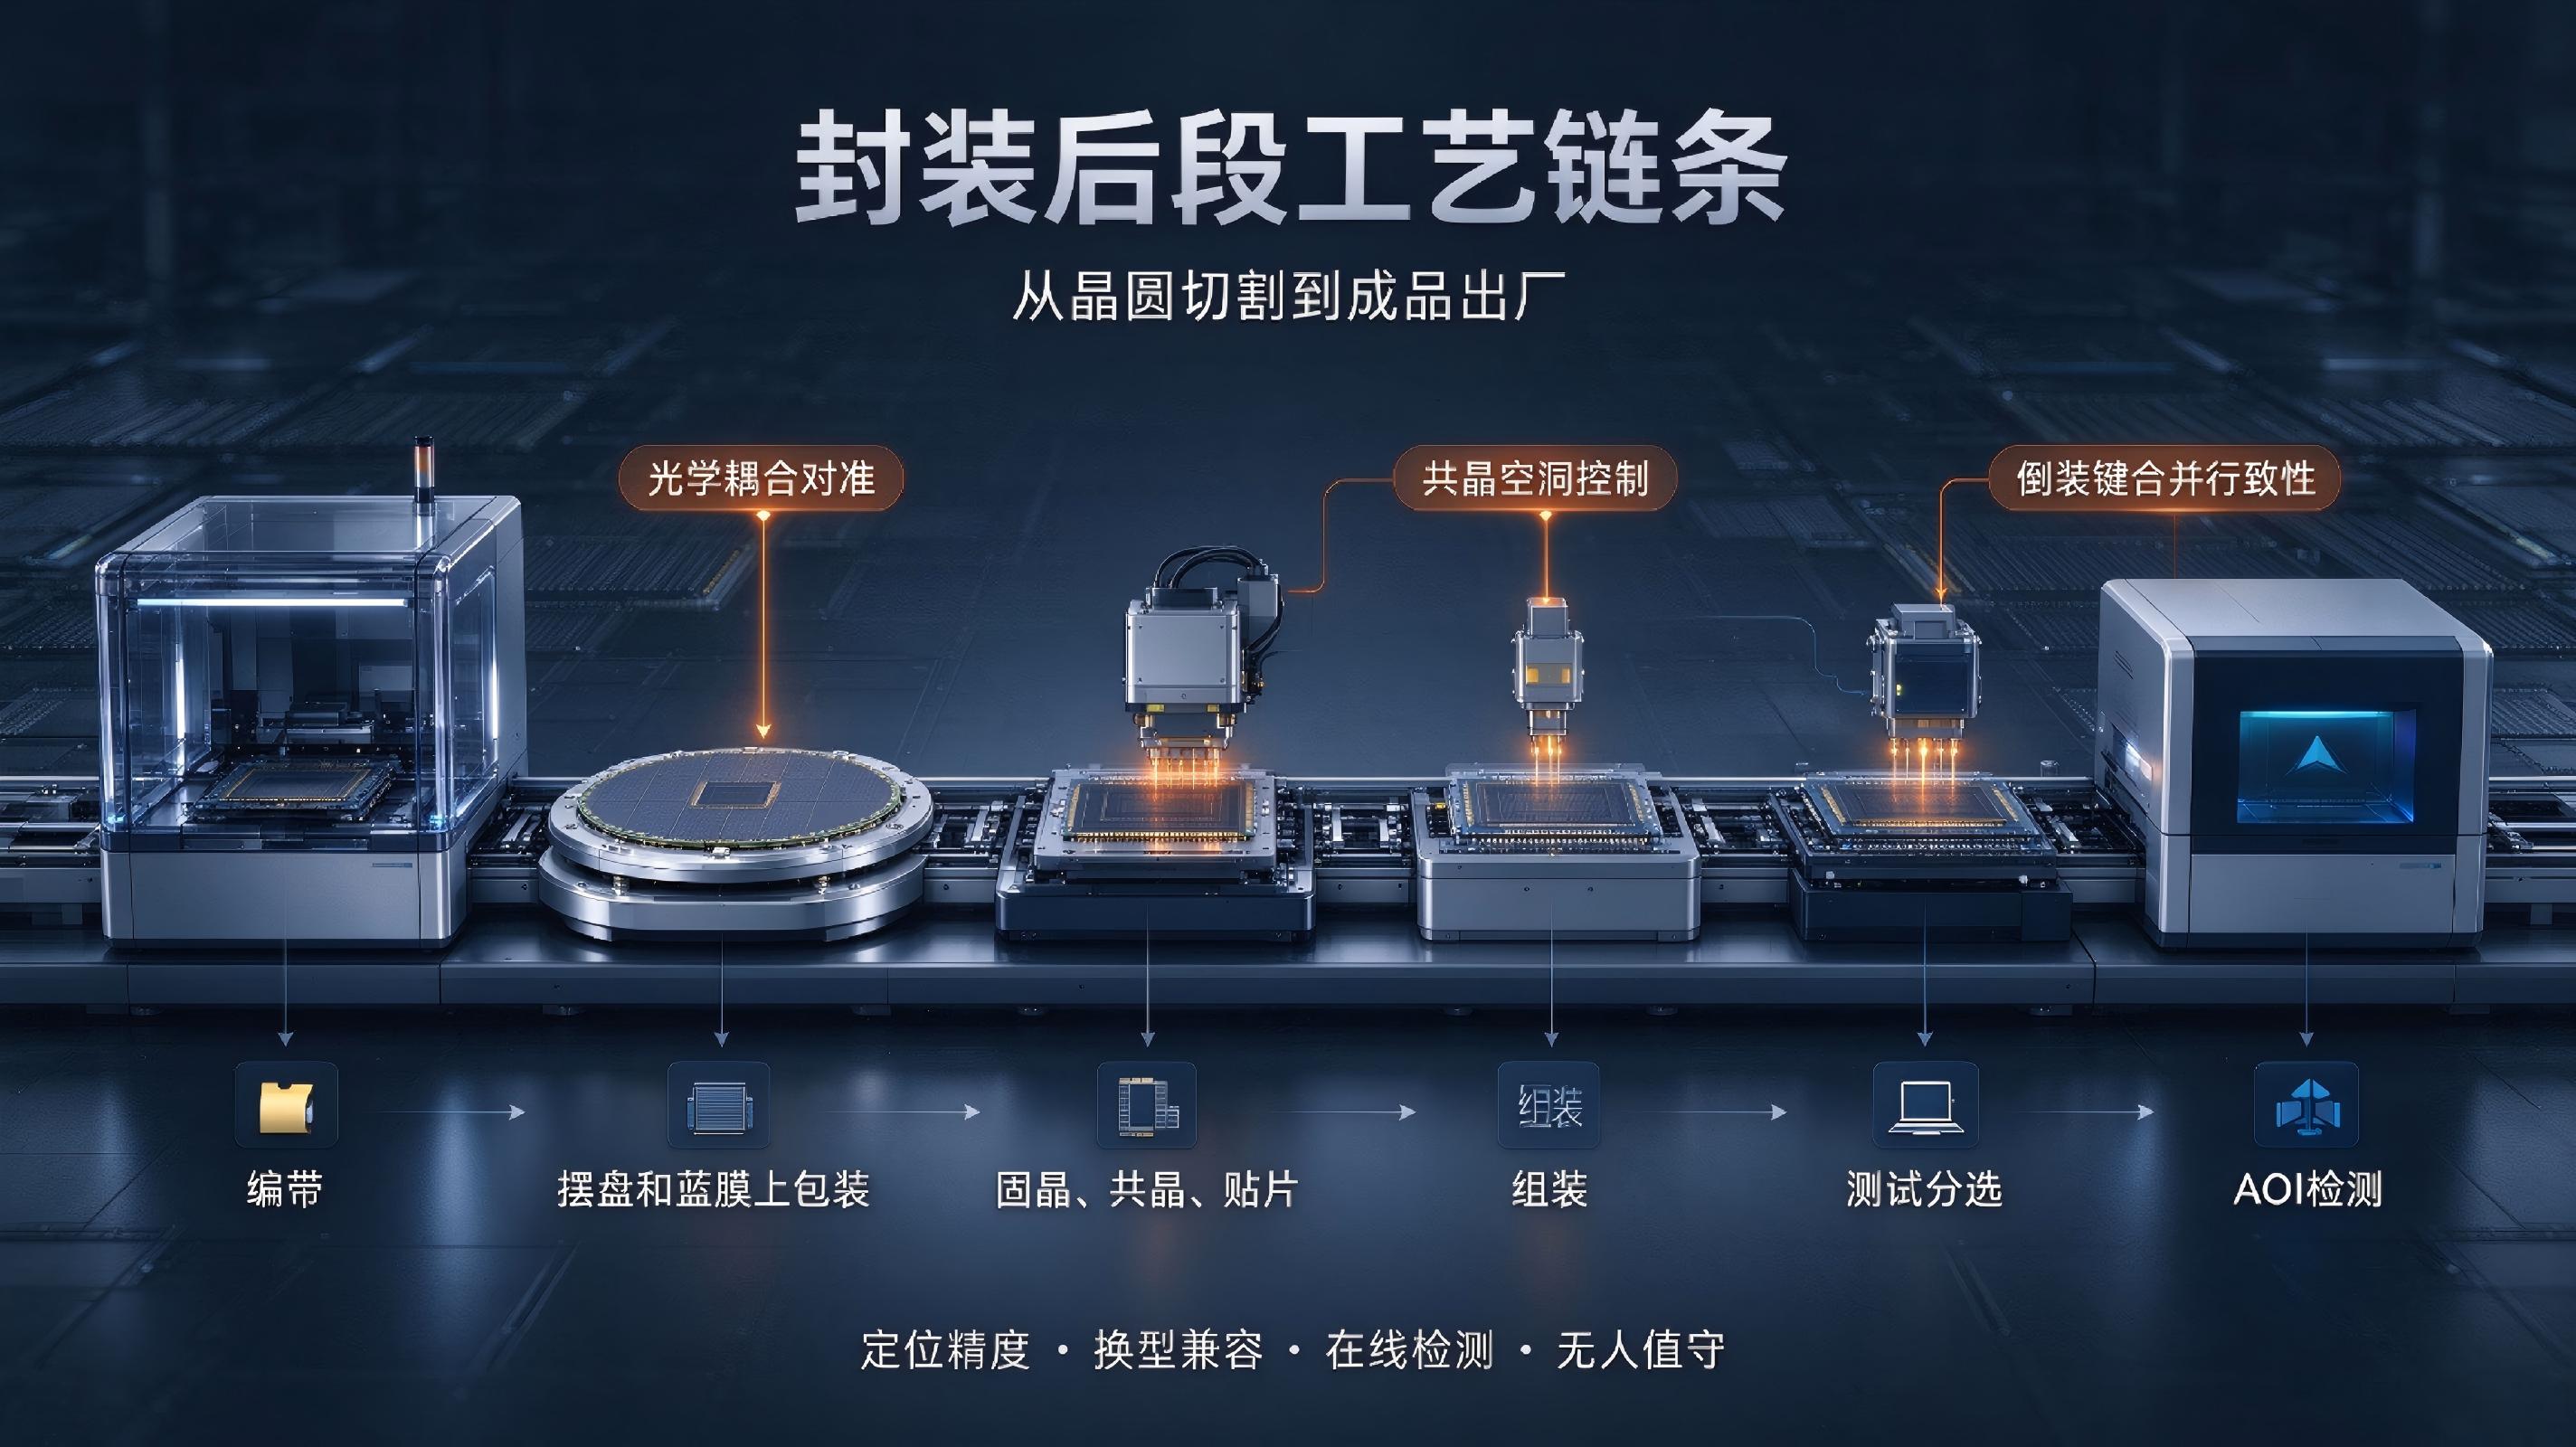
在过去,光模块的功耗与散热挑战主要集中在DSP和光芯片本身。但随着速率迈向1.6T及以上,LPO(线性驱动可插拔光学)、NPO(近封装光学)、CPO(共封装光学)等方案推进,越来越多的矛盾转移到制造环节:光学耦合的对准精度、共晶焊接的空洞控制、倒装键合的一致性、多通道并行测试的效率,都会直接影响模块的性能与良率。
换句话说,器件设计的前沿性还是要要落到封装制造能力上。器件更小、引脚更密、对外观与共面度的要求更严,人工作业难以保证一致性,自动化水平因此成为决定产能与良率的主要变量之一。
三、封装后段的工艺链条:从晶圆切割到成品出厂
一颗光芯片或半导体器件在完成前道工艺后,后段通常要经过这样几道主要工序:
编带:把散料、托盘料、管装料、蓝膜料等来料形态转换为标准载带包装,衔接SMT与后续工序;
摆盘与蓝膜上包装:将微小器件按既定间距和方向规整排列到托盘或蓝膜、UV膜上,便于固晶与检测;
固晶、共晶、贴片:以不同键合方式完成芯片与基板的结合;
组装:将多个器件组合为功能模块;
测试分选:按电性能、光性能参数分档;
AOI检测:在出厂前完成外观、尺寸与封合质量检查。
每一道工序中设备的定位精度、换型兼容性、检测能力与无人值守水平叠加在一起,决定了整条产线的表现。这也是封装后段自动化设备要求随光模块迭代同步升级的原因。
四、器件形态的三个趋势,指向同一方向
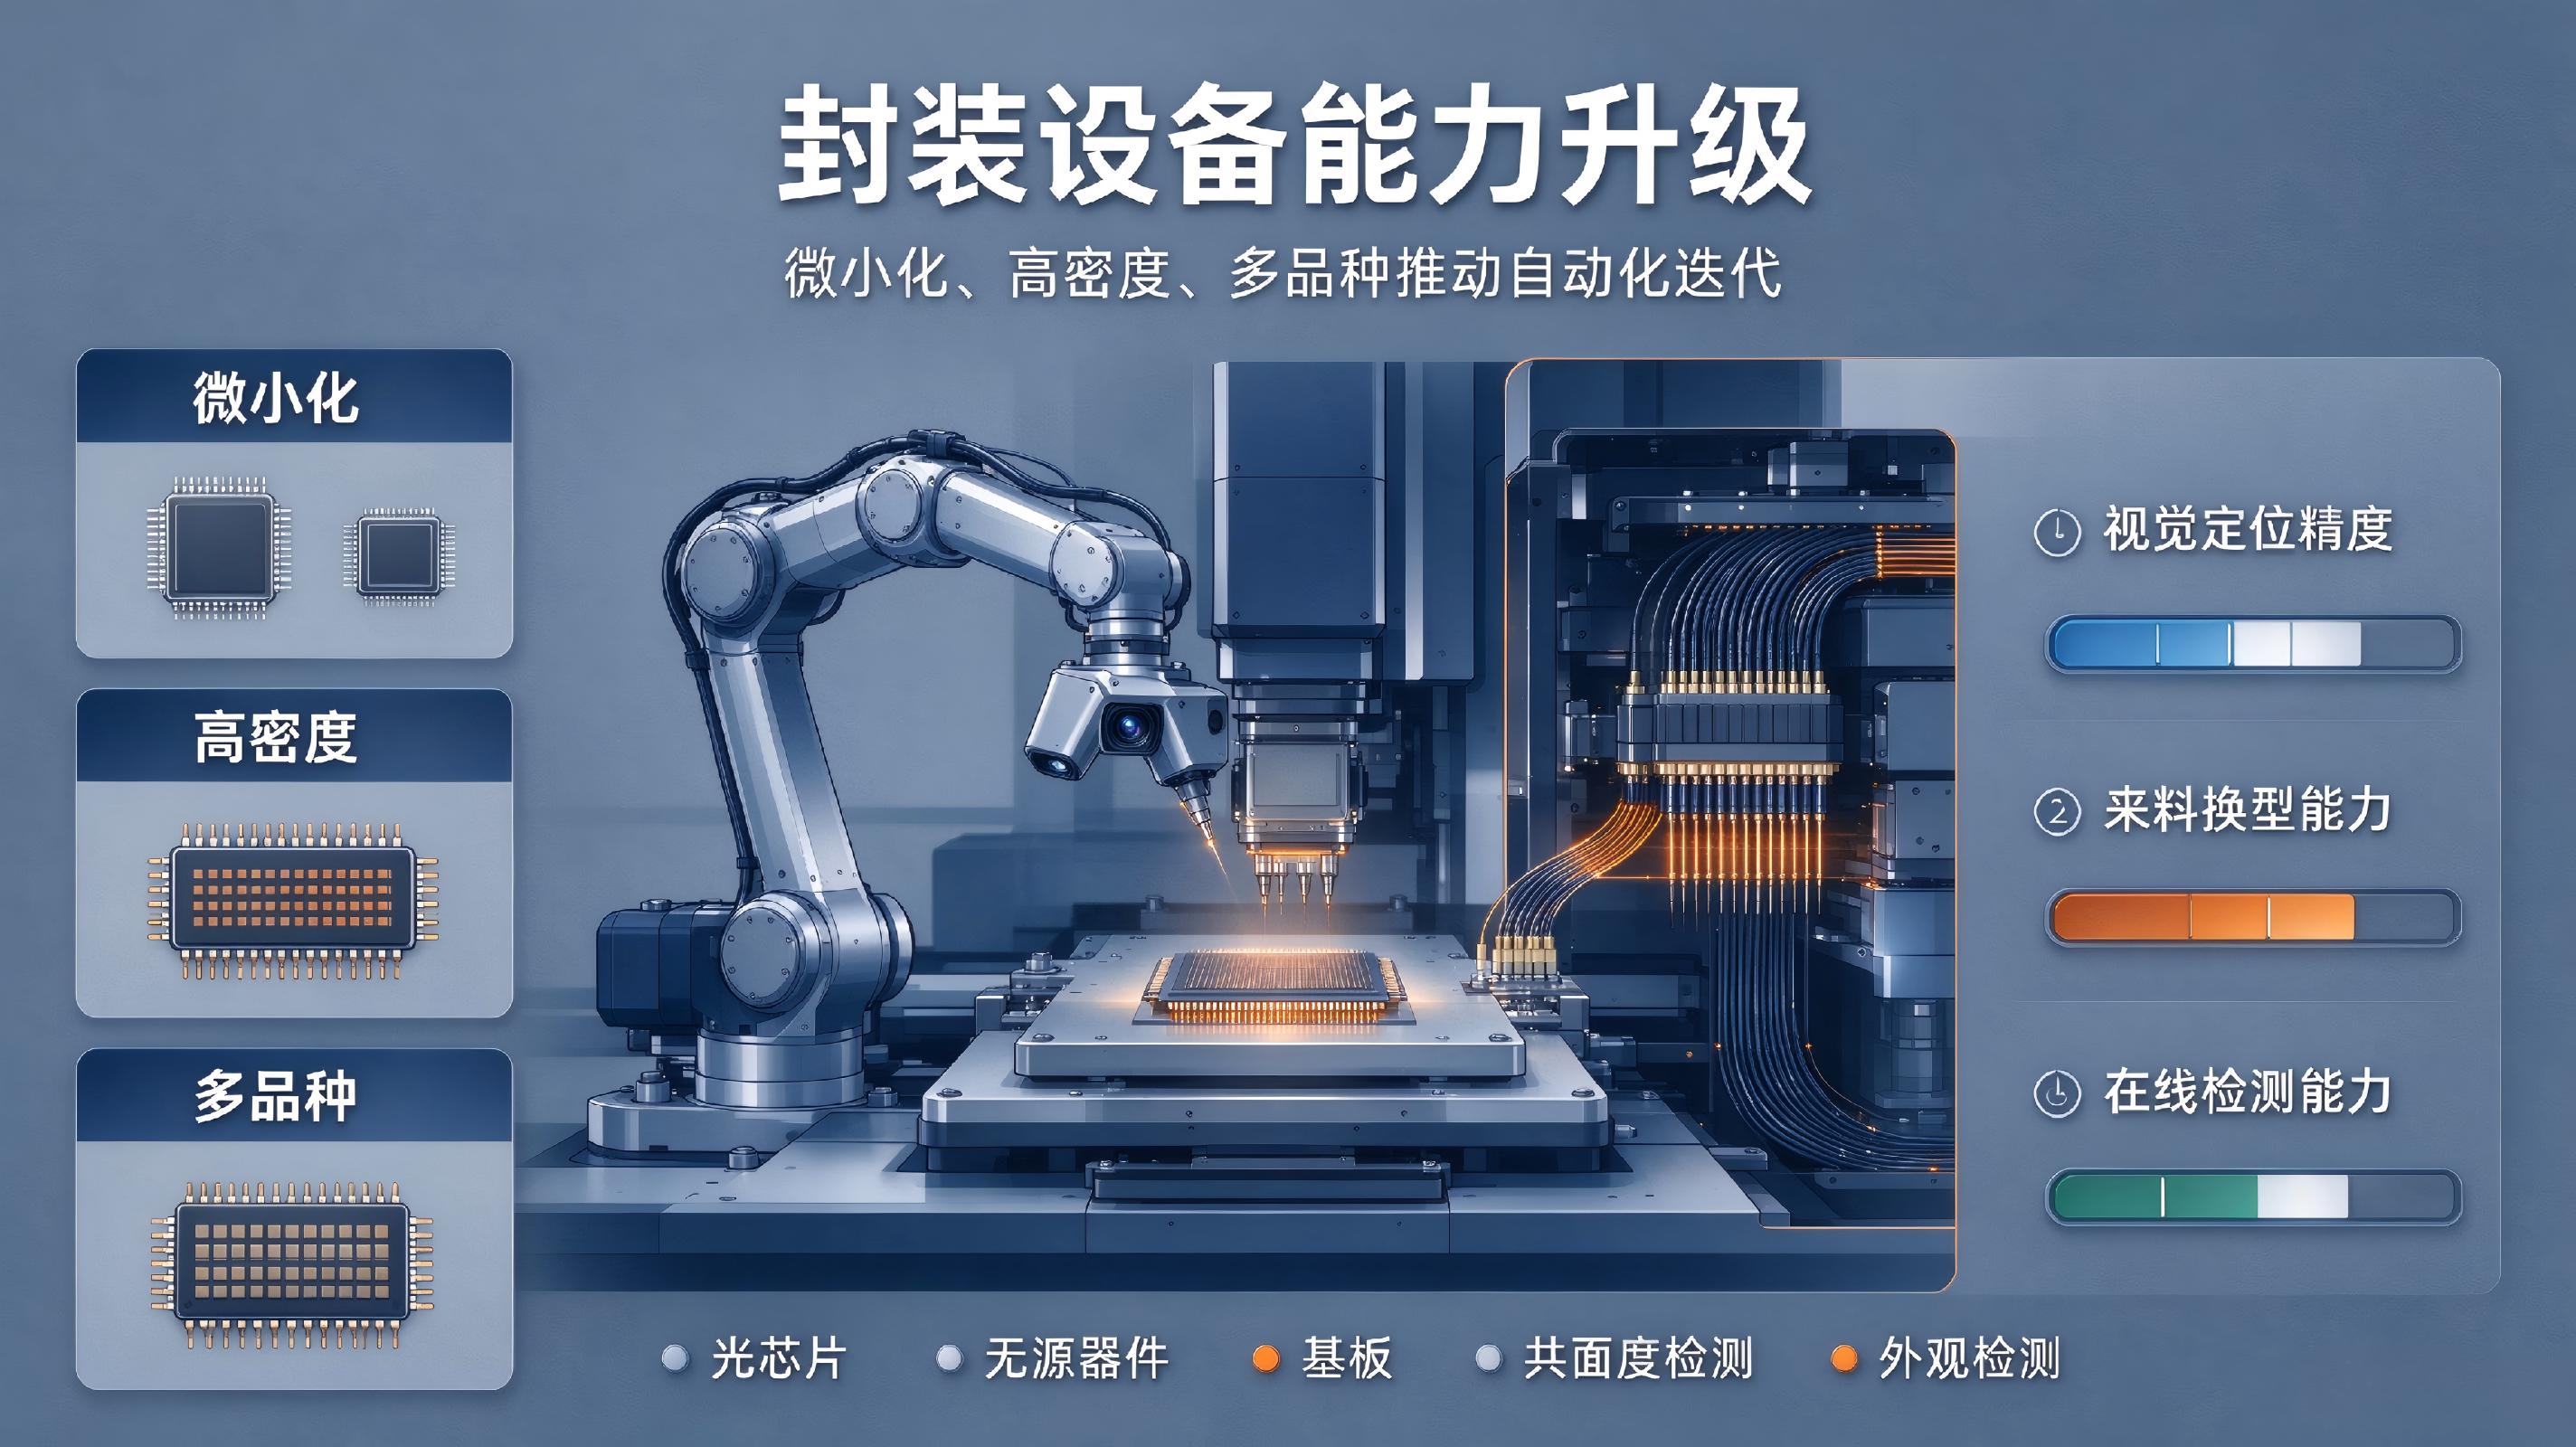
观察当前主流的光通讯与半导体器件,可以看到三个清晰趋势:一是微小化,芯片级器件尺寸持续下探,亚毫米级器件日益常见;二是高密度,单位面积内的通道与引脚数量增加;三是多品种,同一条产线往往需要兼容光芯片、无源器件、基板等不同物料。
这三个趋势对封装设备提出了明确要求:更高的视觉定位精度、更灵活的来料与换型能力,以及覆盖外观与共面度的在线检测能力。

 搜 索
 汽摩及配件
 礼品工艺
 运动、休闲
 土特产

 访问官网

 我要咨询