欢迎来到金站网
金站网首页
网站导航
漏打螺丝,是因为电批太听话了
一块布满孔位的铁板,师傅一颗一颗往下打。打完抬起头问:哪个孔打了、哪个没打?他自己也说不清。
这不是他不上心。问题出在那把电批上——它太听话了。你想在哪打就在哪打,想打几颗打几颗,想不打就不打。一个"有求必应"的工具,配上几十个长得一模一样的孔,漏打几乎是必然的。
所以防漏打的思路要反过来:不是让工人更听话,是让电批不听话。
把工具变成"有条件的工具"
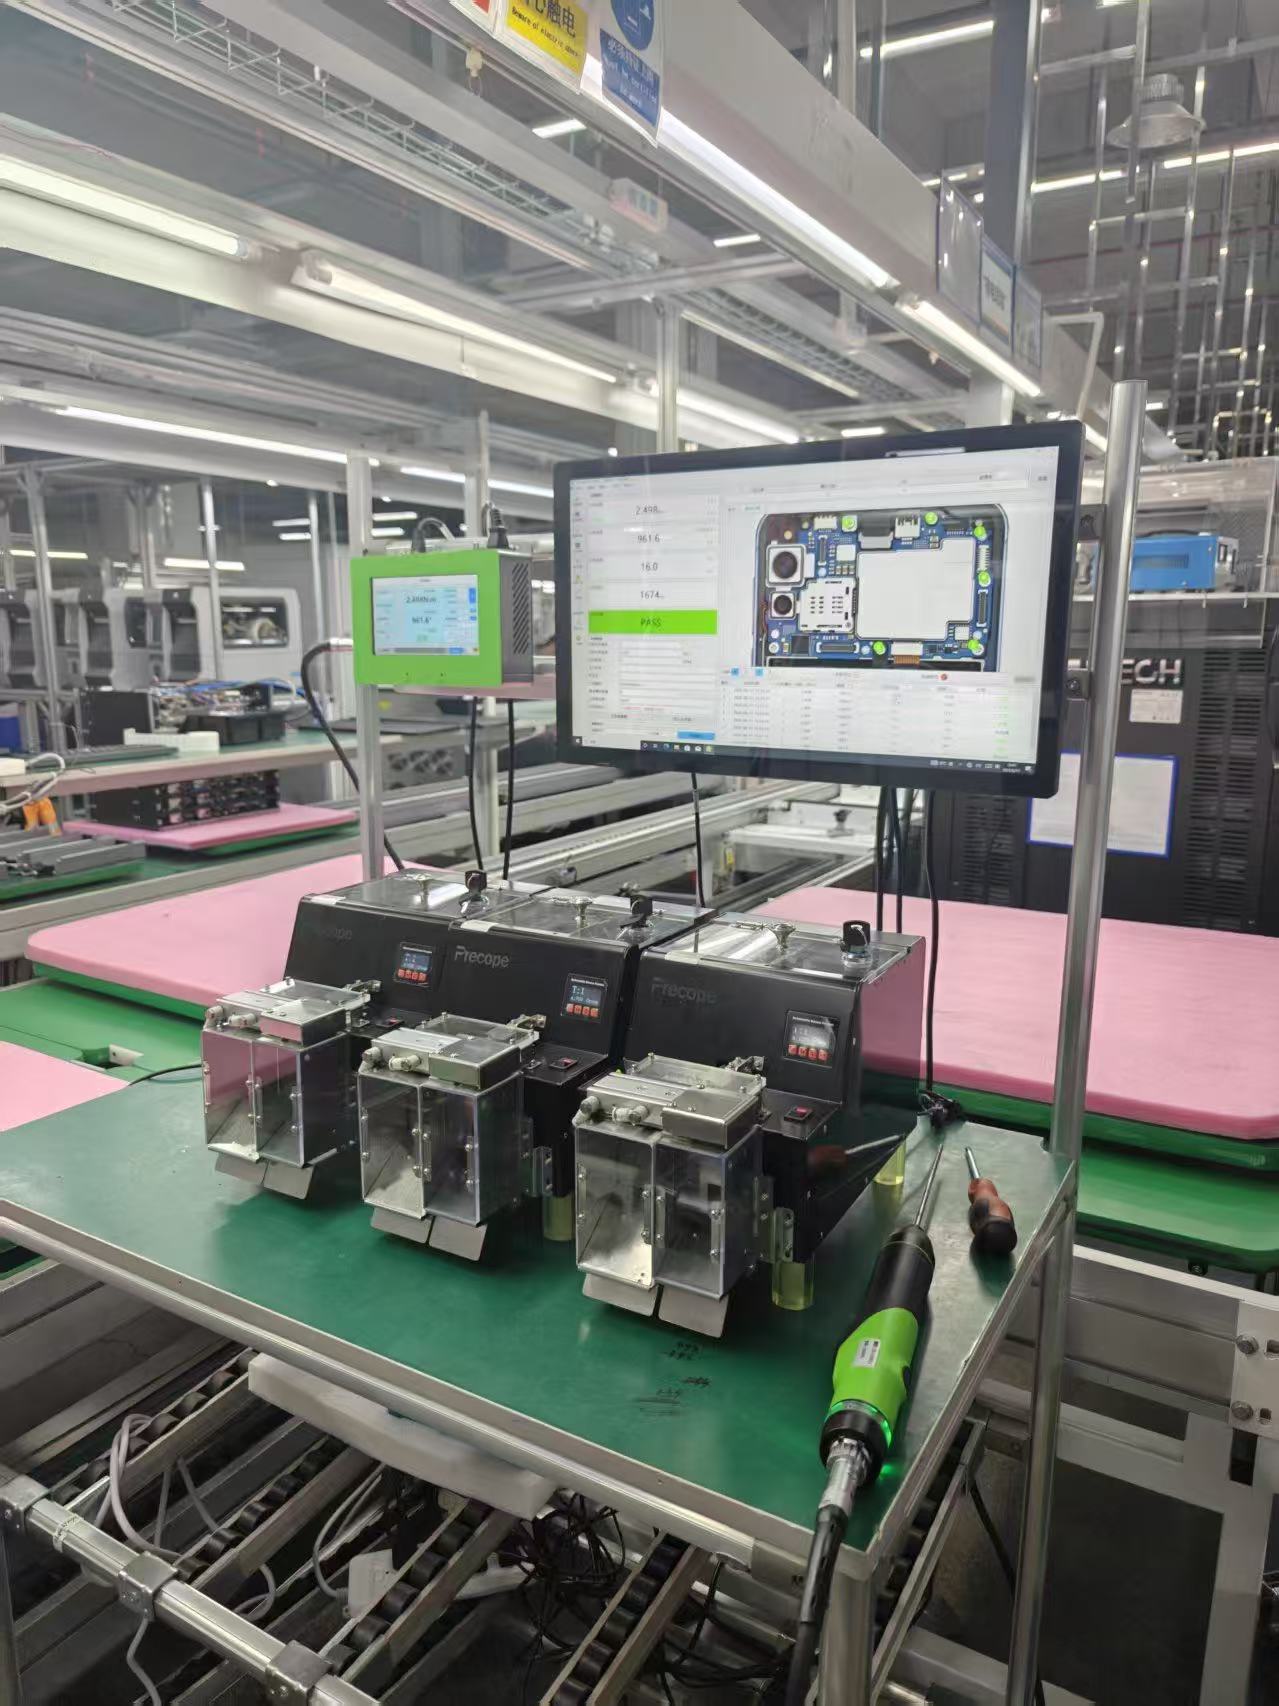
视频里那套"螺丝数量管控系统",本质只干了一件事:给电批上了四道锁。
***道,位置锁(谱格折叠式定位支臂架)。 螺丝孔位先在软件里设置好每颗螺钉位置,电批不在设定的点位,按下去也不启动。工人可以拿着它随便晃,但只有到了那个孔的位置,才可以启动使能。这一道拦掉的是打偏、打错孔、打到隔壁工位。
第二道,批头选择器。 不同点位用不同批头或套筒。系统先亮灯,告诉你去哪个位置取哪一支;批头选择器上还有感应开关,没取对、或者取完又放回去,系统不认。于是"拿错批头、用错螺丝"这件事,在动手之前就被掐死了。
第三道,取放锁。 打完必须把批头插回原位,感应器确认归位,这一颗才算过账。这一条***"用了但没记录"和"拿在手里忘了还",顺带把工具管理也做了。
第四道,数量锁。 这个点位设几颗就锁几颗。少一颗,流程不放行;屏幕上那盏灯不亮,谁都不能往下走。
**重要的终究是电批控制系统
如果需要做到从批头选择到出螺丝至选择电批扭矩全部由写死的程序来控制还是需要控制系统,批头选择器,智能电批,废料盒,供料器,定位支臂架本质上都是执行机构。需要一个中央处理器来控制,谱格智能其中的强项就是擅长整理逻辑并把它实现到电批上机位软件系统里面。
批头选择器:感应批头是否在位,发送实时信号到电批控制系统。
废料盒:感应废料,废料掉落时。发送信号至电批控制系统,再由控制系统决定发送电信号给供料器、电批是否给使能信号等。
供料器:控制系统给供料器信号,供料器吹料备料,完成后给控制系统信号。
总的来讲电批就是一个中央控制系统,他集成了各个配件的运行逻辑,熟悉打螺丝的每一个环节
写在***
防呆的终点,不是训练出一个更细心的工人,而是设计一把不给自己留后路的工具。
人会走神,会疲劳,会在第三十颗的时候自动巡航。制度管不住走神,但可以管住那把电批——让它该转的时候才转,该停的时候停。
漏打从来不是"忘了打",而是"打不打都行"。把"都行"这两个字去掉,漏打就没了。
联系人:
联系手机:
联系电话:
经营模式:
所在地区:
主营项目:

 搜 索
 汽摩及配件
 礼品工艺
 运动、休闲
 土特产