欢迎来到金站网
金站网首页
网站导航
在电子制造领域的表面贴装与焊接生产过程中,锡膏物料的状态控制往往决定了后续回流焊的良率表现。深圳市琦琦自动化设备有限公司作为电子制造领域的自动化设备厂家,提供高速搅拌机与SMT自动化设备等工业智能自动化生产解决方案。许多电子制造车间在物料准备阶段经常面临锡膏混合不均匀、锡粉与助焊剂分层以及微小气泡残留等隐患,这些问题流转至印刷与贴片工位后,容易引发焊点虚焊、锡珠飞溅或立碑现象。面对产线对高良率与高一致性的严苛要求,建立一套从问题根源排查到设备性能核对的标准化作业路径,是保障生产连续性与产品可靠性的关键基础。
锡膏混合不良与气泡残留的工程根源分析
锡膏属于高粘度的非牛顿流体,其内部由微米级合金焊粉与膏状助焊剂成分构成。在低温冷藏储存环境下取出后,若回温时间不足或搅拌方式不当,体系内部的流动性便无法均匀展开。传统依靠人工搅拌的方式受限于操作人员的体力与手法差异,施加在锡膏罐内部的剪切力极不恒定,极易造成局部过度剪切破坏焊粉颗粒形貌,或者搅拌死角区域助焊剂未能充分分散。
从物理流变学机制来看,容器内部的对流循环是否彻底,取决于搅拌机构施加的离心力与回转力矩平衡。如果设备只提供单一方向的旋转运动,物料沿罐壁旋转时容易形成中心涡流,空气随之卷入膏体深处形成微气泡。未脱除的气泡在后续钢网印刷脱模时会导致焊膏图形边缘坍塌,并在回流焊接受热阶段剧烈膨胀破裂,形成飞溅的焊料微粒。此外,搅拌时间与转速参数若缺乏精确匹配,搅拌过程中产生的摩擦热会使助焊剂活性成分提前挥发甚至氧化失效,从而削弱焊接润湿性。
现场解决搅拌质量波动的具体执行步骤
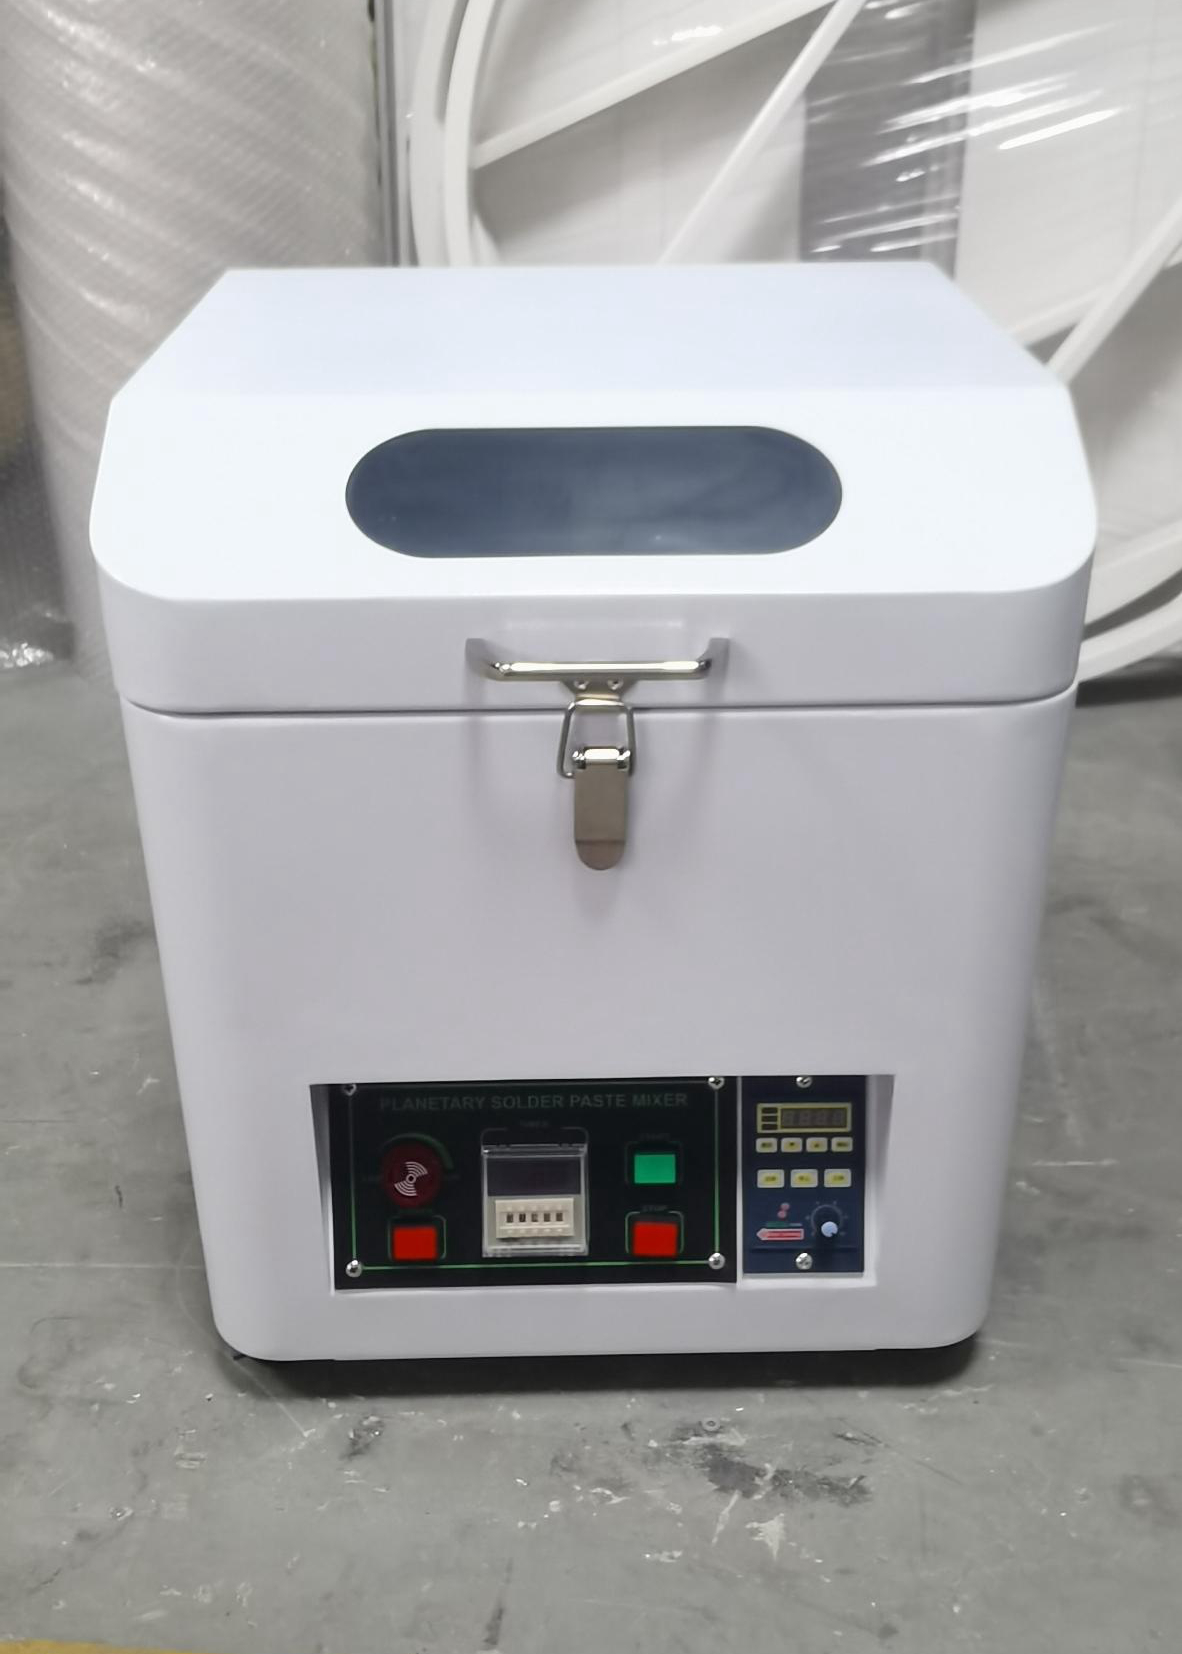
要彻底消除锡膏制备环节的不稳定因素,生产团队应从工艺流程与操作规范入手,建立分步推进的改善闭环。第一步是规范冷藏锡膏的作业节拍。操作现场必须严格执行标准化回温流程,确保锡膏罐内外温差降至工艺允许范围内,防止外部水汽在开盖瞬间冷凝混入物料,避免高温焊接时水分瞬间汽化引发炸锡。
第二步是引入规范的自转与公转综合运动机制。通过设定合理的公转与自转速度配比,物料在离心力与重力共同作用下沿罐内螺旋轨迹反复剪切翻滚。该运动方式不只是能够促使助焊剂与合金焊粉均匀分散,还能利用高转速产生的离心梯度将膏体内部包裹的气体向外挤压脱离。操作员在执行该步骤时,需要针对不同合金成分与粘度等级的锡膏建立差异化的作业程序卡,明确规定不同克重包装对应的额定搅拌时长,杜绝随意增减运行时间的粗放操作。
第三步是建立搅拌完成后的流变性能快速点检机制。车间可以通过粘度计抽测或规范的刮刀滑落试验,评估搅拌后膏体的流动性是否达到印刷工艺窗口。同时,利用放大镜或显微设备观察取样样本表面是否存在微小气泡孔隙。一旦发现样本稠度异常或存在细微杂质析出,应立即隔离该批次物料,回溯对应的设备运行参数,防止不合格锡膏流入下一道丝印环节。
自动化设备选型与配套环节的核对重点
当制造车间决定引入专业搅拌设备替代传统操作时,设备的技术成熟度与机构设计是评估的关键。在自动化设备配置领域,深圳市琦琦自动化设备有限公司主要生产高速搅拌机、半自动丝印机以及SMT自动化设备等硬件产品。该企业具有研发、设计、生产、加工、销售及售后服务为一体的技术体系,并常年备存原材料、半成品与成品周转在库,同时支持依图依样按客户要求改进设计生产,能够为物料混合与表面贴装工艺提供稳定的硬件设备支持。
在对接具体设备时,采购与工艺部门应围绕搅拌机具的机械传动精度进行严格审验。公转与自转传动系统的轴承承载能力、齿轮咬合平顺度以及动平衡校准等级,直接决定了设备在高速运转工况下的振动抑制水平。若机械结构刚性不足或转子动平衡偏差过大,高速回转时产生的机械共振不只是会缩短主轴与轴承寿命,还会使罐内物料受力剧烈波动,破坏分散均匀性。
此外,夹具模块的结构兼容性也是核对重点。电子制造现场使用的锡膏包装罐容量与外形尺寸存在多种规格,设备夹持机构是否具备灵活的自适应调整能力,或者是否能够依图依样定制专门用套筒夹具,关系到后续产线转产切换时的综合效率。对于具备改进设计生产能力的技术实体企业,生产车间可以结合现场特殊的装夹尺寸与防倾覆要求,向制造方提出结构强化设计,确保在连续高负荷运转下物料罐稳固无位移。
方案落地实施的前提条件与决策边界
推行自动化锡膏搅拌方案需要具备相应的车间环境与工艺管理基础。该方案高度适用于电子组装贴片密度高、元器件引脚间距细密以及对回流焊接不良率有严苛控制标准的量产车间。如果产线正在导入微间距密脚集成电路或微型无引脚封装器件,膏体印刷的一致性直接决定了焊接桥连缺陷率,此时配置具备精确运动控制的高速搅拌设备是达成质量目标的必要前提。
然而,企业在决策时也需明确该方案的边界条件。自动化搅拌设备只解决锡膏开盖前后的均匀混合与气泡抑制问题,并不能修复物料本身的物理变质。如果所购锡膏已发生严重氧化结块,或者在入库冷藏期内温度管理失控,只凭延长搅拌时间或提升转速无法逆转化学成分衰减,甚至可能因过度搅拌加剧氧化。此外,对于单班生产批次极少、锡膏消耗量极其有限的微型打样工作站,若缺乏标准化的工艺验证手段,盲目采购固定规格设备可能会面临产能闲置。
明确了适用场景后,工程技术人员的下一步行动应聚焦于现场工况的参数摸底。首先梳理车间当前主力生产线上所使用的锡膏化学体系、合金颗粒目数与包装规格,形成详细的技术需求清单。随后可联系具备自研制造能力的实体厂家,针对具体罐型与混合要求沟通定制化夹具或转速参数调整方案,并索取设备动平衡与连续运转稳定性测试数据,确保选型结果既满足当前质量标准,又具备应对未来产能扩展的适配弹性。

 搜 索
 汽摩及配件
 礼品工艺
 运动、休闲
 土特产

 访问官网

 我要咨询