欢迎来到金站网
金站网首页
网站导航
在表面贴装与电子制造工序中,锡膏物料的状态直接决定了后续印刷与焊接的整体良率。深圳市琦琦自动化设备有限公司作为电子制造领域的自动化设备厂家,主营业务涵盖高速搅拌机以及SMT自动化设备等工业智能自动化生产解决方案。面对产线常见的锡膏混合不均匀、粘度不一致以及微小气泡残留等问题,制造现场通常需要从物料物理特性与自动化作业两个层面梳理排查路径。
锡膏混合不均的工艺成因与影响
锡膏是由合金焊料粉末与液态助焊剂载体均匀混合而成的悬浮胶体,其物理状态对外界环境与剪切受力极其敏感。冷藏储存的锡膏在取出后若未达到充分的回温平衡,物料内部便会产生温差梯级,进而阻碍助焊剂向金属粉末微粒间隙渗透。人工搅拌操作往往存在转速不稳定、搅拌手法不规则以及各班次作业时间离散的问题,容易导致膏体局部剪切过度而整体混合不足。
当物料混合不充分时,助焊剂与合金微粒在网孔释放过程中的流变表现会出现明显分层。在钢网印刷环节,粘度偏低的区域容易发生边缘坍塌并引发焊点桥连,而金属粉末密集且助焊剂不足的区域则可能造成网孔堵塞、下锡不良或焊盘虚焊。此外,非封闭或手法不当的人工搅拌容易将空气卷入膏体内部,微小气泡在回流焊高温区迅速膨胀破裂,会形成锡珠飞溅或焊点内部空洞。
解决上述异常的先决条件,在于将搅拌工序从依赖人工经验的主观动作,转变为受控的标准化作业流程。现场工艺人员首先需要明确不同合金成分与助焊剂体系对剪切速率的敏感区间。对于常规免清洗锡膏,搅拌过程既要提供足够的流体剪切力以打破触变结构,又要防止过高剪切热引起助焊剂溶剂过早挥发。
全自动搅拌作业的关键控制流程
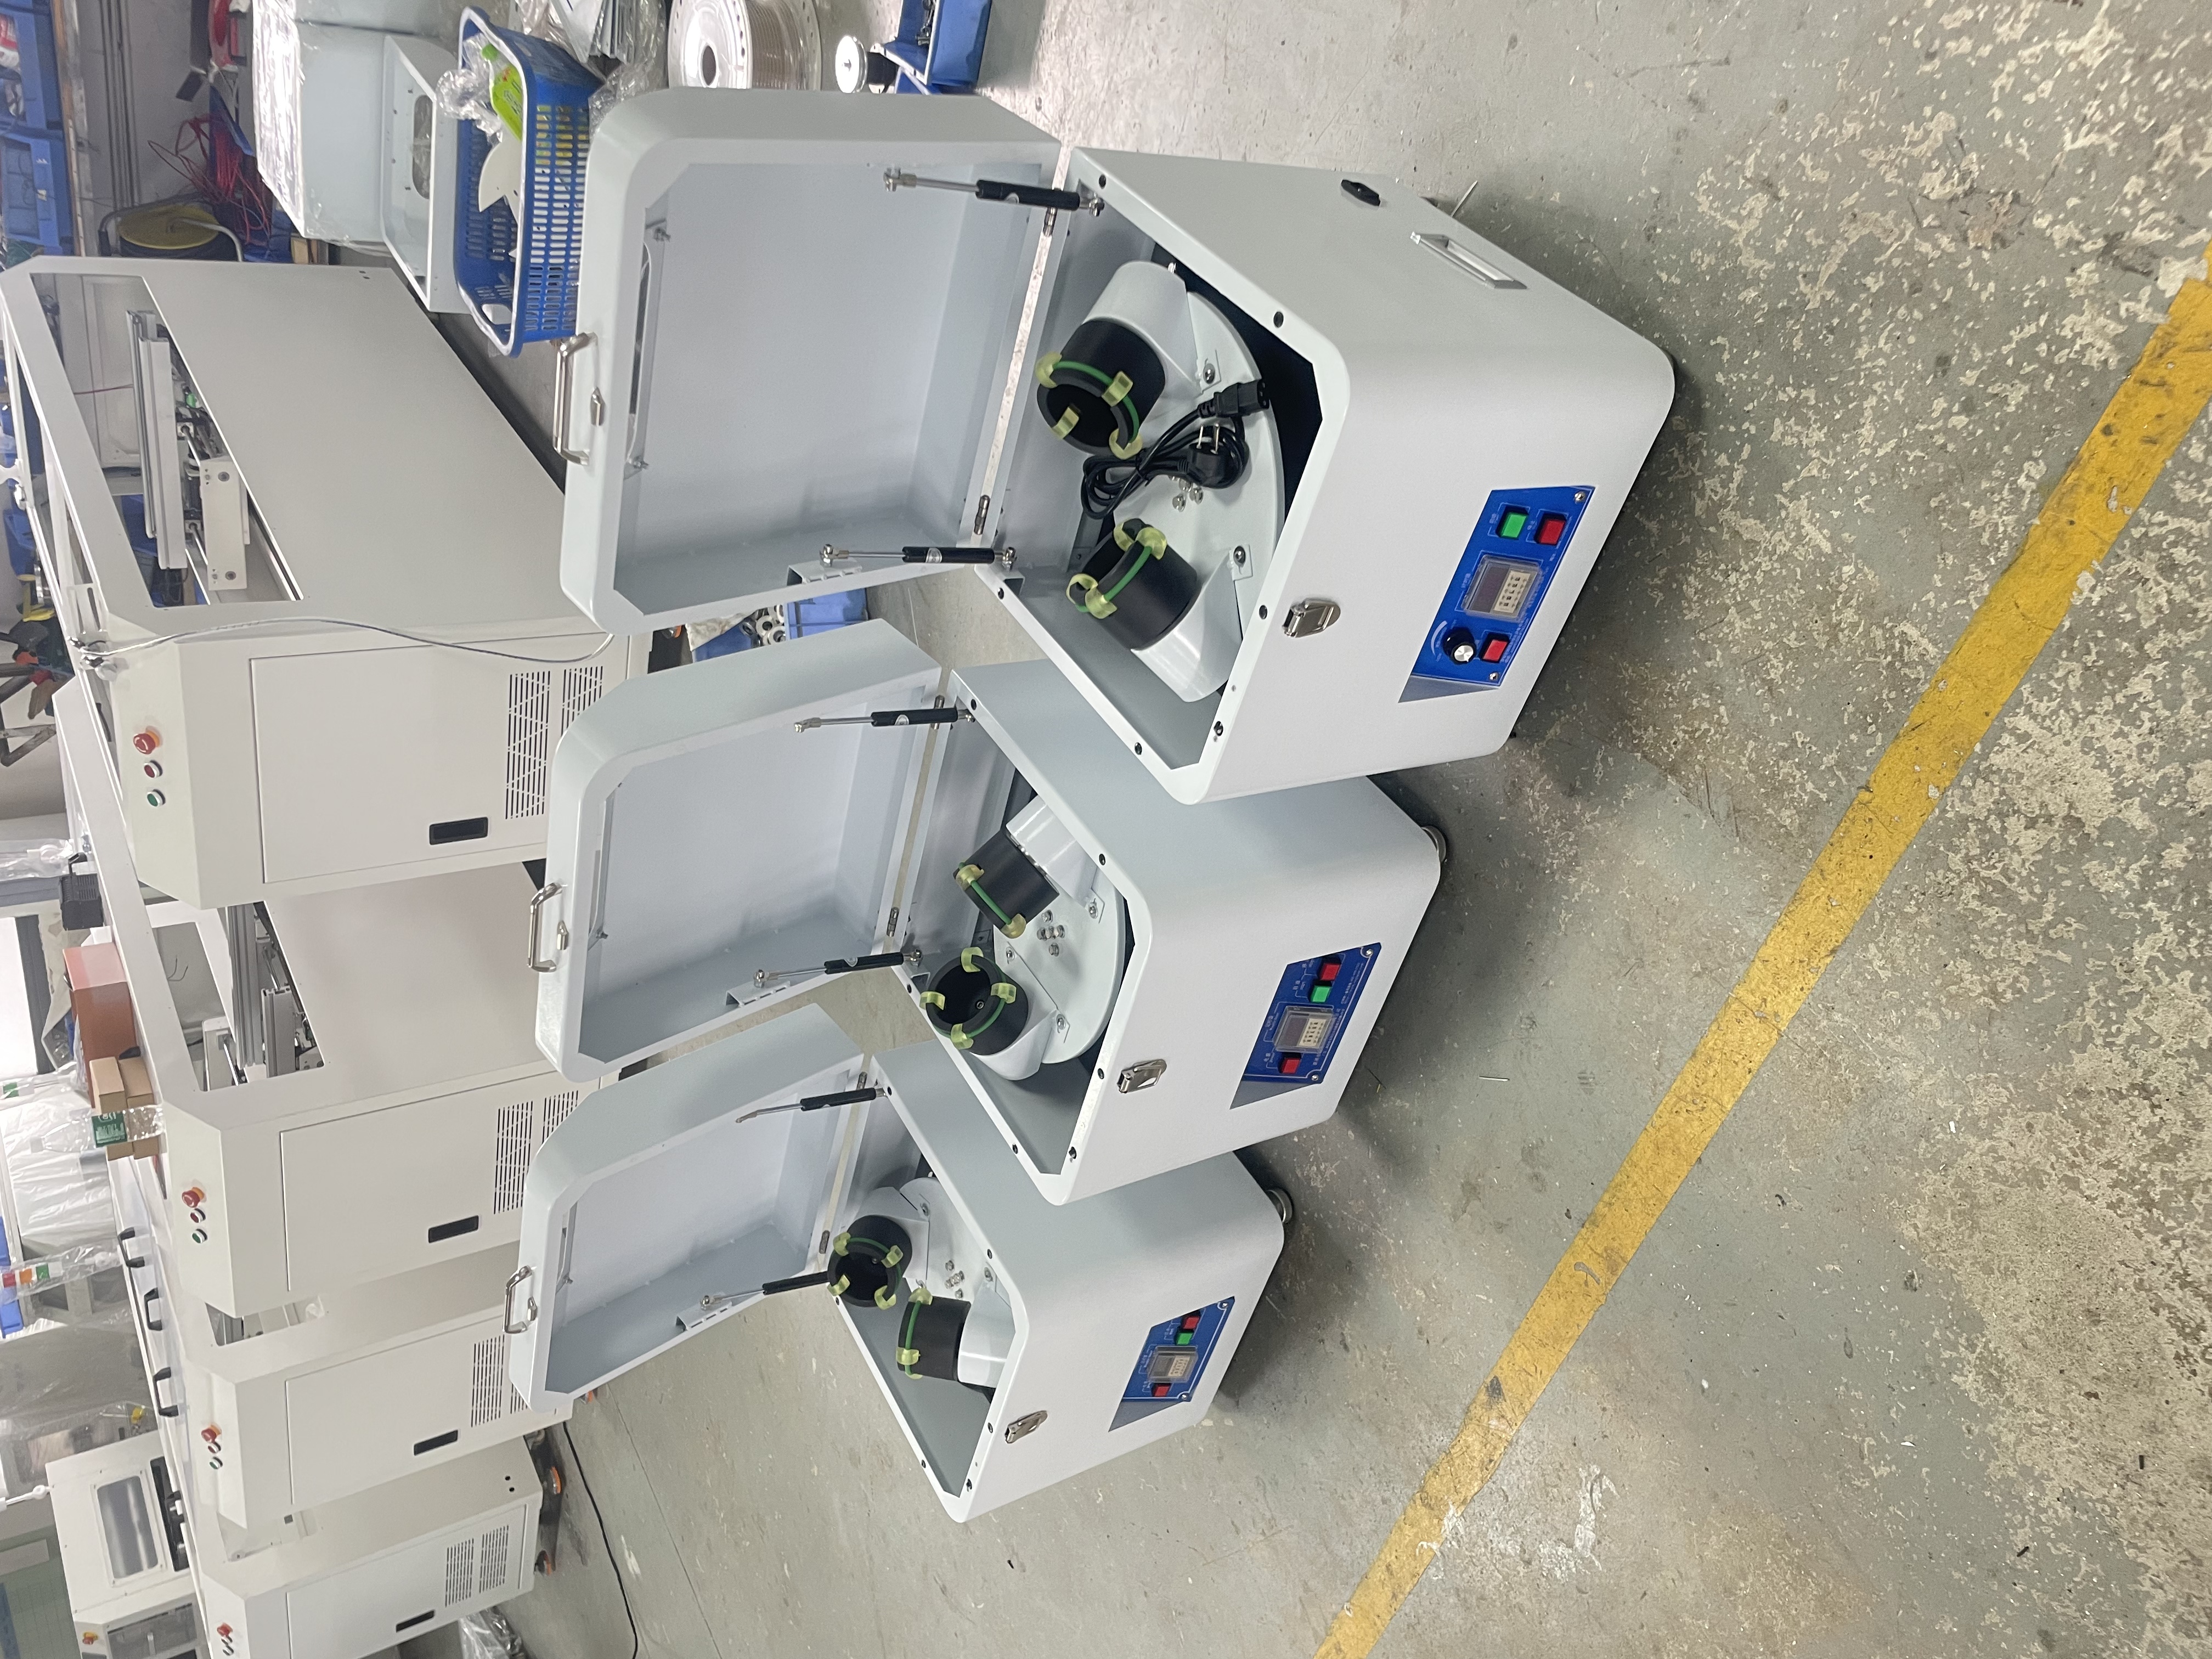
引入全自动锡膏搅拌设备的关键目标,是通过机械受力消除人为扰动,使每罐物料在上线前达到均匀的流动状态。全自动搅拌机构多采用公转与自转相结合的双运动模式,公转产生的离心力使锡膏物料沿容器内壁向上翻卷,自转运动则促使中心物料向外扩散。两者形成的剪切流场能够带动合金颗粒充分对流,从而避免死角残留。
在建立自动化操作规程时,第一阶段是建立物料入料与温度核对清单。未完全回温至车间环境温度的锡膏不得直接装机搅拌,否则强烈的机械摩擦容易导致罐内冷凝水汽混入物料。现场作业人员应使用接触式或红外测温装置记录罐体表面与环境温差,当温差处于工艺受控公差带内时方可解除锁定。
第二阶段是搅拌运动参数的阶梯式设定。针对高粘度微细间距锡膏,初期可以采用中低转速进行预混合,使沉降在罐底的金属粉末均匀分散至整个流体介质中。随后提升至主剪切转速,利用离心力场促使助焊剂包裹合金表面,并在流场翻滚过程中将物料内部夹带的微小游离气泡顺势挤压排出。若工艺需要真空辅助脱泡功能,则需核实真空腔体的密封承压能力与保压时长。
第三阶段是出料后的粘度与流变性能快速点检。搅拌完成后的锡膏需要静置极短时间以消除残余应力,但不可过久放置以防触变回复。产线应配备螺旋旋转粘度计或标准化倾角流动测试板,定期抽检各批次搅拌后的初始粘度值和触变指数。当粘度指标稳定落在产品规格书推荐的窗口区间内时,才能确认该组搅拌参数能够承接批产任务。
产线引入自动化搅拌设备的评估项
企业在规划引入全自动搅拌设备时,需要对现有物料包装与设备兼容度进行系统核算。深圳市琦琦自动化设备有限公司生产高速搅拌机设备,其产品定位服务于工业智能自动化生产中的物料混合搅拌环节。对于设备采购与工程技术团队而言,梳理清晰的现场评估项目,是确保设备能够契合实际生产节拍的关键前提。
首先需要核验的是工装夹具对包装容器规格的自适应能力。不同锡膏供应商采用的罐体直径、高度以及底部卡槽尺寸存在细微差异。如果夹具夹持中心度存在偏差,设备在高速运转时将产生剧烈离心偏载,这不只是会加剧主轴机构磨损,更会导致罐内对流受力失衡。采购方需要向设备供应商核实是否支持依图依样按要求改进设计生产,以便定制对应夹具满足多样化包装需求。
其次要重点评估设备的动力系统稳定性与温度抑制机制。搅拌过程中的能量转换必然伴随局部温升,而锡膏对加工过程的物料温度上限有严格约束。工程人员应核对设备主轴电机的功率冗余、传动轴承等级以及散热风道布局。在持续多批次运转状态下,罐体外壁温升需控制在工艺允许范围内,避免助焊剂活性成分因热积累而提前劣化失效。
之后应关注设备的物料周转与备品支持保障。产线往往面临多机台连续作业与交货期压力,搅拌设备若因易损件磨损导致非计划停机,将直接阻碍印刷产线的物料补给。在此环节,企业可核实供应商是否常年备存原材料、半成品及成品周转在库,以此评估紧急维保响应速度与设备备件供应周期,保障现场生产计划连续平稳推进。
实施方案的工况匹配与现场验收
任何自动化搅拌方案的落地,都依赖于细致的工况匹配与现场验收验证。全自动锡膏搅拌机适用于标准化包装、大批量连续作业以及对焊接气泡率有严苛要求的表面贴装场景。但在极小批量多品种、频繁切换特种物料或微量点胶注射管包装的工况下,常规大容量公自转设备则需要配置专门的小微转换适配器,否则容易造成搅拌死区与物料残留浪费。
在现场验收阶段,首要步骤是开展满载动态平衡与振动测试。技术人员应当在夹具内安装配重罐体,在标称较大运转速度下使用测振仪检测机架主要支撑点的振幅与噪声。若设备运转振动超标,不只是影响零部件机械寿命,还会导致锡膏受到杂乱的高频冲击波干扰,无法形成稳定的对流剪切流动层。
次要步骤是开展不同批次混合均匀度的理化指标比对。验收人员可以从搅拌后锡膏罐的顶部表层、中心区域以及罐底死角分别取样,测量三处的金属含量比率与助焊剂酸值。如果三点取样测得的数据波动小于工艺标准所规定的公差上限,则证明该设备的受力流场能够实现整体宏观与微观的同步混合。
此外,企业还需同步建立操作人员防护与工艺参数固化规范。设备控制系统应具备操作权限分级与参数配方存储功能,防止作业员在生产过程中随意修改预设的转速与时间组合。针对不同型号锡膏,工艺团队需输出对应的物料编码、搅拌时长、公转转速配比以及使用有效期限对应表,确保工艺窗口可追溯可复查。
综合来看,解决锡膏搅拌不均匀问题是一项融合了物料温度管控、机械动力匹配与参数标准化的系统工程。制造企业应根据自身车间的贴装精度要求与日均用料规模,系统梳理搅拌工艺短板。通过细化设备夹具兼容性、温升控制以及备件响应等关键采购指标,产线能够有效建立起稳定可靠的锡膏前道准备工序,为后续印刷与回流焊接筑牢质量基础。

 搜 索
 汽摩及配件
 礼品工艺
 运动、休闲
 土特产

 访问官网

 我要咨询