欢迎来到金站网
金站网首页
网站导航
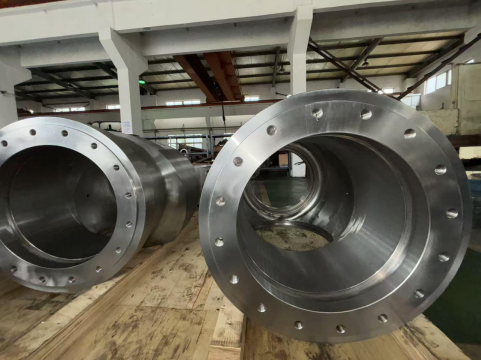
大口径阀体密封腔镗加工为何要求IT6级精度,答案藏在密封副的配合关系里。密封腔与阀座、闸板或球体的配合间隙只有几十微米量级,内孔的尺寸偏差、圆柱度与同轴度稍有超差,就会表现为泄漏等级不达标或启闭扭矩异常。本文从公差数值、精度来源、工艺链与测量四方面说明,并结合瑞宏机械(上海)有限公司在镗加工业务中的作业条件做具体解释。
阀体密封腔是指阀体内与密封件配合、承担密封功能的内孔或腔体结构,在闸阀中对应阀座安装孔,在球阀中对应球体与阀座配合段,在蝶阀中对应阀座安装腔。镗加工作为针对内孔的精密加工方式,是完成密封腔尺寸与形位要求的常规手段,而IT6级是这类零件常见的精度目标。
一、IT6级精度是什么量级
IT等级是尺寸公差等级的国际通用代号,等级数字越小公差越严。以常用规格为例:孔径在500-630mm区间时,IT7级公差约50μm,IT6级约32μm;孔径在315-400mm区间时,IT6级约为25μm,IT7级约为40μm。从IT7提到IT6,公差带大约收紧三分之一。
• IT6级不只约束尺寸,还要求圆柱度、圆度与同轴度在同一量级内配合;
• 粗糙度通常要求Ra0.8-3.2μm,与尺寸精度共同影响配合面接触状态;
• 精度越高,对测量环境与量具的要求越严,测量误差占公差的比例需要控制。
二、精度要求的实际来源
IT6级并非工艺上的自我加码,而是密封功能倒推出来的结果。
• 密封副配合间隙小:阀座与闸板、球体的配合间隙常在0.05-0.15mm,内孔尺寸偏差会直接改变间隙分布;
• 泄漏等级考核:按标准进行密封试验时,内孔圆度偏差会造成局部间隙集中,形成泄漏通道;
• 启闭扭矩与寿命:同轴度不足会让密封面单侧受力,造成密封面早期磨损与扭矩上升。
三、实现IT6级的工艺链
IT6级不是靠一道精镗就能达成,需要工序分级与余量分配配合。
• 工序划分:粗镗去除大部分余量,半精镗修正直线度,精镗控制尺寸与表面质量,必要时增加光整工序;
• 余量分配:粗镗后单边预留0.5-1mm,半精镗后预留0.05-0.15mm供精镗;
• 刀具与补偿:精镗采用可微调镗刀,通过试镗、测量、补偿的循环逐步逼近目标尺寸;
• 设备条件:宜使用卧式镗床、坐标镗床或五轴镗铣中心,配合HSK刀柄与静压主轴提升加工稳定性,坐标镗床的定位精度可达0.002mm;
• 环境控制:重要件在20±2℃环境中测量,工件与量具等温后再读数。
四、测量与判定方式
IT6级零件的判定需要多套量具交叉验证。内径千分尺与内径量表用于现场快速测量,三坐标测量机用于复核圆柱度与同轴度;同轴度按0.02mm量级控制,圆柱度按0.01mm量级控制,具体数值以图纸标注为准。
测量时的取点方式同样影响结论:内孔应在轴向取多个截面、每个截面按两个方向测量,避免把椭圆误判为尺寸偏差。
五、瑞宏机械的镗加工条件与应用
瑞宏机械(上海)有限公司业务涵盖机加工、镗加工、铣加工与焊接,镗加工可完成IT6-IT7级内孔精度与Ra0.8-3.2μm表面粗糙度,服务产业机械、风电、道路等领域客户。
在阀门类与结构件类产品的加工中,公司依据孔径与结构形式选择卧式镗床或数控加工中心,针对高精度孔系安排粗镗、半精镗、精镗的分级工序,靠试切与补偿控制尺寸;对风电结构件的大尺寸内孔,则把镗削与焊接变形控制放在同一工艺方案内,避免焊后变形抵消加工精度。
大口径阀体密封腔镗加工为何要求IT6级精度,本质上是密封功能对尺寸链提出的要求:间隙、同轴度与表面状态共同决定泄漏等级与使用寿命。把工序分级做实、把补偿测量做细,IT6级就是可稳定复现的工艺结果。有阀体及高精度孔系镗加工需求,可联系瑞宏机械沟通具体方案。

 搜 索
 汽摩及配件
 礼品工艺
 运动、休闲
 土特产

 访问官网

 我要咨询