脉冲式真空渗碳:脉冲次数、渗碳压力、保温时间对渗层影响
来源:
发布时间:2026-10-30
一、脉冲次数:影响气氛交换效率,改善复杂工件渗层均匀性
脉冲渗碳的逻辑,就是依靠多次脉冲循环,让富碳气氛充分进入工件盲孔、夹缝、叠装遮挡区域,同时排出炉内滞留的反应尾气。
脉冲次数偏少:气氛置换不充分,工件遮蔽区域碳源供给不足,容易出现表层碳浓度偏低、同批次工件渗层深浅差偏大,零件不同位置硬度梯度不一致,后续服役过程易出现局部早期磨损。
脉冲次数过多:单次循环的渗碳增量有限,整体生产周期拉长,能耗上升;长时间高温状态下,晶粒存在粗化风险,反而冲击工件韧性指标。
工艺调试思路:结构简单、外露型零件,可选用较少脉冲次数,兼顾效率与成本;带有深孔、凹槽、紧密装料的零部件,适度增加脉冲次数,保障死角位置渗碳充分。脉冲次数不是越高越好,需要结合单次渗碳供气时长、装炉排布方式做匹配验证。
二、渗碳压力:调控碳势传递速率,把控表层碳浓度
渗碳压力是脉冲周期内供气阶段的炉内压力,直接影响渗碳介质分子扩散速度与工件表面吸附效率。
压力偏低:碳介质分子浓度不足,碳原子向基体渗入速率慢,同等周期下渗层增长缓慢,生产节拍拉长;如果压力过低,还容易出现表面碳浓度不足,有效硬化层达不到图纸指标。
压力偏高:碳供给速度加快,渗层推进变快,但容易造成工件表面碳富集,形成网状、块状碳化物;碳化物超标会增加脆性,在交变载荷工况下易萌生裂纹,降低零部件疲劳寿命;同时高压环境下,尾气排出难度提升,裂解副产物容易附着工件表面,影响表面外观质量。
工艺调试思路:常规合金钢零件选用中等压力区间,平稳控制碳渗入速率;对碳化物控制严格、要求平缓硬度梯度的产品,采用较低渗碳压力,放缓供碳节奏;大截面、要求快速渗层增长的工件,可在验证金相组织前提下适度提高压力。
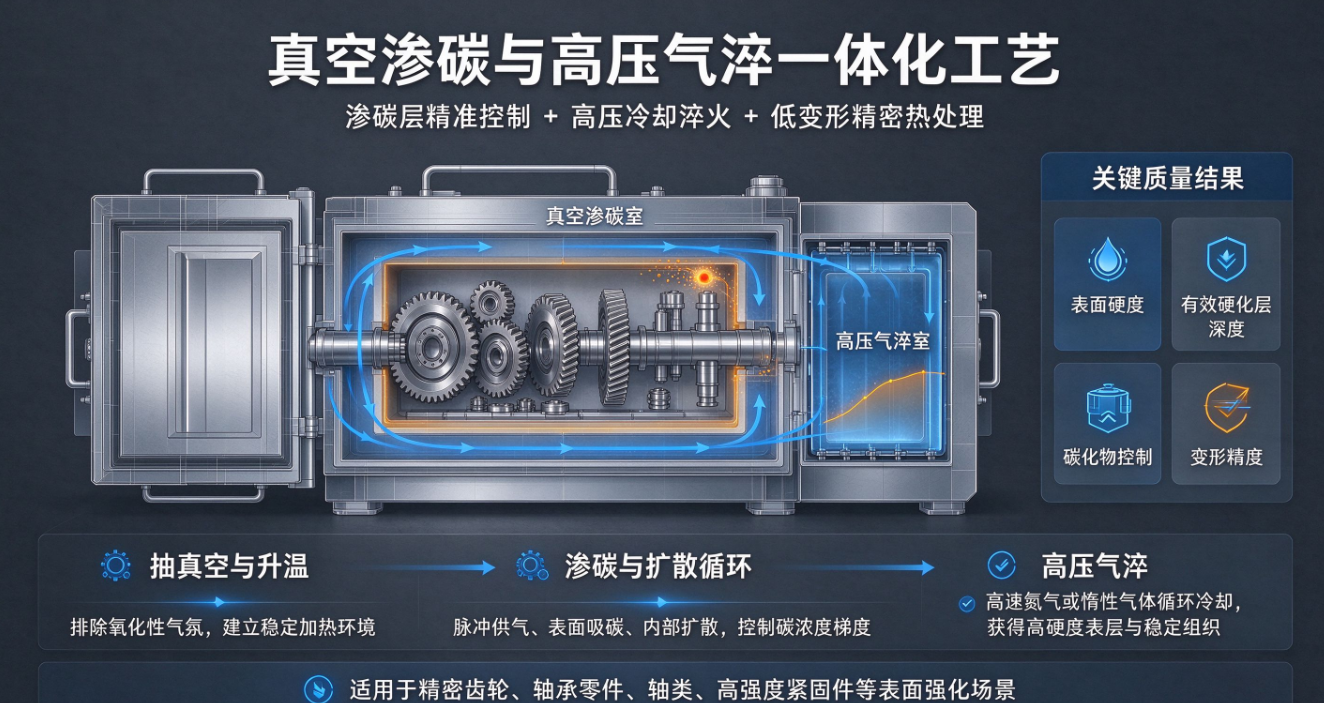
三、保温时间:决定碳原子扩散深度,匹配渗层目标要求
脉冲渗碳分为多个渗碳 + 扩散循环,每一轮循环内的渗碳保温、扩散保温时长,共同构成整体保温时间,是控制有效渗层深度的要素。
保温时间不足:碳原子停留在工件浅表层,扩散不充分,硬化层浅、硬度梯度陡峭,表层和心部性能过渡突兀,冲击载荷下容易发生表层剥落。
保温时间过长:渗层深度超出技术要求,生产成本、能耗上升;长时间高温保温,晶粒长大倾向明显,心部韧性下降;部分钢材还会出现残余奥氏体含量偏高,后续回火、冷处理工序管控难度增加。
工艺调试思路:以图纸规定有效硬化层深度为基准,先确定基础总保温时长;在多脉冲循环中,合理分配渗碳段与扩散段时长,扩散段保温可以让表层多余碳向内部均匀扩散,优化碳浓度梯度,减少不良碳化物。
四、参数协同控制思路
脉冲次数、渗碳压力、保温时间三者相互耦合,不能单独调整某一项参数。
举例:增加脉冲次数的同时,如果渗碳压力设置过高,依旧会产生表层碳富集问题;延长保温时间,但脉冲次数不足,复杂孔腔部位依然存在渗层偏浅缺陷。
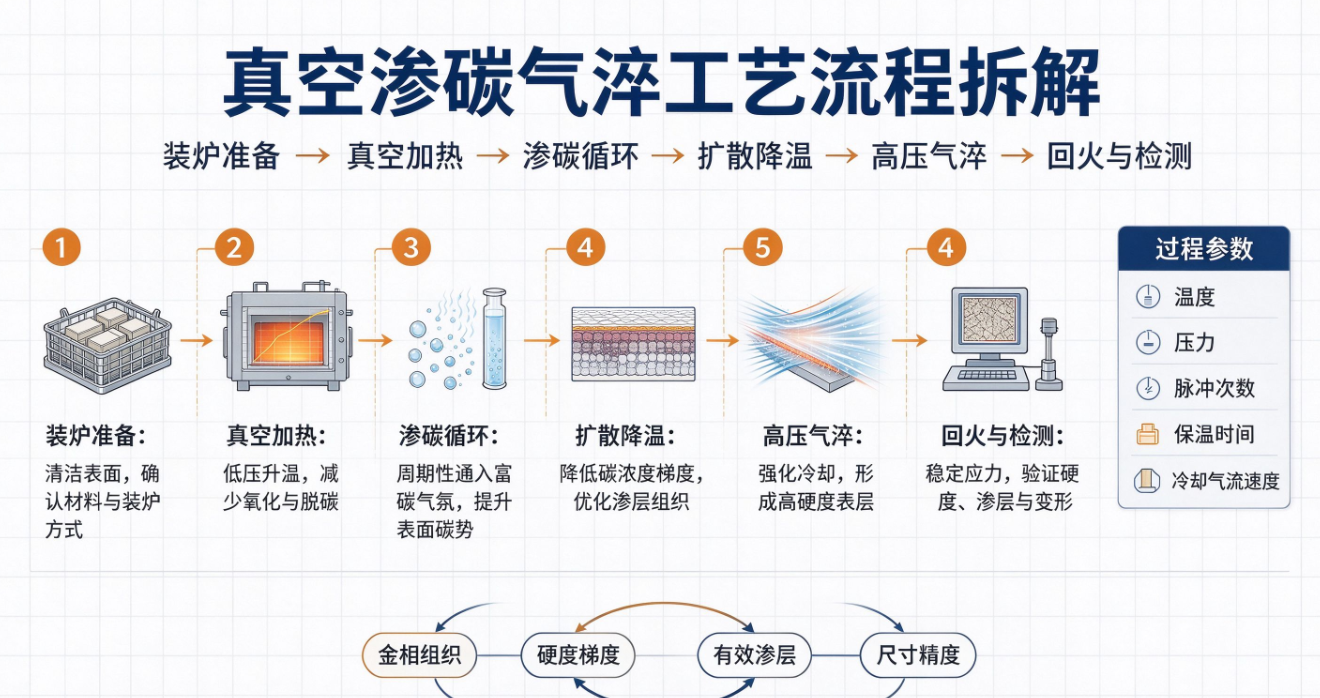
稳定的工艺方案,需要按照目标渗层深度、材料牌号、零件结构、装炉方式,设计正交试验进行小批量试产,检测金相组织、有效硬化层、表面硬度、硬度梯度、变形量,建立适合本产品线的工艺窗口,形成标准化作业参数。
五、应用价值总结
脉冲式真空渗碳依托周期性气氛切换优势,弥补传统渗碳在复杂结构件上的短板。脉冲次数负责气氛置换均匀性,渗碳压力调控供碳速率与表面碳含量,保温时间主导碳原子扩散深度与组织状态。通过三者协同优化,能够稳定控制渗层深度、碳化物等级、硬度梯度、工件变形,满足汽车传动部件、液压元件、精密齿轮、紧固件等零部件的热处理需求。
在实际量产中,持续做好工艺记录、批次金相抽检,动态优化参数组合,是长期保障渗层质量一致性、降低不良率、提升生产效益的关键。


 搜 索
 汽摩及配件
 礼品工艺
 运动、休闲
 土特产

 访问官网

 我要咨询