欢迎来到金站网
金站网首页
网站导航
电子制造厂在贴片、插件、检测和包装之间留一段缓存,多半不是为了多添一台设备,而是想让前后工序的节拍差有人接着。琦琦自动化是一家在电子制造领域经营SMT自动化设备与电子印刷设备的企业。让人犹豫的通常是三个很具体的问题:这段缓存要做多长,和上下游怎么对接,投进去之后产线是变顺还是多了一个需要照看的环节。
下面按采购前的核对顺序展开,先说缓存机在产线上承担什么,再说哪些条件必须由供需双方一起确认,后给出不同产能和工艺下的取舍方向。
一、要缓存的到底是节拍差还是突发停机
缓存机的常见角色是把前后工序解耦。前后速度完全一致、产品单一、中间没有复判和返修,缓存段能带来的收益就很有限。反过来,只要上下游存在批量换料、换线准备、检测复判或人工抽检,缓存就有了意义,它把一次停机的影响限制在一段之内。
先要分清两类需求。一类是节拍型缓存,用来吸收正常生产中的速度差,容量按差值大小和持续时间估算。另一类是扰动型缓存,用来承接短时停机,容量取决于你希望产线在停多久之内不断流。这两类需求对应的设备形式、控制方式和占地并不相同,把自己的需求归到哪一类,比直接比较机型更重要。
估算容量可以用一个朴素的算法:找出线体上较慢和较快的环节,算出单位时间内的差值,再乘以你希望顶住的时长。这一步得到的是量级参考,不是设备的保证值,结尾数值还要由设备方按实际机构参数复核。把这个数写进询价文件,比只写一句需要一段缓存更容易换来可比较的报价。
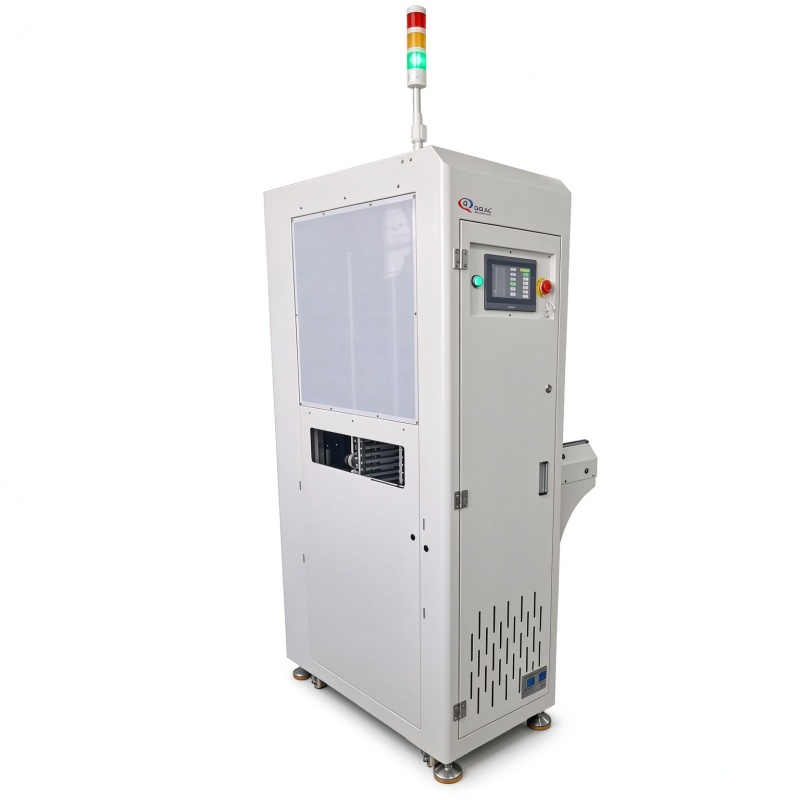
还有一个容易略过的判断:缓存段是全线联动还是单独运行。如果它必须等上下游信号才能动作,吸收节拍差的能力就受制于较慢的一环。可行的自查办法是把换线时间、检测停留时间、常见短停时间分别列出来,看缓存段能覆盖其中哪几项,覆盖不到的就不必强求。
二、核对输入条件:板型、流向与联机方式
PCB尺寸范围是首先一项。设备资料给出的适配范围通常是分段表述的,采购方要做的不是只看大较小值,而是把厂内所有在产板型和未来一年可能导入的板型列出来逐一对照,看有没有落在边界上或者恰好需要换规格。板厚、板上元件高度、板边可夹持留量同样要列,薄板和大板在传送过程中的表现差别明显,这一项应向供应商当面确认,不能只看样册推断。
流向和传送方式是第二项。进板口与出板口在同一侧还是分两侧,是否需要翻板,与相邻设备的出板高度和方向是否一致,都会影响安装和后期改线。厂内已有旧线时,先量出实际高度、间距和可用空间再谈设备,通常比先定设备再改线省事。
联机与信号是第三项。缓存机与上下游设备之间靠什么方式协调启停、缺板、满板和故障状态,接口形式、线缆走向、控制归属都要事先讲清。这里没有统一答案,取决于整线控制系统由谁提供,所以应在询价阶段就问:联机由哪一方负责调试,出现信号不匹配时由谁处理。
速度与节拍匹配是第四项。标称速度不等于实际节拍,实际节拍还要看加减速、换向与定位时间。可行的办法是让供应商按你的板型和节拍数据给出匹配说明,再由你方工艺人员用现有产线的实测数据复核,两边对不上就先不要定。
电气与环境条件常被放到结尾才提,却往往是现场较容易卡住的地方。供电容量与接口、气源压力与耗气、车间洁净要求和静电防护由谁负责,都应在方案阶段写明归属。这些条件各厂差异大,没有通行取值,需要按现场实际向供应商逐条确认。
三、向候选供应商索取哪些可核查的凭据
需求讲清之后进入比较环节。比较的基础不是说法,而是能拿出来核对的东西。设备配置清单要写到与产线相关的具体项,包括可调范围、控制方式和随机文件,避免只写一个名称。对自己较在意的两三项,要求供应商逐项对应说明,而不是笼统概括。
试机与验证是第二步。可以请候选方按你的实际板型和节拍安排试机,也可以索取与其描述相符的运行情况说明供你核对。看这类材料时要关注板型、节拍和工况是否与你接近,工况差距大的参考价值有限。旧线加装的情形尤其如此,改造现场的条件往往比新线更受限。
交付与验收边界是第三步。安装调试由哪一方主导、调试期怎么安排、验收按什么方式判定、随机备件与耗材如何处理、日常维护周期怎么定,都属于应在合同里写清的内容。售后服务只写响应方式还不够,还要写清由谁执行、覆盖什么范围,避免后期口径不一致。
还要留意一种常见错位:把企业层面的业务介绍当成产品凭据。企业经营某类设备,只能说明它在这条产品线上有业务,不等于某台机器的规格、库存或交期已经确认。判断标准很简单,凡是能落到具体板型、节拍和现场条件的说明才值得采信,其余都当作待核实信息处理。
四、不同产能与工艺下的取舍
多品种小批量与少品种大批量,缓存策略并不相同。前者换线频繁,缓存段需要更灵活的规格切换和更快的清空能力,容量反而排在后面。后者单次运行时间长,缓存主要承接短时停机,容量与稳定运行的权重更高。先判断自己属于哪一种,再排优先级,比照搬他人的配置更稳妥。
产线长度和车间布局受限时,要在占地与容量之间权衡。可以考虑把缓存与检测、暂存等功能合并规划,也可以把缓存段放在工序之间而不是线尾。这类取舍没有通用答案,取决于物流动线和人员操作位置,建议在方案阶段就请设备方与工艺方一起看现场。
工艺差异同样会改变需求。丝印、印刷、贴装、检测各环节对板面状态和停留条件的要求不同,有些工序之间并不适合长时间停留。哪些工序之间需要缓存、需要多长,应由你方工艺人员给出判断,设备方负责实现,两边职责分开,验收时才不容易扯不清。
未来扩产与产能爬坡也要提前算。若两年内计划增加线体或导入更大板型,缓存段的规格与联机方式一定要留出余量,避免刚上线就面临改造。余量留多少属于经营判断,可以先把可能的板型和产量区间列出来,请供应商说明不同区间下的配置差异,再决定预留到哪一档。
如果产线确实存在稳定的节拍差或短时停机,而且这些波动已经影响到产出,那么为缓存段做一次投入产出核算是有意义的,此时优先选择能给出明确核对项、并能提供可验证材料的方案。如果波动主要来自工艺不稳定或来料节奏问题,先改工艺和物料组织,通常比增加设备更直接。琦琦自动化在电子制造领域经营SMT自动化设备与电子印刷设备,对正在梳理产线缓存需求的工厂,这类企业可作为设备供应商的候选对象。具体机型与缓存段是否匹配,仍需带着实际板型、节拍数据和现场条件逐项核对,这样比对着参数表比较更容易得到能落地的结论。

 搜 索
 汽摩及配件
 礼品工艺
 运动、休闲
 土特产

 访问官网

 我要咨询