欢迎来到金站网
金站网首页
网站导航
压辊是生物质颗粒机的关键易损件,它的使用寿命,主要由原料磨损属性、辊皮材质两大因素决定,也是颗粒厂控制耗材成本、减少停机的关键。很多老板只看价格,忽略物料匹配,后来频繁换辊,反而拉高生产成本。
从原料来看,磨损强度差异非常明显。干净的松木、杉木等软木屑,含硅少、杂质低,属于低磨损原料,工况稳定时压辊磨损更慢。玉米秸秆、小麦秸秆、稻壳、花生壳含大量硅质,收割、堆放过程容易混入泥沙,磨粒磨损很强,是公认的费辊原料;竹粉、棕榈壳、椰子壳硅含量更高,挤压压力大,对压辊的耐磨等级要求比较高,属于高磨损物料。同样一款压辊,打洁净木屑可能用到上千小时,打稻壳、竹粉往往三四百小时就磨平齿纹。原料水分也要控制在 14%–18%,水分过高容易打滑闷机,长期高温会加速辊面疲劳剥落;砂石、铁钉等硬物必须提前除杂,一次进铁就可能直接打坏压辊。
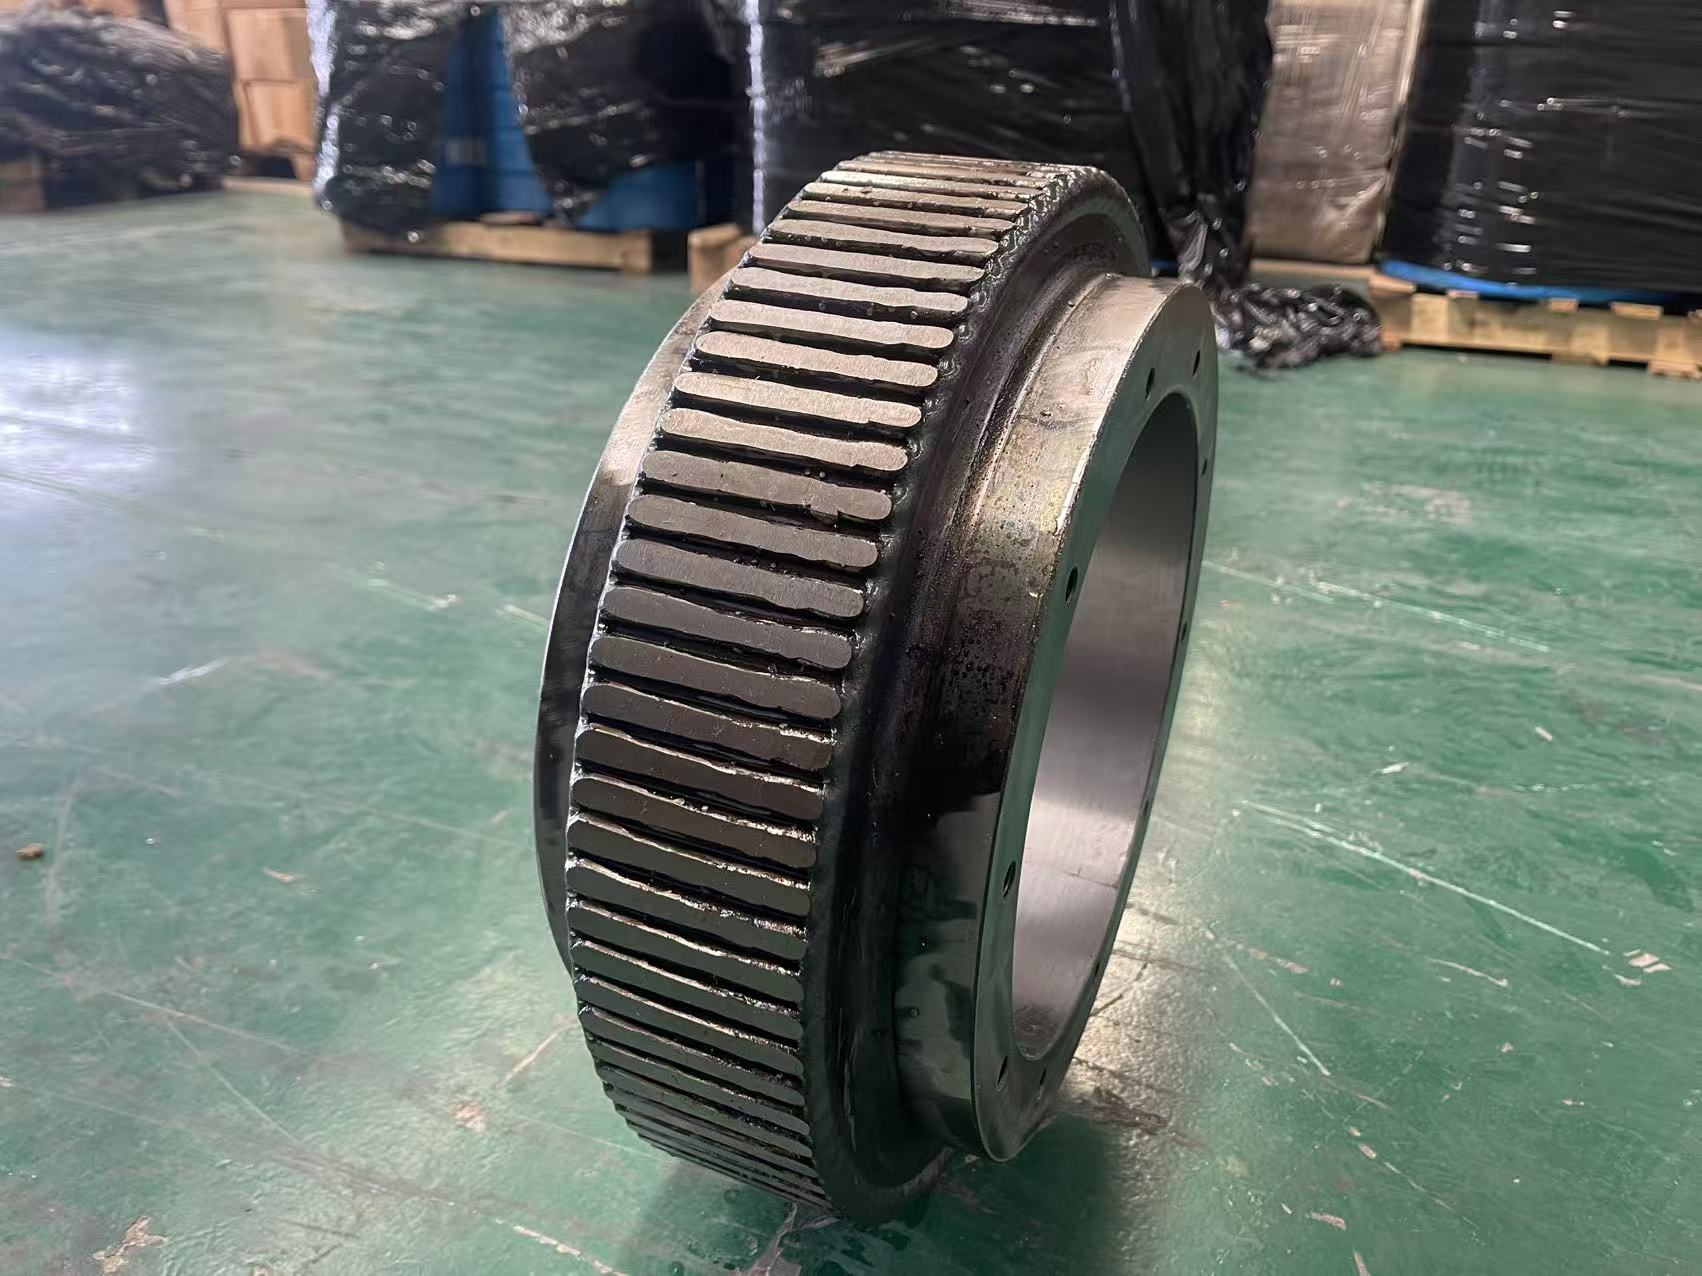
市面上主流压辊材质分几档,寿命和成本依次拉开差距。65 锰钢压辊性价比比较高,硬度适中、韧性好,不容易崩裂,适合木屑、玉米秸秆这类常规原料,正常寿命大多在 400–800 小时,是中小型颗粒厂更常用的款式。高铬合金压辊经过热处理,硬度更高,耐磨能力明显优于锰钢,适配秸秆、花生壳等偏磨的原料,稳定寿命可达 800–1500 小时,兼顾耐磨和抗冲击,综合适配性很强。碳化钨喷涂 / 堆焊压辊属于好品质款,硬度较高,专门针对竹粉、棕榈壳、稻壳等高硅强磨损原料,保养到位、杂质控制好的前提下,寿命能够达到 1500–2500 小时;缺点是韧性偏弱,怕硬物冲击,一旦进铁容易出现涂层崩落,采购成本也更高。
想要压辊寿命比较大化,不能只盯着材质,配套管理同样重要。压辊间隙要配合原料调整,间隙过大打滑、过小刮模,都会加速磨损;定期加注润滑脂,防止轴承高温抱死烧辊;环模和压辊尽量配套选用同档次耐磨材质,避免一快一慢磨损失衡。同时不要长期超负荷生产、堵模后强行启动。
干净木屑优先选 65 锰钢;秸秆、花生壳优先高铬合金;长期稳定生产竹粉、棕榈壳等高硅料,预算充足直接上碳化钨压辊。选对材质、管好原料杂质和水分,压辊寿命可以提升一倍以上,长期下来耗材成本差距非常可观。

 搜 索
 汽摩及配件
 礼品工艺
 运动、休闲
 土特产

 访问官网

 我要咨询