欢迎来到金站网
金站网首页
网站导航
很多刚接触铝型材表面处理的人会以为,型材光亮平整的表面是"磨"出来的。其实大错特错——它是被"腐蚀"出来的。铝型材挤压成型后,表面带着一层天然氧化膜、挤压油污和模具纹路,必须放进碱液里"咬"掉一层,才能得到均匀哑光的基底,后面的阳极氧化、电泳、喷涂才能附着得好。
而碱蚀这道工序里,很容易被忽略、却很要命的变量,就是温度。温度不稳,要么蚀不透(表面花斑),要么蚀过头(过腐蚀、尺寸超差)。维持稳定槽温,靠的就是蒸汽。所以说铝型材厂要稳定、可控的碱蚀效果,背后一定要有一套靠谱的蒸汽供热。
碱蚀(也叫碱洗、碱腐蚀)是把铝型材浸入氢氧化钠(NaOH)溶液,让表面金属铝与碱发生反应,溶解掉氧化膜和表层金属,形成均匀砂面的过程。
l 碱液主成分:氢氧化钠 NaOH,游离碱浓度通常控制在 40–80 g/L
l 辅助添加剂:缓蚀剂(减少过头腐蚀)、络合剂(控制铝离子)、消泡剂
l 典型工艺温度:50–80℃(常规碱蚀 50–60℃,高温砂面碱蚀可达 70–80℃)
l 反应式:2Al + 2NaOH + 2H₂O → 2NaAlO₂ + 3H₂↑
反应本身放热,但连续生产时,铝材带走的冷量、槽体散热、槽液溢流都在持续"偷走"热量,所以必须靠外部热源持续补热,把槽温稳稳顶在工艺窗口内。
把蒸汽热量送进碱液,工程上有两种做法,差异巨大:
表 1 蒸汽加热碱液的两种方式对比
| 对比项 | 直接加热(蒸汽直吹) | 间接加热(盘管/换热器) |
| 方式 | 蒸汽管直接插入碱液 | 蒸汽走盘管,碱液在槽中 |
| 是否稀释碱液 | 会,冷凝水冲淡浓度 | 不会 |
| 是否污染碱液 | 蒸汽杂质可能带入 | 不接触,无污染 |
| 温度均匀性 | 一般 | 好,可配循环 |
| 控制精度 | 低 | 高(阀+仪表闭环) |
| 适用场景 | 辅助槽、要求不高的环节 | 碱蚀主槽、品质线 |
碱蚀主槽默认选间接加热——蒸汽发生器产出的饱和蒸汽进入槽内的 316L不锈钢或钛材盘管,在碱液里放热后变成冷凝水回收,碱液丝毫不被稀释、不被污染,温度还均匀可控。
碱蚀槽只需要饱和蒸汽,压力 0.3–0.8 MPa(对应饱和温度约 135–170℃)就足够把槽液加热到 60–80℃。不需要高温高压锅炉。
蒸汽耗量由两部分决定:
l 升温负荷:把整槽碱液从室温提到工艺温度所需热量 ÷ 计划升温时间
l 保温负荷:槽体散热 + 连续生产带走的热量
粗略估算:蒸汽耗量 ≈ (槽体水当量 × 温升)÷ 升温时间 + 保温散热补偿。其中"槽体水当量" ≈ 碱液体积(L)× 1 kg/L × 比热 4.2 kJ/(kg·℃)。实际选型还要结合生产节拍、槽体保温情况,留 15–30% 余量。
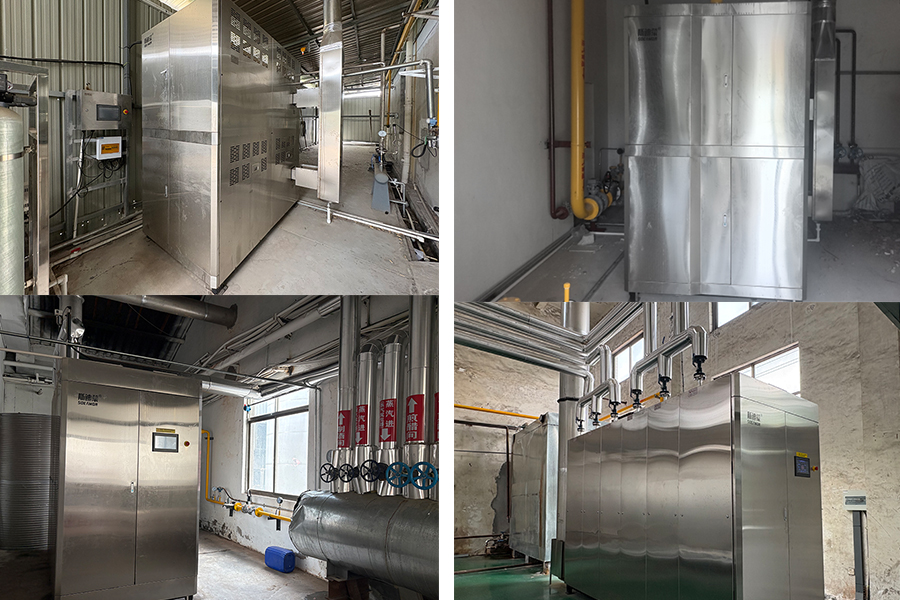
(斯迪蒙蒸汽发生器-案例)
传统做法是上一台燃煤或燃气大锅炉,但铝型材厂往往是单条或多条氧化线配汽,存在几个现实痛点:
l 锅炉办证、年检、专人值守,合规和人力成本高
l 大锅炉启停慢,不能"随用随开",低负荷时能耗浪费明显
l 产能波动时,供汽量调节不灵活
相比之下,小容积燃气蒸汽发生器更对铝型材厂的胃口:
l 免办锅炉证:在监管容积/压力线以下的小容积发生器,通常不需按特种设备锅炉管理(以当地法规为准)
l 即开即用:极速产蒸汽无需预热,按需启停
l 按需供汽:生产线开几条,发生器开几台,杜绝"大马拉小车"
l 自动化:一键启停、压力/水位/安全连锁全自动,无需专人值守
l 节能:高热效率 +低氮环保,运行成本更优
像泰州斯迪蒙这类专注燃气蒸汽发生器的厂家,产品就主打"免证、全自动、按需供汽、节能"——正好匹配铝型材表面处理线"多线并联、负荷波动"的用汽特征。
给铝型材客户做方案,别一上来就报型号,先把这四个说清楚:
1. 槽体多大:长×宽×深,直接决定碱液水当量和升温负荷
2. 几条线:单线还是多线并联,决定是配一台大还是多台小
3. 目标槽温:常规 50–60℃ 还是高温砂面 70–80℃,影响换热温差和盘管面积
4. 现有热源:原来用锅炉/电加热/还是外购蒸汽?痛点往往就是方案的切入点
把这四个答上来,蒸汽发生器的型号、台数、盘管配置就基本能定了。
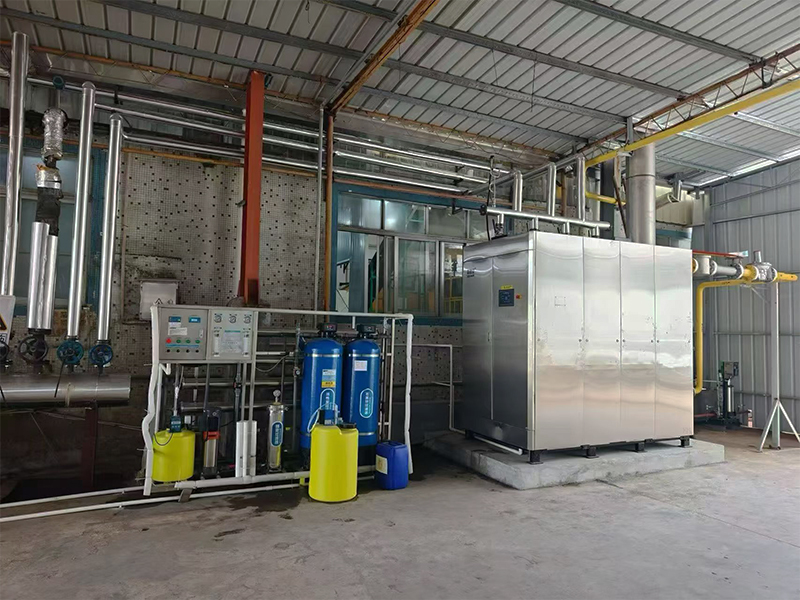
(斯迪蒙蒸汽发生器-案例)
Q1:碱蚀槽一般控制多少度?
常规碱蚀 50–60℃,追求均匀砂面效果的高温碱蚀可达 70–80℃。温度过低反应慢且不均,过高易过腐蚀。
Q2:加热碱液需要多大蒸汽压力?
只需饱和蒸汽,0.3–0.8 MPa 足够(对应 135–170℃),远高于碱蚀所需的 60–80℃槽温,留有充足换热温差。
Q3:直接加热和间接加热哪个好?
碱蚀主槽优先间接加热。直接加热会稀释、污染碱液且难控温;间接加热不接触、不稀释、温度均匀可控,是品质线的标准做法。
铝型材碱蚀,看着是"泡碱水",背后是温度、浓度、时间的精密平衡,而蒸汽就是这套平衡的"热量引擎"。选对加热方式(间接加热)、选对蒸汽设备(按需供汽的免检燃气蒸汽发生器),槽温稳了,产品良率和能耗账自然就漂亮了。
本文由专注燃气蒸汽发生器的泰州斯迪蒙整理发布,供铝型材行业同仁参考。如需针对您的槽体尺寸与产线做蒸汽选型测算,欢迎联系获取方案。

 搜 索
 汽摩及配件
 礼品工艺
 运动、休闲
 土特产

 访问官网

 我要咨询