欢迎来到金站网
金站网首页
网站导航
方案设计阶段,技术团队依据客户生产品类与用水标准,选定对应的监测点位与仪表配置。常规配置包括:原水端设置浊度仪与余氯仪,监测进水水质变化;预处理段设置压差变送器与余氯监测,判断滤料吸附状态;反渗透段设置电导率仪、压力变送器与流量计,监测脱盐效果与膜元件运行状态;后处理段设置pH计与电导率仪,确保成品水指标稳定。将电导率、余氯、pH等监测单元合理融入预处理、反渗透等工艺段,让操作人员可以直观掌握各环节水质变化,及时捕捉膜组件、滤料等部件的运行变化。仪表选型还需考虑食品车间的特殊环境——潮湿、多清洗喷淋、存在酸碱清洁剂雾气等,因此仪表防护等级需满足现场要求,接液材质需与水体兼容。
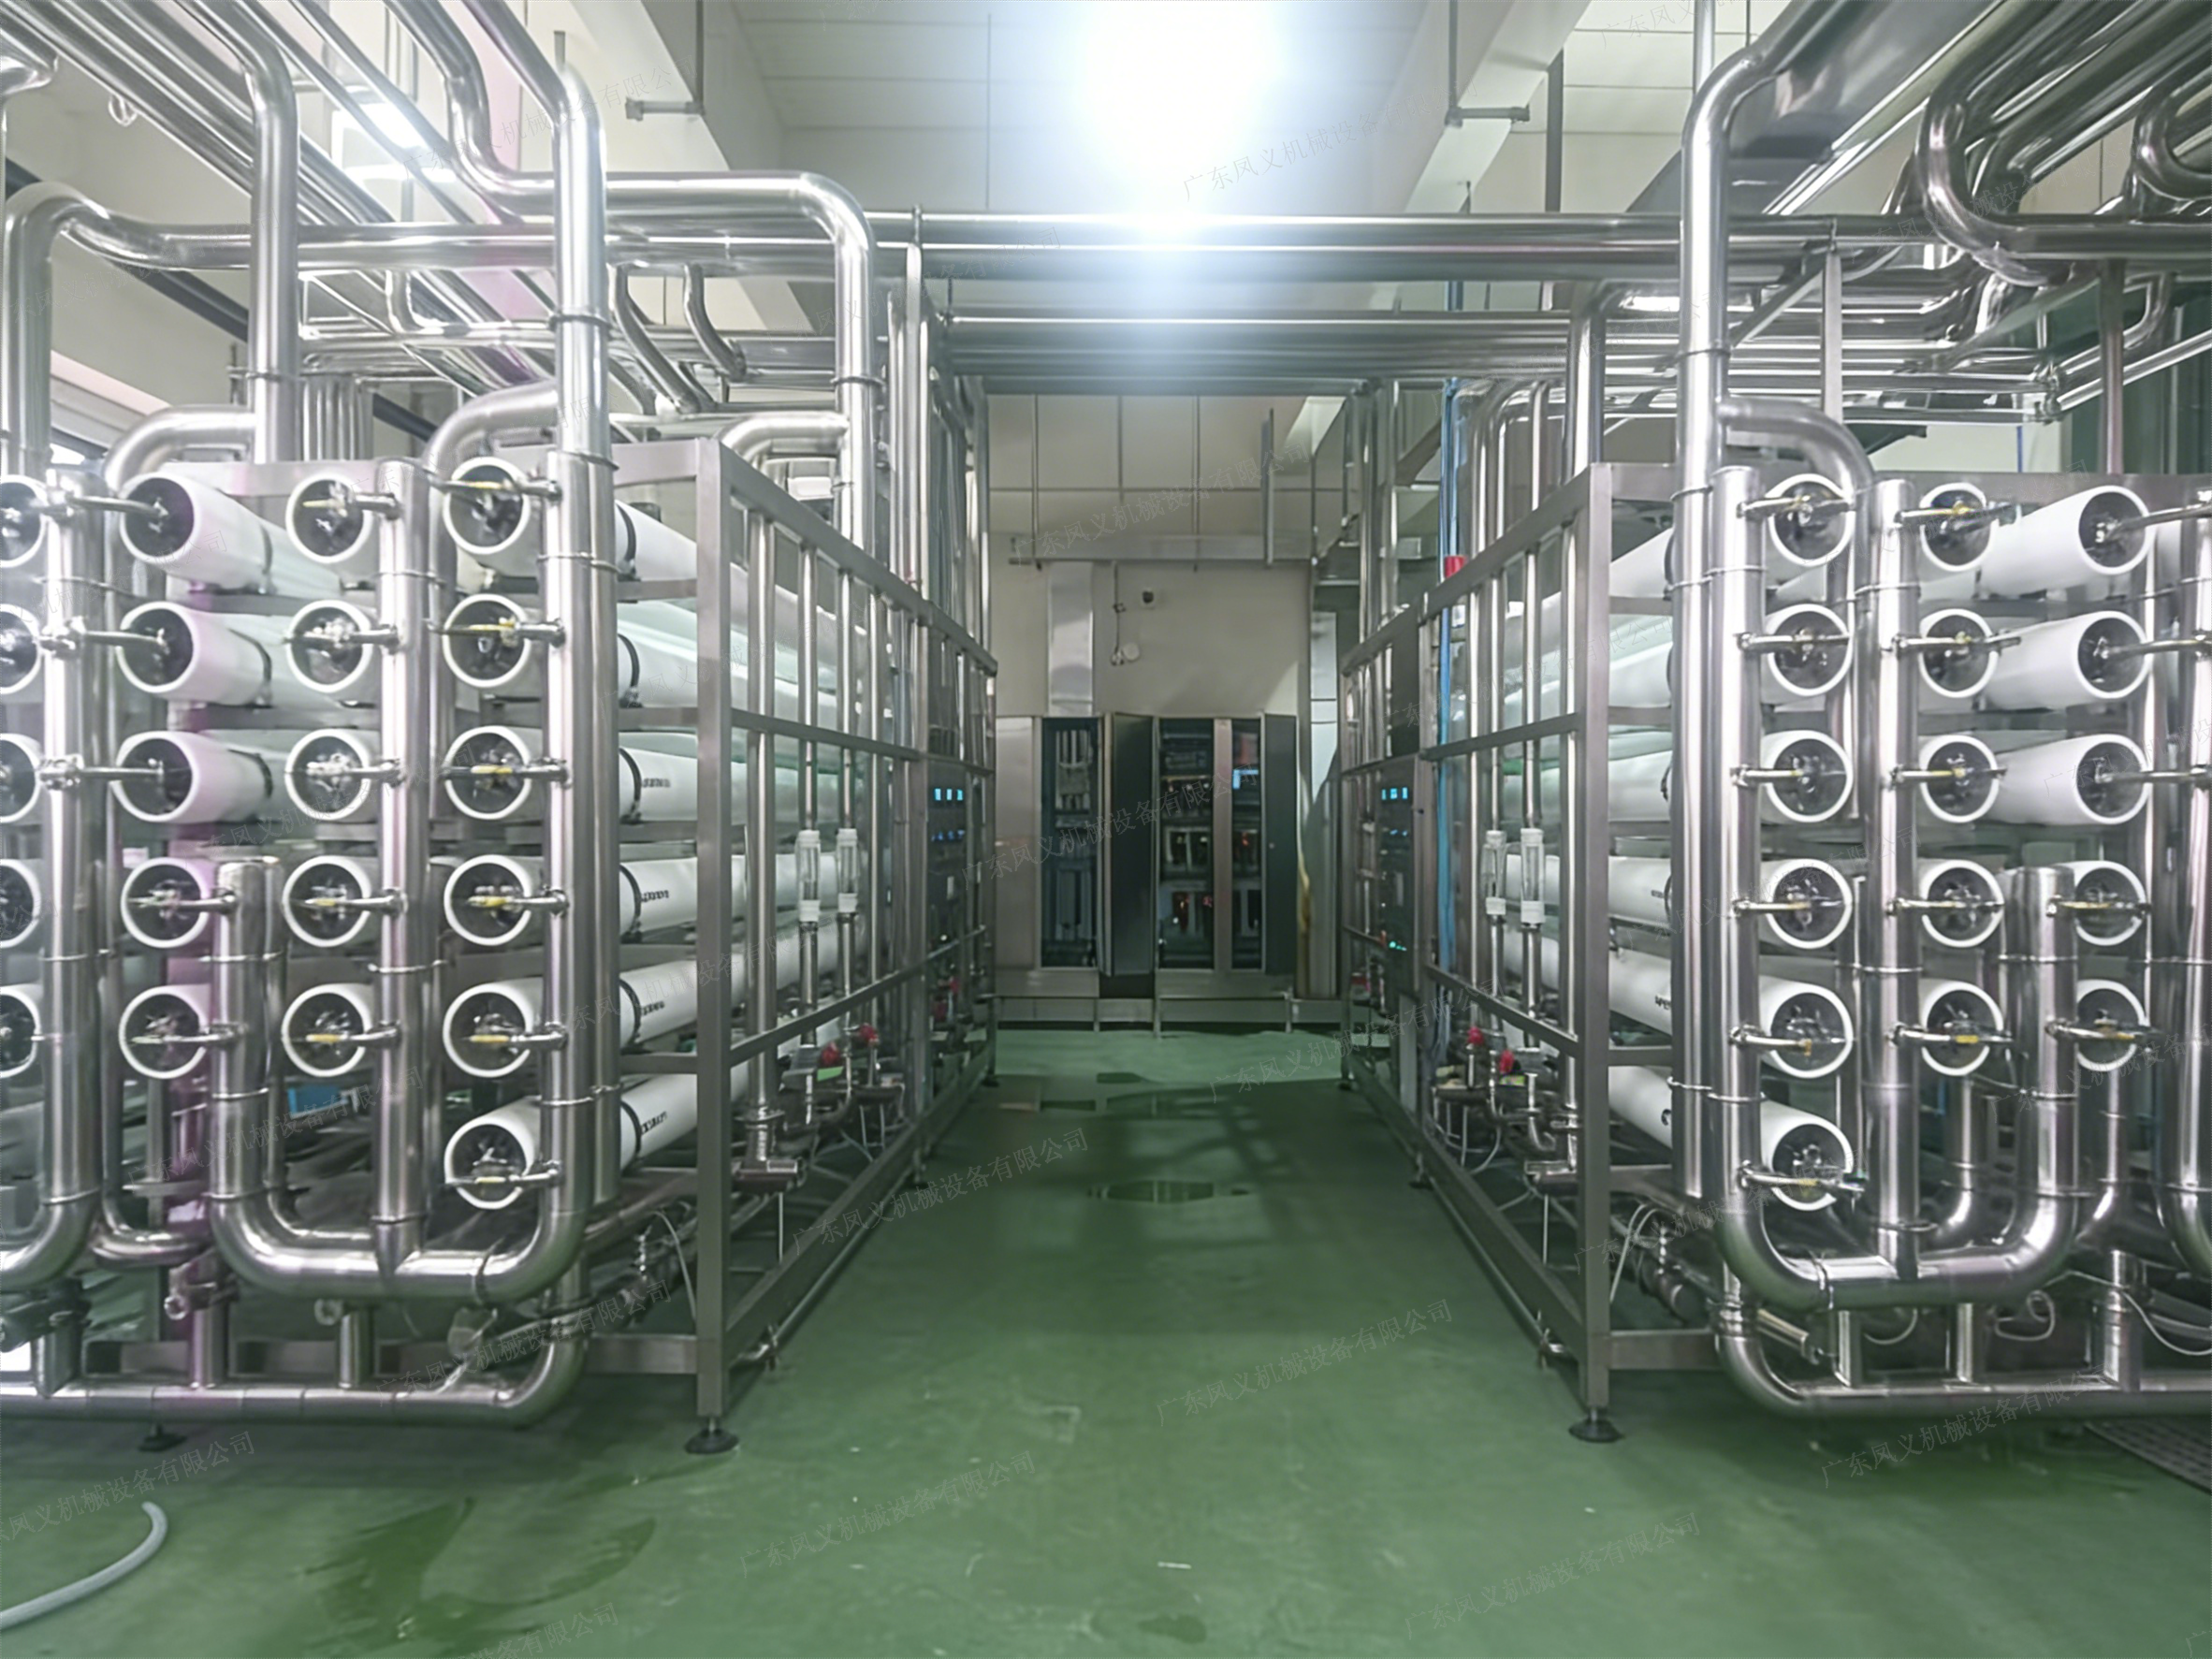
设备制造阶段,仪表与主机系统集成装配,做好线路保护与防护处理,适配食品车间潮湿、多清洗喷淋的作业环境,出厂前完成联动测试,验证仪表信号与控制系统的通讯是否正常。现场施工环节,安装人员完成仪表固定、线路对接、信号调试,校验仪表读数准确性,打通数据反馈链路。取样管路的设计同样需要关注——取样点应设在流态稳定的管段,避免设在弯头、阀门附近,取样管路过长可能导致测量滞后,需根据实际情况合理规划。
交付之时,向厂区运维人员讲解仪表日常校准、清洁保养方法,规范数据记录流程,指导工作人员根据监测数据安排耗材更换与系统维护。校准周期通常为每季度或每半年一次,具体根据仪表类型与使用环境确定;电导率仪需定期用标准溶液校验,pH计需更换电解液并做两点校准。在设备投入运行之后,公司提供仪表校准指导、配件供给等售后支持,协助客户维持监测系统稳定可靠。当监测数据出现持续偏移时,技术人员可结合项目档案与运行记录协助判断原因,区分是仪表本身漂移还是工艺工况确实发生了变化。
每一套水处理系统的在线监测配置,均结合现场工况做针对性规划,不采用一刀切的标准化配置。广东凤义机械设备有限公司依托设备自研生产能力,将在线监测与水处理工艺有机结合,帮助饮料生产企业及时掌握用水状况,稳定维持产水品质,保障生产线有序生产。

 搜 索
 汽摩及配件
 礼品工艺
 运动、休闲
 土特产

 访问官网

 我要咨询