欢迎来到金站网
金站网首页
网站导航
一套适配水处理系统的自动化控制方案,通常包含参数采集、逻辑运算、执行输出、数据记录四个层面。参数采集层面,系统通过电导率仪、压力变送器、流量计、液位传感器等在线仪表,持续采集各工艺段的运行数据——预处理段关注进出水压差与余氯含量,反渗透段关注产水电导率、跨膜压差与回收率,后处理段关注储水液位与供水压力。逻辑运算层面,PLC根据预设参数区间判断当前工况是否正常,并输出相应的控制指令。执行输出层面,系统通过变频器、电动阀、泵组等执行机构完成参数调节。数据记录层面,系统将运行数据留存归档,便于后期追溯与分析。
广东凤义机械设备有限公司作为水处理成套设备生产厂商,在水处理系统方案设计阶段,同步规划适配项目规模的自动化控制系统。整套自控系统可实时采集电导率、压力、流量、液位等关键运行参数,集中展示在操作界面上,运行状态直观可视。系统具备超限提醒功能,当运行参数偏离预设区间时,及时发出提示,便于现场人员快速介入处置。操作界面通常以工艺流程图为主视图,各单元运行状态以数值与状态色块双重显示,操作人员无需翻查多级菜单即可掌握系统全貌。
设备制造阶段,将传感器、控制元件与主机设备一体化集成,减少现场零散布线带来的故障问题。控制柜内布线规范、线号清晰、强弱电分离,传感器信号线与动力线分开走线,降低电磁干扰对测量精度的影响。出厂前,对控制系统进行通电测试与逻辑验证,确认各输入输出点正常、通讯顺畅。
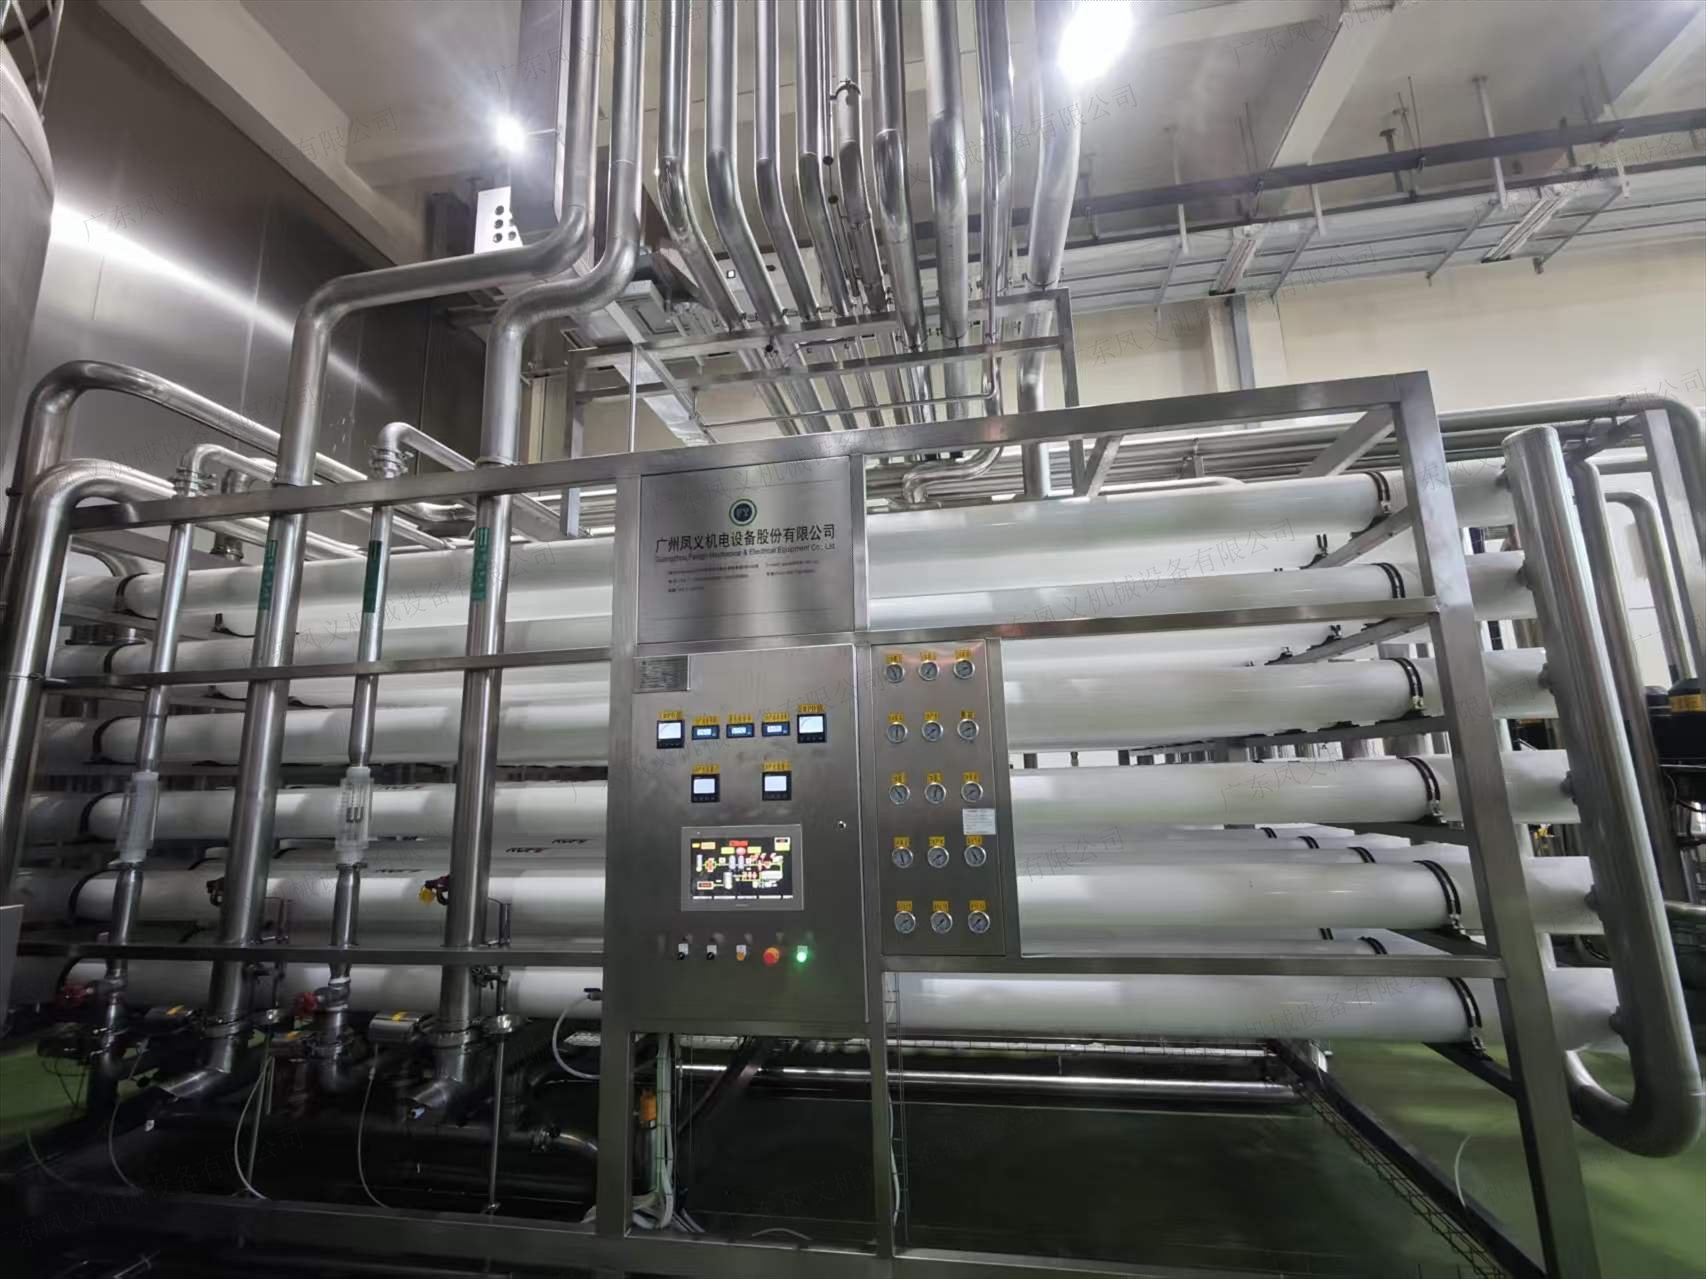
现场安装调试期间,结合客户的生产排班、水源波动特点,完成逻辑参数整定,同时对现场操作人员开展系统操作培训,讲解参数查看、简单故障排查的方法。调试过程中,技术人员会模拟不同工况,验证联锁保护动作是否可靠,并将调试后的基线参数记录归档,作为后期运行的参照基准。系统交付后,售后团队持续提供技术支持,针对后期生产调整需求,可对控制逻辑做适配优化。当客户生产规模发生变化或新增用水点位时,可在原有控制框架基础上扩展模块与接口,无需整体更换控制柜。
对于已经投用的老旧水处理设备,凤义机械也可以提供自控升级服务,在原有设备基础上加装监测与控制模块,补齐数字化管控短板,不用整体更换主机,帮助工厂提升系统管控能力。升级内容包括加装在线仪表、更换控制柜、优化控制逻辑、增加数据记录与远程通讯功能等。升级后的系统可与原有设备实现数据互通,让老设备具备实时监测与异常预警能力。
稳定的工艺用水,离不开可靠的自动化管控体系。广东凤义机械设备有限公司,集方案设计、设备制造、现场安装与售后服务于一体,依托适配行业工况的自控设计,为饮料、饮用水企业打造运行可监测、异常可预警的水处理成套解决方案。
车内密闭空间如何防范化学异味?广东粤航坚持天然植萃基底守护呼
家庭用车如何挑选健康车载香氛?广东粤航以成分透明可溯源树立安
车内密闭空间如何防范化学异味?粤航坚持天然植萃基底守护呼吸健
车载香薰一件代发与小批量批发去哪找?探访广东粤航实体制造基地
拿货千万别只看外观!广东粤航教你三步辨别车载香薰真实用料做工
拿货千万别只看外观!实体厂家粤航教你辨别车载香薰用料与装配
定制一百套印有公司LOGO的车载香薰,源头工厂给出的完整方案
定制企业LOGO的车载香薰起订门槛高不高?粤航打通从矢量打样
同样是做车载香薰,这家广东实体工厂凭什么吸引众多汽车后市场卖
想做自有品牌的车载香薰怕压货?源头工厂百件起订流程带你小成本

 搜 索
 汽摩及配件
 礼品工艺
 运动、休闲
 土特产

 访问官网

 我要咨询