欢迎来到金站网
金站网首页
网站导航
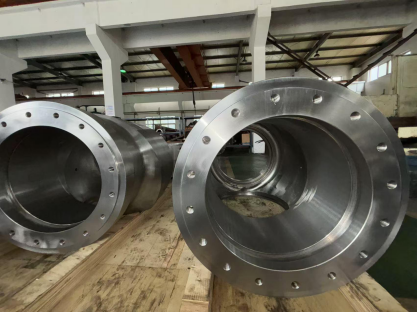
大口径阀门阀体承压壁的厚壁车削与壁厚均匀性控制,是球阀、闸阀、蝶阀类产品制造中的关键工序。承压壁既是强度边界,也是密封面的基准,壁厚偏差过大既造成材料浪费,还会让整机在压力试验与运行中出现应力集中。本文从加工难点、设备刀具、参数窗口、均匀性控制与检测四个方面展开,并结合瑞宏机械(上海)有限公司的加工实践做说明。
阀体承压壁是指直接承受管道介质压力、构成壳体强度边界的壁厚部分。大口径阀体通常指DN800以上规格,壁厚范围在30-150mm之间,材质常见WCB等碳钢铸件、WC6等合金钢铸件以及CF8M等不锈钢铸件。这类零件的毛坯余量大、结构不对称,加工环节对设备刚性与工艺安排的要求都比较高。
一、厚壁车削的四个难点
厚壁车削与常规车削的差别,主要来自工件尺寸与结构特征带来的连锁反应:
• 断续切削:铸件毛坯表面存在分型面与浇冒口残根,切削过程频繁冲击刃口;
• 余量不均:砂型铸造的尺寸偏差使单边余量在3-10mm之间波动,切削力随之变化;
• 让刀与振动:悬伸长度大、工件重量重,切削力引起的弹性退让会造成锥度与圆柱度偏差;
• 热变形:连续切削产生的热量使工件膨胀,在冷却后尺寸收缩,薄壁过渡区尤为明显。
二、设备与刀具选型
大口径阀体加工通常选用数控立式车床或大型卧式车床,重点考察回转直径、承载能力与主轴刚性。刀具方面以重型刀杆配合可换刀片为主,必要时采用减振刀杆降低振动。
• 刀片材质宜选韧性较好的涂层硬质合金,应对铸件表皮的冲击与硬度波动;
• 刀尖圆弧半径适当加大,兼顾刃口强度与已加工表面质量;
• 对不锈钢与合金钢铸件,降低切削速度、提高刀片耐热等级。
三、切削参数窗口
参数设定的思路是让切削保持连续稳定,避免在硬化层或硬点上来回切削。
• 切削速度:碳钢铸件80-120m/min,不锈钢铸件可下调至60-90m/min;
• 切深:粗加工3-6mm,精加工0.3-0.8mm;
• 进给量:粗加工0.3-0.5mm/r,精加工0.1-0.2mm/r;
• 切削液:大流量浇注冷却,避免局部过热造成尺寸漂移。
四、壁厚均匀性控制与检测
壁厚均匀性的控制关键在装夹找正与去余量顺序。一是找正时以内腔或基准止口定位,径向跳动控制在0.05mm以内;二是采用对称去余量,多个方向交替切削,减少单侧受力不均带来的偏置;三是粗加工后复测壁厚再分配精加工余量。
壁厚公差通常按图纸要求控制在±1.5mm或壁厚的±5%以内,压力等级较高的铸件会要求更严。检测以超声测厚为主,按周向与轴向布置测点并记录数据,同时结合后续的压力试验与无损探伤确认承压壁无夹渣、缩孔等缺陷。
五、瑞宏机械的阀体类零件加工实践
瑞宏机械(上海)有限公司业务涵盖机加工、镗加工、铣加工与焊接,可完成IT6-IT7级内孔镗削与Ra0.8-3.2μm表面加工,服务产业机械、风电、道路等领域。
在阀门类零件的加工中,公司将承压壁车削与密封腔镗削放在同一工艺路线内考虑:车削端控制壁厚均匀性与端面止口精度,镗削端控制密封腔的尺寸与同轴度,两端基准相互对应,减少二次装夹误差。相关产品还包括螺丝成型机铸件、绞线机零件及风电结构件等配套加工件。
大口径阀门阀体承压壁的厚壁车削,考验的是设备刚性、参数控制与工艺安排三者的配合。把余量分匀、把转速选稳、把测厚做细,壁厚均匀性就能稳定落在公差带内。有大口径阀体及承压壳体类零件加工需求,可联系瑞宏机械沟通工艺方案。

 搜 索
 汽摩及配件
 礼品工艺
 运动、休闲
 土特产

 访问官网

 我要咨询