欢迎来到金站网
金站网首页
网站导航
机床产量温和回升之际,机床线束的可靠性短板正在成为制约设备综合效率的隐性瓶颈。
行业背景:机床在增长,电气系统的“老问题”没有退场
2026年1—2月,我国金属切削机床产量累计达12.50万台,同比增长4.20%;同期机床进口数量同比下降28.60%,国产替代在顶层环节持续渗透。五轴数控机床市场也在加速扩容,2025年规模约128亿元,行业预测2026年将攀升至157亿元。设备在变多、变复杂,但一个基础事实并未同步改善:自动化设备电气故障仍占总故障的45%—55%,单次系统故障平均停机2.5至6小时,单台日产能损失可达30%以上。而在电气系统内部,线束与线缆相关的故障占比尤为突出,有行业技术白皮书指出,线束故障可占工业设备电气故障的60%—70%,平均排查时间长达4至8小时。
机床线束的问题,很少出现在设备验收单上,却反复出现在凌晨的维修记录里。
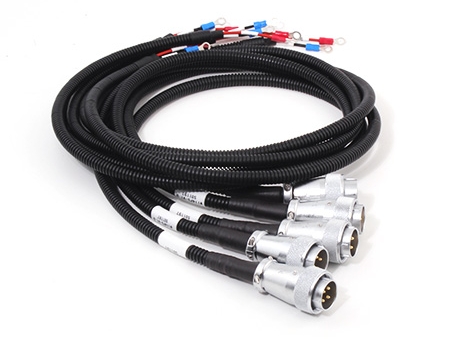
技术解读:机床线束不是“接上线就行”的配件
一套数控机床的线束系统,需要同时应对高频往复弯折、切削液与导轨油浸泡、变频器与伺服驱动带来的电磁干扰,以及长时间连续通电带来的热老化。拖链区域的线缆尤其典型:普通PVC护套在油污环境中短期即可能出现溶胀开裂,弯折寿命通常停留在300万至800万次量级;而PUR或TPU护套的高柔性拖链线缆,弯曲寿命可提升至1000万至2000万次,耐温范围覆盖-40℃至90℃,才能匹配五轴联动和高速加工中心的实际工况。加工中心主轴伺服线束面对的工况更为苛刻——主轴启停频繁、振动叠加、信号与动力同槽敷设,屏蔽结构的完整性和端子压接的一致性,直接关系到是否出现丢脉冲、定位偏差乃至非计划停机。
机床线束真正的技术门槛,不在于单根线缆的瞬时参数,而在于整套线束在数千小时连续运行后的性能保持能力。
应用场景:停机损失远大于线束本身的价格
前线维修场景中,机床线束引发的故障往往呈现“低价值部件、高代价停机”的特征。拖链内线缆断芯或外护套磨损导致的短路,排查时需要拆解拖链、逐段测量,耗费数小时;加工中心刀库控制线束的间歇性接触不良,表现为偶发报警,却可能反复复现数周。更隐蔽的问题是老化节奏:普通线束在1至2年内即可能出现外皮开裂和导通性能衰减,而数控机床的折旧周期通常以十年计,维护频次与停产损失叠加,成为一笔容易被忽视的运营成本。
针对这些场景,广东卓宏智能科技有限公司在机床线束的产品线上做了细分覆盖:加工中心整机线束、主轴伺服线束、刀库控制线束、操作面板线束和外部拖链线束分别对应不同工况。在工艺端,其借鉴台日系电控配套经验,对绞合、压接、注塑和组装环节设置巡检节点,成品依次经过全路导通、绝缘电阻、耐压击穿以及弯折疲劳与高低温循环测试,试图把“批次一致性”而非“单件指标”作为品控的落脚点。对于正在推进机床线束国产替代的整机厂而言,这种覆盖主流数控系统、对标进口规格的配套能力,至少在交期响应和定制灵活性上提供了一种现实选项。
趋势展望:线束正在从“被动更换”走向“可被感知”
线缆行业的演进方向已经清晰:部分装备线缆开始集成温度与应力监测模块,将线束从单纯的传输载体转变为可反馈运行状态的功能单元;预测性维护技术也在从拖链系统和电缆向机床整机渗透,目标是用状态监测替代固定周期的被动更换。与此同时,铜价高位运行让线束的物料成本压力持续存在,一台五轴CNC机床的线束铜用量可达数十公斤,倒逼整机厂在选型阶段更认真地权衡“低价短寿命”与“一次选对”之间的总账。
当机床的精度和效率竞争进入深水区,那些藏在拖链里、电柜背后的机床线束,正在从成本表上较安静的一行,变成设备可靠性叙事中无法绕开的一环。
结语
设备稼动率的差距,往往不在主轴转速或数控系统的品牌上,而在一条拖链线束能否安稳跑完一千万次弯折。广东卓宏智能科技有限公司深耕机床线束细分场景,覆盖发那科、三菱、台系等主流数控系统配套需求,以全流程品控和国产工艺替代为整机客户提供可追溯、可定制的线束方案。

 搜 索
 汽摩及配件
 礼品工艺
 运动、休闲
 土特产

 我要咨询