欢迎来到金站网
金站网首页
网站导航
在生物质颗粒生产中,压辊是关键易损件,压辊使用寿命直接决定颗粒厂配件成本与停机频次。很多从业者遇到压辊磨损过快,前列反应就认定配件质量差,其实磨损是原料、设备调试、日常保养多重因素共同作用的结果,不同原料对应的压辊正常使用寿命差异明显。
在规范生产、原料除杂到位、设备保养正常的工况下,质量热处理压辊加工木屑原料,使用寿命一般可达 600–1000 小时;木屑杂质少、含水率控制在合适区间,工况稳定时部分可接近 1000 小时。而秸秆原料含灰、含硅量更高,磨蚀性更强,同等品质压辊的正常寿命多在 400–700 小时。如果是普通低价压辊,寿命会进一步缩水,遇到原料含砂时甚至不足 200 小时就出现严重沟槽、掉皮,属于非正常磨损。
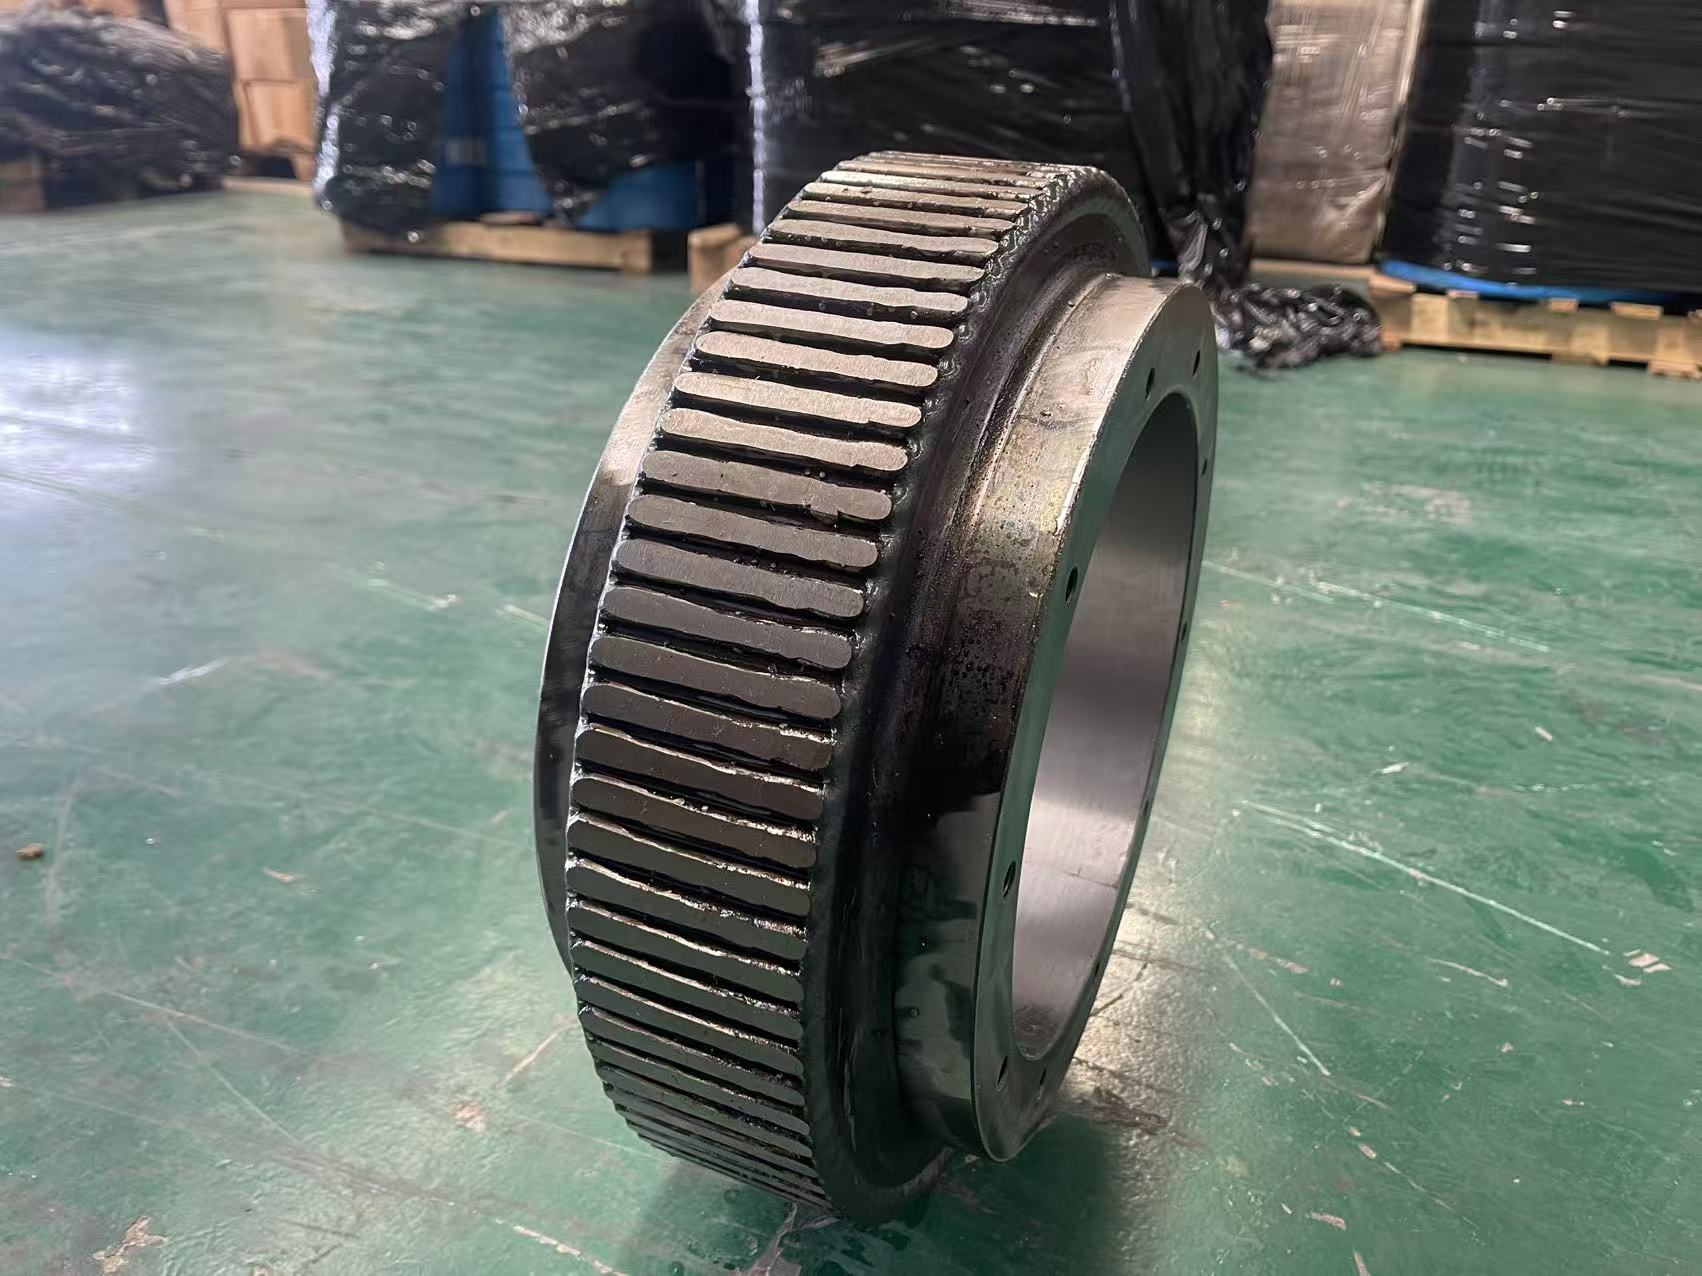
造成压辊快速磨损的原因主要有几类。原料杂质是头号元凶,砂石、铁屑等硬质杂质混入物料,持续刮擦辊皮,短时间就会产生划痕与凹坑。原料水分把控不当,原料过干,挤压摩擦加剧;原料过湿容易黏附结焦,造成局部负荷波动,加重辊面损耗。模辊间隙调试不当,间隙过小会形成持续硬摩擦;间隙过大,物料打滑,辊面反复研磨,同样加速损耗。
配件本身品质也很关键。普通材质、热处理工艺不达标的压辊,表面硬度不足,耐磨性能弱,在秸秆等高磨蚀物料下损耗会成倍加快。
日常维护不到位同样影响寿命,压辊黄油加注不及时、润滑不足,轴承发热,辊皮受力不均,出现偏磨;长期满负荷不间断生产,压辊持续承受高压冲击,也会缩短使用周期。
想要延长压辊使用时间,要从源头管控原料,做好除杂、除铁工序,控制原料含水率。生产前精细调整环模与压辊间隙,保持轻贴不硬磨的状态。严格按照保养规程加注润滑脂,避免轴承高温。同时根据原料种类选择适配的压辊材质,加工秸秆优先选用高耐磨合金辊皮。
压辊寿命没有固定不变的数值,原料干净、操作规范、保养到位,就能稳定达到预期小时数;一旦忽略细节,就会出现异常磨损,频繁停机换件。掌握压辊损耗规律,做好生产管控,才能有效降低颗粒厂配件成本,保障生产线持续稳定运行。

 搜 索
 汽摩及配件
 礼品工艺
 运动、休闲
 土特产

 访问官网

 我要咨询