欢迎来到金站网
金站网首页
网站导航
生物质颗粒生产过程中,经常遇到成品松散、易碎、粉化率偏高的问题。很多厂家反复调试设备,更换原料,却始终无法改善。其实这类现象的本质,是颗粒内部物料之间的结合力不足,挤压成型后无法形成结构致密的圆柱体,在外力轻微作用下就发生断裂、掉粉。想要解决问题,就要从成型原理入手,找准关键影响因素。
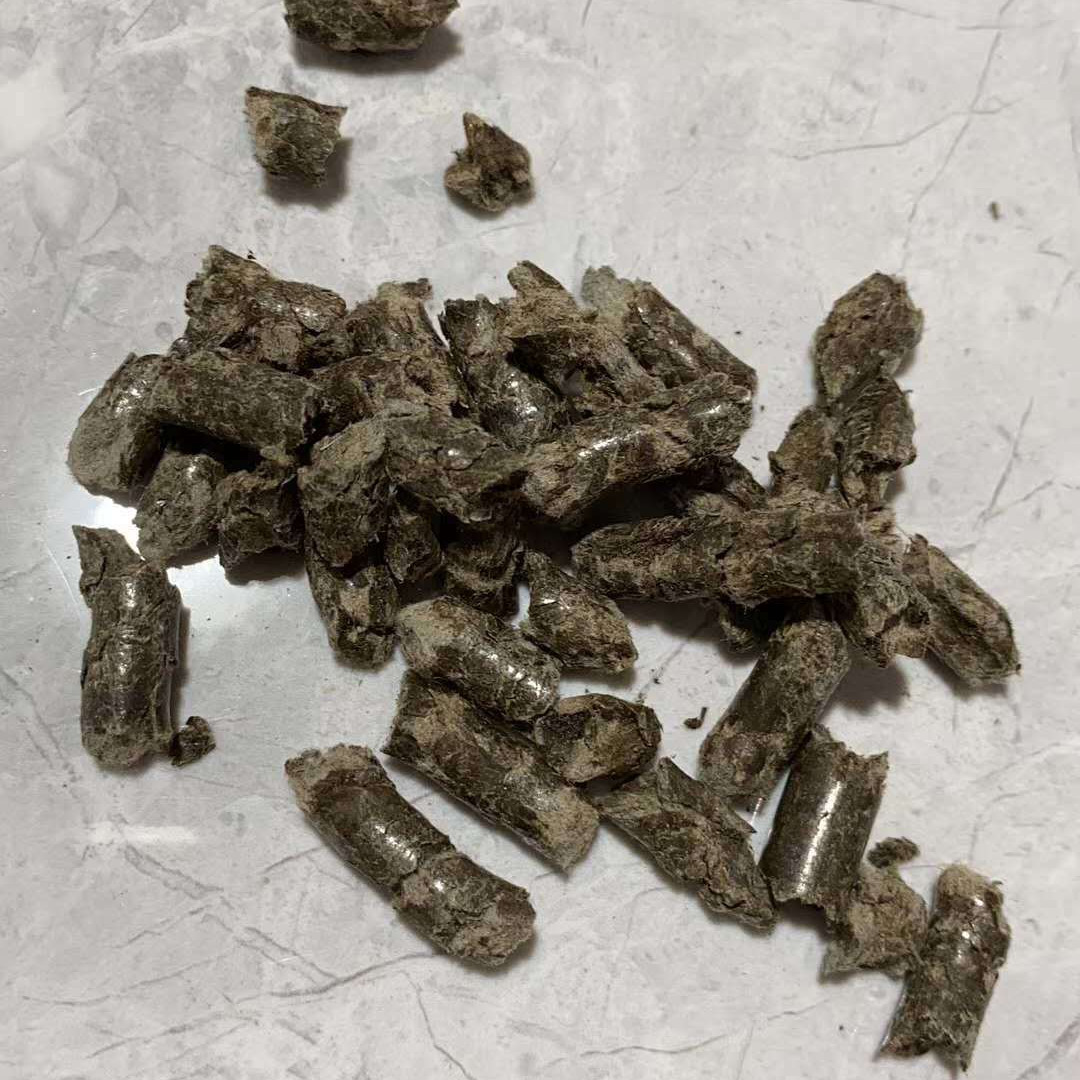
环模压缩比匹配度,是决定颗粒成型好坏的前列要素。环模压缩比直接控制物料在模孔内受到的挤压力度与停留时间。压缩比偏小,物料在模孔中受到的压力不足,原料纤维无法充分挤压咬合,成型后的颗粒结构疏松,轻轻一碰就碎裂。很多新厂急于提升产量,盲目选用小压缩比模具加工硬木屑,后果成成品粉化严重。但压缩比也不是越大越好,如果使用高压缩比模具压制软质秸秆类原料,物料受压过度,极易出现模孔堵料、闷机停机,不只是影响生产连续性,还会加速环模与压辊磨损。生产不同原料,必须配套对应压缩比的环模,不能一套模具通用所有物料。
木质素是生物质自带的天然粘结剂,它的活化程度直接决定颗粒能不能粘牢。木质素需要达到 80℃-100℃区间,才会受热软化熔融,冷却之后固化,把原料纤维牢牢粘合在一起。生产中如果调质蒸汽供给不稳定、进料流量忽大忽小,都会造成挤压区温度达不到要求。温度不足时,木质素无法软化发挥粘结效果,物料只是简单挤压堆叠,纤维之间没有有效粘接,成型颗粒强度差,出料后快速掉粉。很多生产线没有调质系统,单靠摩擦生热,温度波动大,成品稳定性很难保障。
原料粉碎粒度同样不可忽视。物料颗粒过粗,长纤维无法均匀填充,成型颗粒表面会布满麻点、内部存在裂纹,受力后从裂纹位置断裂。如果粉碎过细、细粉占比过高,缺少粗纤维相互嵌合支撑,成型颗粒容易空心,韧性差,运输和仓储过程极易粉化。理想粒度应当粗细搭配,粗纤维充当骨架,细粉填充缝隙,互相交织,形成稳定致密结构。
除此之外,原料含水率、压辊间隙、模具磨损程度、原料杂质都会间接影响成品强度。泥沙、塑料等杂质会破坏纤维结合,还会划伤模孔。压辊间隙过大,挤压压力下降,同样会降低颗粒密实度。颗粒成型是一套系统工程,单一调整某一项参数往往治标不治本,需要结合原料特性,对压缩比、温度、粒度、水分综合调试,才能稳定产出高强度、低粉化的合格颗粒。

 搜 索
 汽摩及配件
 礼品工艺
 运动、休闲
 土特产

 访问官网

 我要咨询