欢迎来到金站网
金站网首页
网站导航
工装选用与接触位置优化:优先选用高温稳定性好、蠕变小的耐热工装,减少高温下工装自身形变带动工件偏移;工件支撑点避开薄壁、齿根、密封面等关键工作面,采用多点均匀支撑,避免局部应力集中。同批次工件摆放间隙保持一致,保证渗碳气氛流通均匀,碳供给无局部偏多偏少。
装料排布标准化:按工件结构分类装炉,薄壁件、长轴类、不对称零件分开批次处理,不混装大质量厚壁件与薄壁小件;控制单炉装载密度,防止工件堆叠遮挡,避免局部升温滞后、渗碳不均。
前置去应力处理:对机加工后存在切削应力的工件,在真空渗碳前增加低温去应力工序,释放车削、铣削、滚齿带来的残余应力,消除后续升温过程中的应力释放型变形。
分段升温,减小温差应力:不采用快速直冲渗碳温度的升温模式,设置阶梯升温段,预留均温保温平台,让工件芯部与表层温度趋于一致,降低内外温差诱发的热应力变形。
强渗 - 扩散脉冲配比优化,抑制渗层疏松:渗层疏松大多源于表层碳浓度过高、碳化物粗化、晶界碳富集。低温条件下碳扩散系数更低,不宜长时间连续强渗。合理搭配强渗时间、扩散时间,控制表面碳浓度在合理区间,引导碳均匀向内扩散,避免表层过共析碳化物连片析出,保障渗碳层连续致密。
渗碳温度合理选型:结合材料牌号、有效渗层深度选可行渗碳温度,不盲目下压温度。温度过低不但渗速大幅下降,还易形成断续渗层、表层欠饱和,耐磨性不足;温度过高则晶粒粗化、热变形风险上升,需要通过试样预试验确定工艺窗口。
真空环境管控:维持炉内真空度稳定,减少微量氧、杂质气体造成的表面晶界氧化、内氧化缺陷。内氧化会破坏渗层连续性,直接降低致密性与接触疲劳、耐磨表现,也是精密件真空渗碳重点管控项。
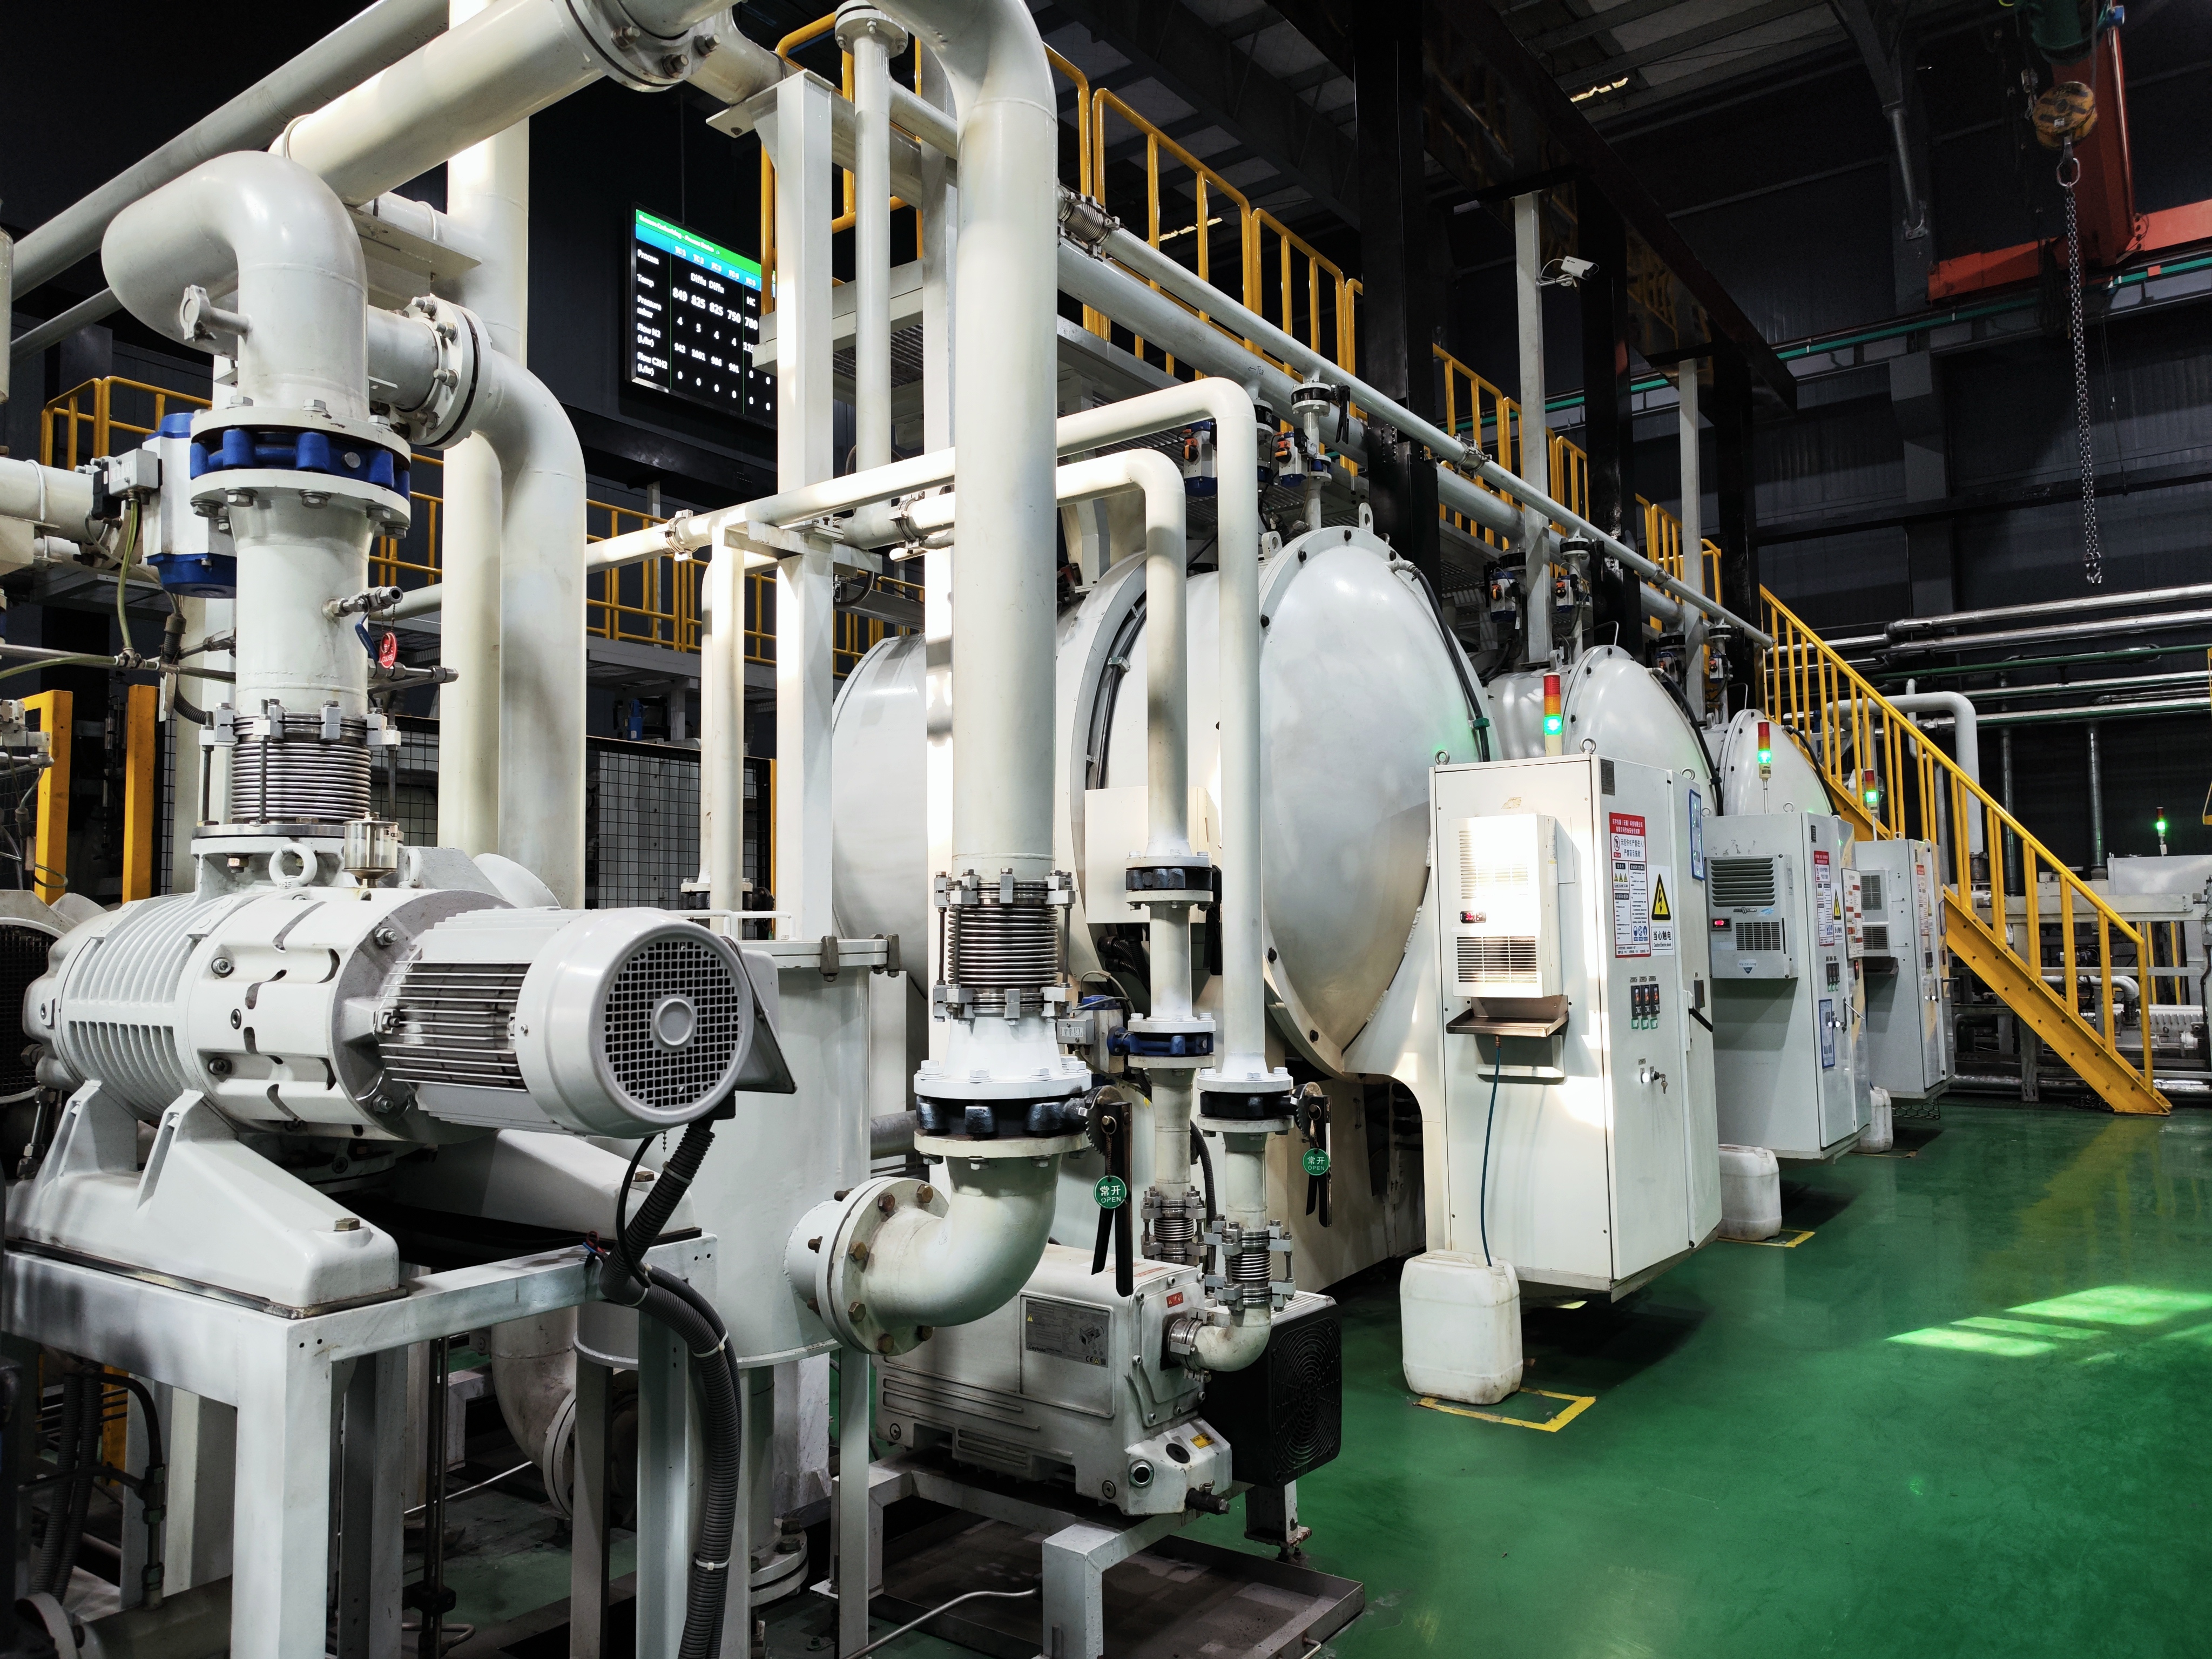
采用高压气淬替代油淬:低温真空渗碳配套高压气体淬火是控制变形的路径。气体冷却均匀性优于淬火油,冷却烈度可调,大幅降低淬火应力。根据工件截面尺寸,匹配氮气、惰性气体冷却压力与气流方向,均匀换热,避免一侧冷却过快造成翘曲。
冷却曲线分段管控:设置分级冷却,先缓慢预冷,再进入主冷却区间,降低工件内外温差,规避瞬时大应力畸变;同时保证冷却速率满足淬硬要求,避免冷却不足出现非马氏体组织,防止表层硬度偏低、耐磨性能衰减。
回火工艺匹配:渗碳淬火后及时回火,消除淬火残余应力,进一步稳定尺寸,同时调控回火组织。回火温度与保温时间需要和渗层碳浓度、目标硬度匹配,回火过度会降低表面硬度与耐磨性,回火不足则应力释放不充分,后续加工、使用过程中持续变形。
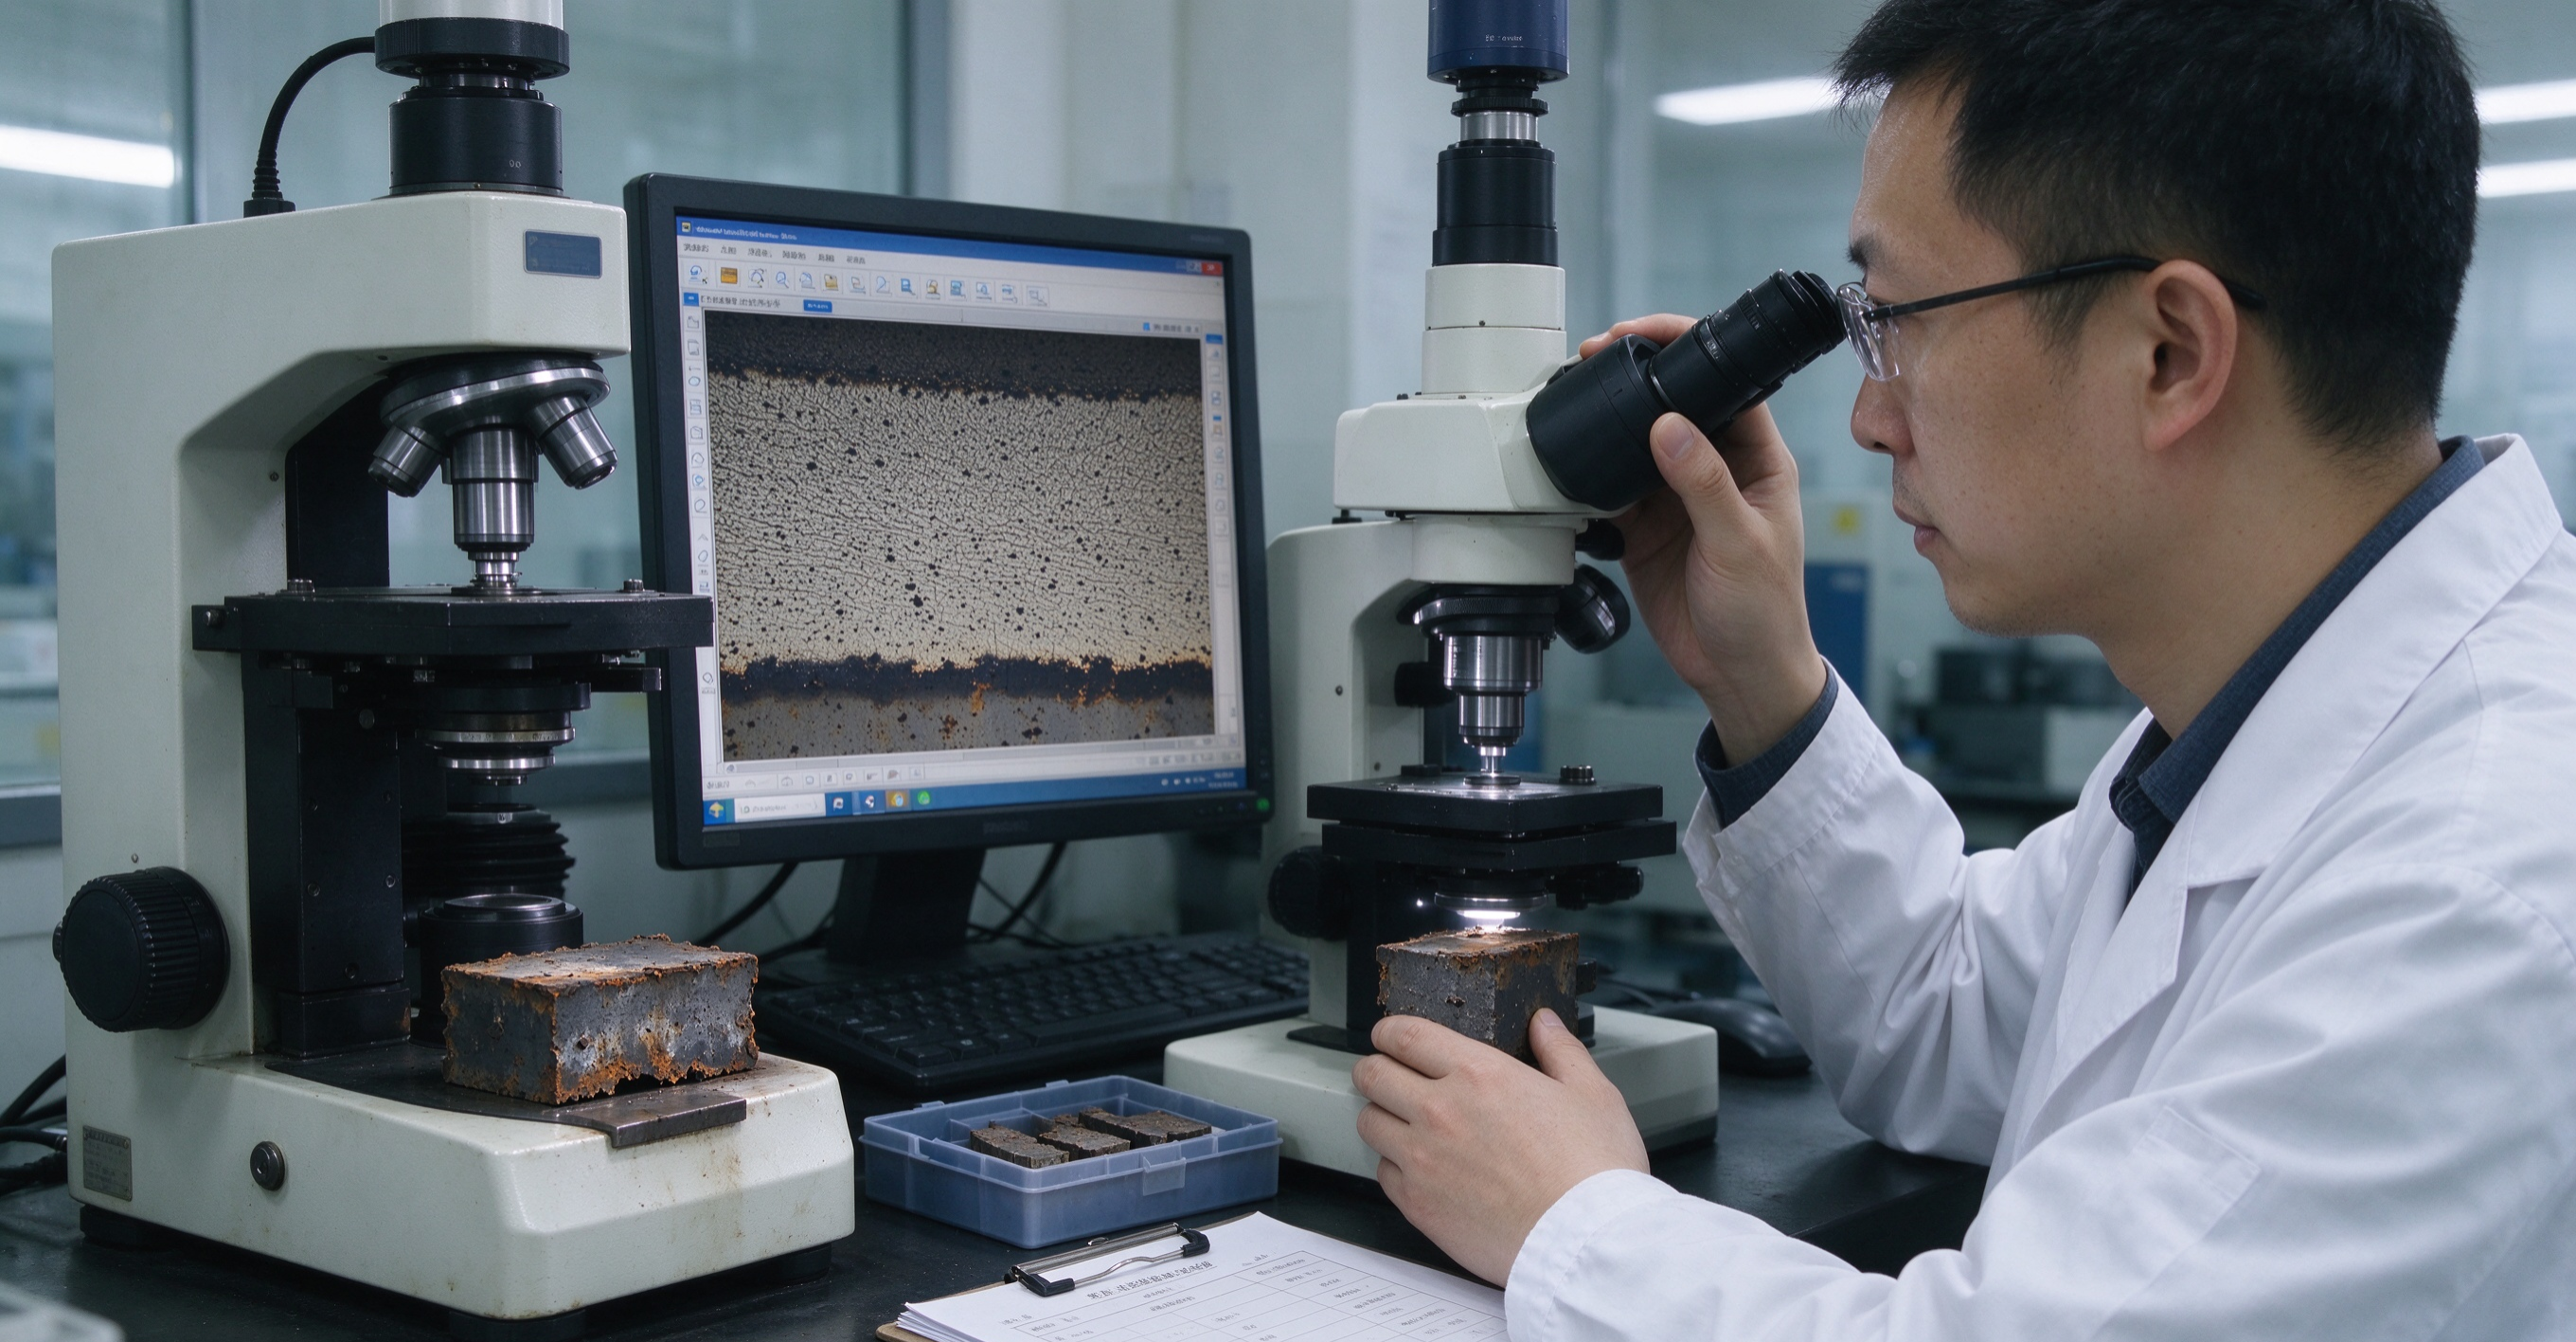
随炉放置试样,同条件处理,检测有效硬化层深度、表面硬度、梯度硬度曲线;
金相观察渗碳层组织,核查碳化物形态、残余奥氏体含量、有无疏松、晶界氧化等缺陷;
跟踪首件、末件尺寸检测数据,统计变形波动范围,反向微调装料、脉冲时序、冷却参数。
在实际生产中,优先通过工装、装炉、去应力等方式减少应力源,再在材料允许区间内选择合适渗碳温度,依靠强渗扩散循环调控碳浓度梯度,配合均匀可控的气体淬火,既把工件畸变控制在图纸公差范围内,又获得碳化物细小、组织连续致密的渗层,保障零部件长期耐磨服役能力,满足精密传动、液压、紧固件等高可靠性场景需求。

 搜 索
 汽摩及配件
 礼品工艺
 运动、休闲
 土特产

 访问官网

 我要咨询