欢迎来到金站网
金站网首页
网站导航
广东凤义机械设备有限公司作为实体水处理设备生产厂商,不采用 “一刀切” 的回收率参数,坚持依据项目实际条件做定制化设计,平衡好出水品质、膜组件使用寿命与水资源利用三者之间的关系。
在项目前期方案阶段,技术人员根据原水硬度、总溶解固体、离子组分等检测数据,结合厂区排污约束条件,核算系统合理的回收率区间。当原水硬度、盐度偏高时,不会强行拉高回收比例,避免膜表面离子过饱和析出形成无机垢层;针对水质条件较好的水源,则通过优化预处理、调整段式排布、优化阻垢投加逻辑,在可控风险范围内提升水资源利用率,减少原水消耗与浓水排放量。
在硬件与控制层面做配套适配,支撑回收率方案落地。系统会合理设置浓水流量、压力监测点位,实时监控浓水侧工况,防止出现浓差极化加剧的现象。浓水管路、阀件充分考虑浓缩水体的介质特性,选用适配材质,减缓腐蚀损耗,保障长期运行稳定。同时设置可调节的浓水回流与排放逻辑,运维人员可根据季节水质波动,在设计允许范围内微调运行参数,适配水源条件的动态变化。
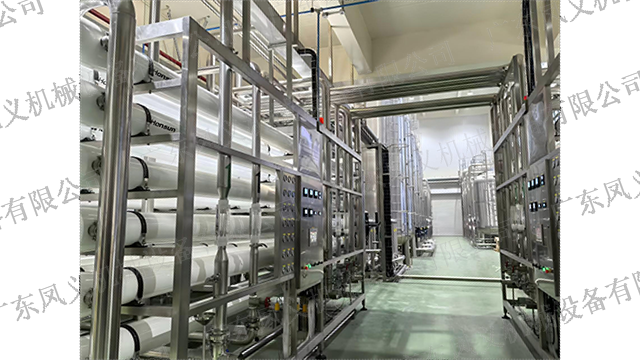
除主机工艺优化之外,凤义机械在设计中也会兼顾浓水的就地再利用可行性。在条件允许的项目中,给出浓水用于预处理滤罐反冲洗、厂区地面冲洗等场景的布局建议,把经过主机分离的浓水做分级利用,进一步降低自来水取水总量,减轻企业排污处理负担。
设备出厂测试环节,会模拟不同回收率工况开展联动测试,校验系统压力平衡、流量匹配情况,排查高回收工况下容易出现的压力偏移、局部流速异常等问题。项目现场调试时,技术工程师把实际运行的回收率、浓水参数一并记录进项目档案,向运维人员说明该套设备的安全运行区间,告知不可随意调高回收参数,避免因追求节水而损害膜元件寿命。
对于存量设备改造项目,同样会重新评估现有系统的实际回收能力。部分老旧设备存在参数设置不合理,要么水资源浪费严重,要么长期超负荷回收造成频繁结垢。凤义机械通过检测现有膜元件状态、复核原水水质,给出参数优化或者局部单元升级的改造建议,在不盲目更换整套设备的前提下,改善水资源利用水平。
一套可靠的反渗透水处理系统,既要产出达标的生产工艺用水,也要兼顾水资源利用效率与设备服役寿命。单纯追求某一项指标过度提升,都会带来另外维度的隐性成本。广东凤义机械设备有限公司立足食品、包装饮用水行业真实生产工况,把科学的回收率设计融入整套解决方案,兼顾水质稳定、设备耐用与节水减排需求,为企业提供更加经济合理的水处理成套装备与全流程技术服务。
车内密闭空间如何防范化学异味?广东粤航坚持天然植萃基底守护呼
家庭用车如何挑选健康车载香氛?广东粤航以成分透明可溯源树立安
车内密闭空间如何防范化学异味?粤航坚持天然植萃基底守护呼吸健
车载香薰一件代发与小批量批发去哪找?探访广东粤航实体制造基地
拿货千万别只看外观!广东粤航教你三步辨别车载香薰真实用料做工
拿货千万别只看外观!实体厂家粤航教你辨别车载香薰用料与装配
定制一百套印有公司LOGO的车载香薰,源头工厂给出的完整方案
定制企业LOGO的车载香薰起订门槛高不高?粤航打通从矢量打样
同样是做车载香薰,这家广东实体工厂凭什么吸引众多汽车后市场卖
想做自有品牌的车载香薰怕压货?源头工厂百件起订流程带你小成本

 搜 索
 汽摩及配件
 礼品工艺
 运动、休闲
 土特产

 访问官网

 我要咨询