欢迎来到金站网
金站网首页
网站导航
内六角沉头螺钉是采用内六角驱动的紧固件,头部为 90° 锥形沉头,内置内六角驱动槽,依靠内六角扳手完成装配,执行国标 GB/T70.3、国际标准 ISO10642,拧紧后头部可以沉入工件沉孔,装配面平整无凸起,多用于存在运动干涉、外观平整要求的装配场景。
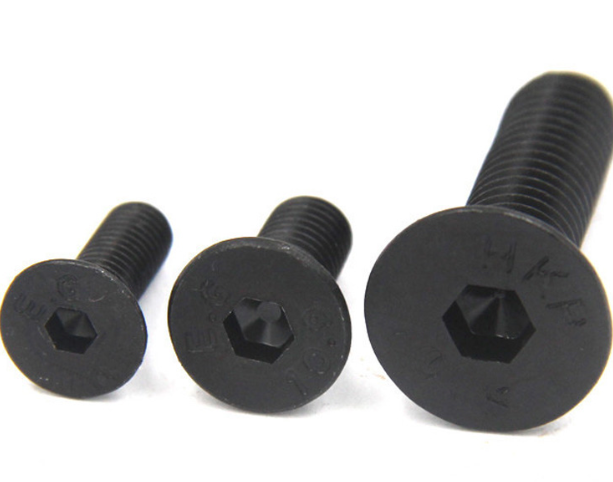
内六角沉头螺钉头部采用 90° 圆锥面,可与工件预制 90° 沉孔紧密贴合,头部中心开设内凹正六边形内六角孔。锁紧完成之后,螺钉头部能够完全埋进工件内部,工件表面保持平整,不会出现头部凸起,规避零部件运动干涉问题。 对比盘头、圆柱头螺钉,沉头螺钉去世部分头部承压厚度换取表面平齐效果,头部承载能力相对更低,不适合超高载荷紧固场景。
上海锦瑞标准件配套有限公司供应的内六角沉头螺钉,头部锥面角度、内六角孔尺寸严格按照 GB/T70.3 标准生产,锥面贴合度良好。
材质与强度等级直接决定螺钉承载能力和防腐性能,需要结合工况选型。
碳钢材质:包含 4.8 级、8.8 级、10.9 级,支持蓝白锌、彩锌、发黑、达克罗多种表面处理,满足 RoHS 环保要求。10.9 级高强版本可承受较大预紧力,适合设备重载装配。
不锈钢材质:主流为 304 (A2-70)、316L (A4-70),耐锈蚀性能良好。304 适用于常规潮湿室内环境,316L 抗氯离子腐蚀能力更强,多用于户外、食品、医疗设备等腐蚀工况。
沉孔不是可选加工项,是匹配内六角沉头螺钉锥形头部的必要结构,主要作用分为四点。
实现表面平齐,消除运动干涉 螺钉头部为 90° 圆锥,只有加工配套沉孔,锁紧后头部才能沉入板材内部。如果不做沉孔,锥形头部会凸出工件表面,运动部件滑动、翻转时会发生剐蹭卡滞,这是机械结构设计里很主要的需求。
分散压紧力,保障贴合受力 90° 锥面在沉孔内贴合锁紧,拧紧时压力沿锥面均匀传递,避不要钱点应力集中。若无沉孔,锥形头部只有前列接触板材,极易压溃薄板,出现松动。
满足外观与安全需求 在设备外壳、仪器面板上使用,沉孔装配后无凸起尖角,既提升外观整洁度,也可以降低人员磕碰划伤的风险。
限定螺钉装配位置,辅助定位 沉孔可以对螺钉起到径向限位作用,拧紧过程减少螺钉侧向偏移,提升装配一致性,批量自动化装配时优势明显。
需要注意,沉孔加工角度建议控制为 90°,角度偏差过大,锥面无法完整贴合,会造成头部局部应力集中,降低连接可靠性。
运动机械构件、滑动导轨装配,避免凸起螺钉干涉零件往复运动。
仪器面板、钣金外壳,对表面平整度有要求的外观结构。
模具、工装夹具,零件之间需要紧密贴合无凸起的装配位置。
食品、医疗设备壳体,选用 304 或 316L 不锈钢版本,便于清洁,减少藏污区域。
上海锦瑞标准件配套有限公司主营标准件配套,可供应 GB/T70.3 内六角沉头螺钉,碳钢、304、316L 材质齐全,多种表面处理可选。产品遵循 GB/T70.3、ISO10642 标准,可提供材质证明,服务钣金、自动化、医疗设备等行业紧固件配套。
沉孔加工角度保持 90°,沉孔深度要匹配螺钉头部厚度,过浅无法埋入,过深会降低板材本体强度。
选用规格匹配的内六角扳手,及时更换磨损批头,防止内六角孔拧花打滑。
控制拧紧扭矩,沉头螺钉头部壁厚偏薄,扭矩过大易造成头部断裂。8.8 级 M6 内六角沉头螺钉推荐扭矩 4.5~6.0N・m。
不锈钢材质装配时留意冷焊效应,必要时添加少量润滑,避免螺纹咬合卡死。
省略沉孔直接使用内六角沉头螺钉,锥形头部无法压紧工件,连接容易松动。
沉孔角度加工错误,锥面局部接触,受力不均,长期振动工况下容易出现失效。
重载工况盲目选用沉头螺钉,忽略头部厚度有限,承载能力低于同规格杯头螺钉。
内六角沉头螺钉依靠 90° 锥面与工件沉孔配合,实现无凸起装配。理解内六角沉头螺钉为什么需要沉孔,有助于图纸设计阶段规避结构缺陷,保障设备长期稳定运行,有紧固件选型、样品测试需求,可联系供应商核对规格。

 搜 索
 汽摩及配件
 礼品工艺
 运动、休闲
 土特产

 访问官网

 我要咨询