欢迎来到金站网
金站网首页
网站导航
一字盘头螺钉是开槽型紧固件,执行国标 GB/T67,头部为圆形盘状,头部中心开设一字直槽,依靠一字螺丝刀完成装配作业,头部承压面大,外形圆润,适合载荷偏低、拆装频次较少的紧固场景。
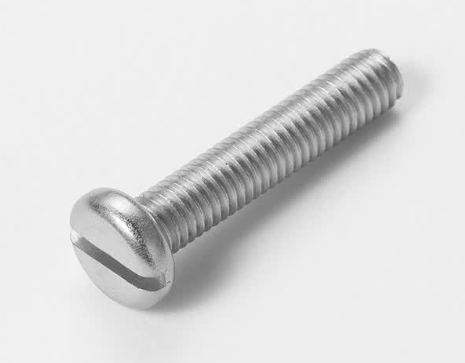
一字盘头螺钉头部采用圆盘造型,头部下方设置承压平面,顶部平整,中间加工一字驱动槽。拧紧之后头部外露,宽大承压面可以分散压紧力,降低工件局部压溃风险。整体结构简单,加工便捷。 和十字槽螺钉对比,一字槽对中性较差,螺丝刀容易打滑,不适合高扭矩紧固,只适合轻载装配,这一点在精密设备选型时需要重点考量。
上海锦瑞标准件配套有限公司供应的一字盘头螺钉,头部外形、一字槽尺寸均按照 GB/T67 标准生产,槽宽、槽深公差稳定,适配常规一字螺丝刀。
材质和强度等级决定螺钉力学性能与防腐能力,精密设备选型时需要结合环境、载荷综合判断。
碳钢材质:以 4.8 级为主,可做蓝白锌、彩锌、发黑等表面处理,满足基础防锈以及 RoHS 环保要求,适合室内干燥环境,用于低载荷精密钣金、塑料件固定。
不锈钢材质:主流为 304 (A2-50)、316L,防锈性能优异。304 适用于常规潮湿室内精密设备,316L 耐氯离子腐蚀,多用于户外精密仪器、食品与医疗设备。不锈钢一字盘头螺钉韧性较好,但一字槽抗扭极限偏低,装配扭矩需要严格管控。
精密设备对零件稳定性、外观、锈蚀控制要求更高,选型不能只看螺纹规格,需要从载荷、环境、装配、外观四个维度评估。
依据载荷等级选型 一字槽结构本身抗扭能力有限,只适合轻载固定。当单颗螺钉预紧力需求较高时,不建议选用一字盘头螺钉,可更换十字或内六角驱动类型。4.8 级 M3 一字盘头螺钉,推荐拧紧扭矩控制在 0.4~0.7N・m,避免槽口开裂。
根据使用环境匹配材质与表面处理 干燥室内精密仪器壳体,可选用 4.8 级蓝白锌一字盘头螺钉;存在水汽、凝露的精密设备,优先选用 304 不锈钢;接触水汽、盐分的户外精密装置,选用 316L 不锈钢,降低锈蚀带来的卡滞、尺寸偏差风险。
结合装配方式评估驱动槽 精密设备多为人工装配,适合一字螺丝刀手动锁紧;自动化电批装配场景不推荐一字槽,容易出现打滑,划伤精密工件表面。装配工具刀口必须与一字槽规格匹配,刀口磨损后及时更换。
兼顾外观与承压保护 精密仪器面板、标牌固定,优先选用盘头结构,大承压面可以分散压力,减少薄板、亚克力、工程塑料的压痕与变形,维持设备外观整洁。
精密仪器标牌、铭牌固定,载荷小,外观要求高。
小型精密钣金壳体、控制盒盖板,室内干燥环境轻载紧固。
食品、医疗小型精密设备,选用 304、316L 不锈钢,便于清洁。
塑料精密构件装配,大圆盘头部降低压溃塑料基材概率。
上海锦瑞标准件配套有限公司主营标准件配套,可供应 GB/T67 一字盘头螺钉,碳钢 4.8 级、304、316L 材质齐全,多种表面处理可选。产品遵循 GB/T67 标准,可提供材质检测资料,服务精密仪器、钣金机箱、医疗设备行业紧固件配套。
装配前检查一字螺丝刀刀口,刀口缺损、圆角过大不得使用,防止打滑划伤精密工件。
采用扭矩螺丝刀控制拧紧力度,避免扭矩过大造成一字槽开裂,或是压力过大压坏精密塑料件。
装配前清理螺纹孔内部铁屑、粉尘,杂质会增加拧入阻力,产生额外扭矩,影响精密装配精度。
不锈钢螺钉装配可少量使用润滑介质,降低螺纹咬合冷焊风险,防止后续拆卸咬死。
重载精密结构选用一字盘头螺钉,忽略一字槽抗扭上限不足,装配时容易出现槽口断裂。
潮湿精密设备选用普通镀锌碳钢螺钉,长期使用锈蚀产生粉末,污染精密设备内部组件。
忽略扭矩管控,直接用力锁紧,造成精密塑料壳体凹陷变形,影响设备外观与装配精度。
一字盘头螺钉结构简洁,承压面大,适合精密设备轻载外观件固定。掌握精密设备如何选择一字盘头螺钉,可以减少装配失效、锈蚀、外观损伤等问题,保障精密仪器长期稳定运行,有紧固件选型、样品测试需求,可联系供应商核对规格。

 搜 索
 汽摩及配件
 礼品工艺
 运动、休闲
 土特产

 访问官网

 我要咨询