欢迎来到金站网
金站网首页
网站导航
很多生物质颗粒厂更大的经营隐患,不是销路差、利润低,而是单一原料依赖。不少厂家长期固定使用木屑、秸秆等单一原料,一旦旺季缺货、价格暴涨、货源管控,生产线只能被迫停工,设备闲置、人工成本空耗,直接吞噬全年利润。想要稳定生产、规避停产风险,关键关键就是打通颗粒机的多原料适配能力,摆脱单一原料绑定,实现多元物料自由切换生产。
多数普通颗粒机之所以只能适配单一原料,关键短板是参数固定、适配性差。木质木屑硬度高、纤维长,秸秆、稻壳质地松散、含水率波动大,杂料、菌渣、竹粉物料特性差异极大。普通设备换料后极易出现堵机、成型差、颗粒松散、热值不达标等问题,这也是很多厂家不敢更换原料的主要原因。想要从根源解决问题,首先要升级设备柔性适配能力,适配全品类生物质原料。
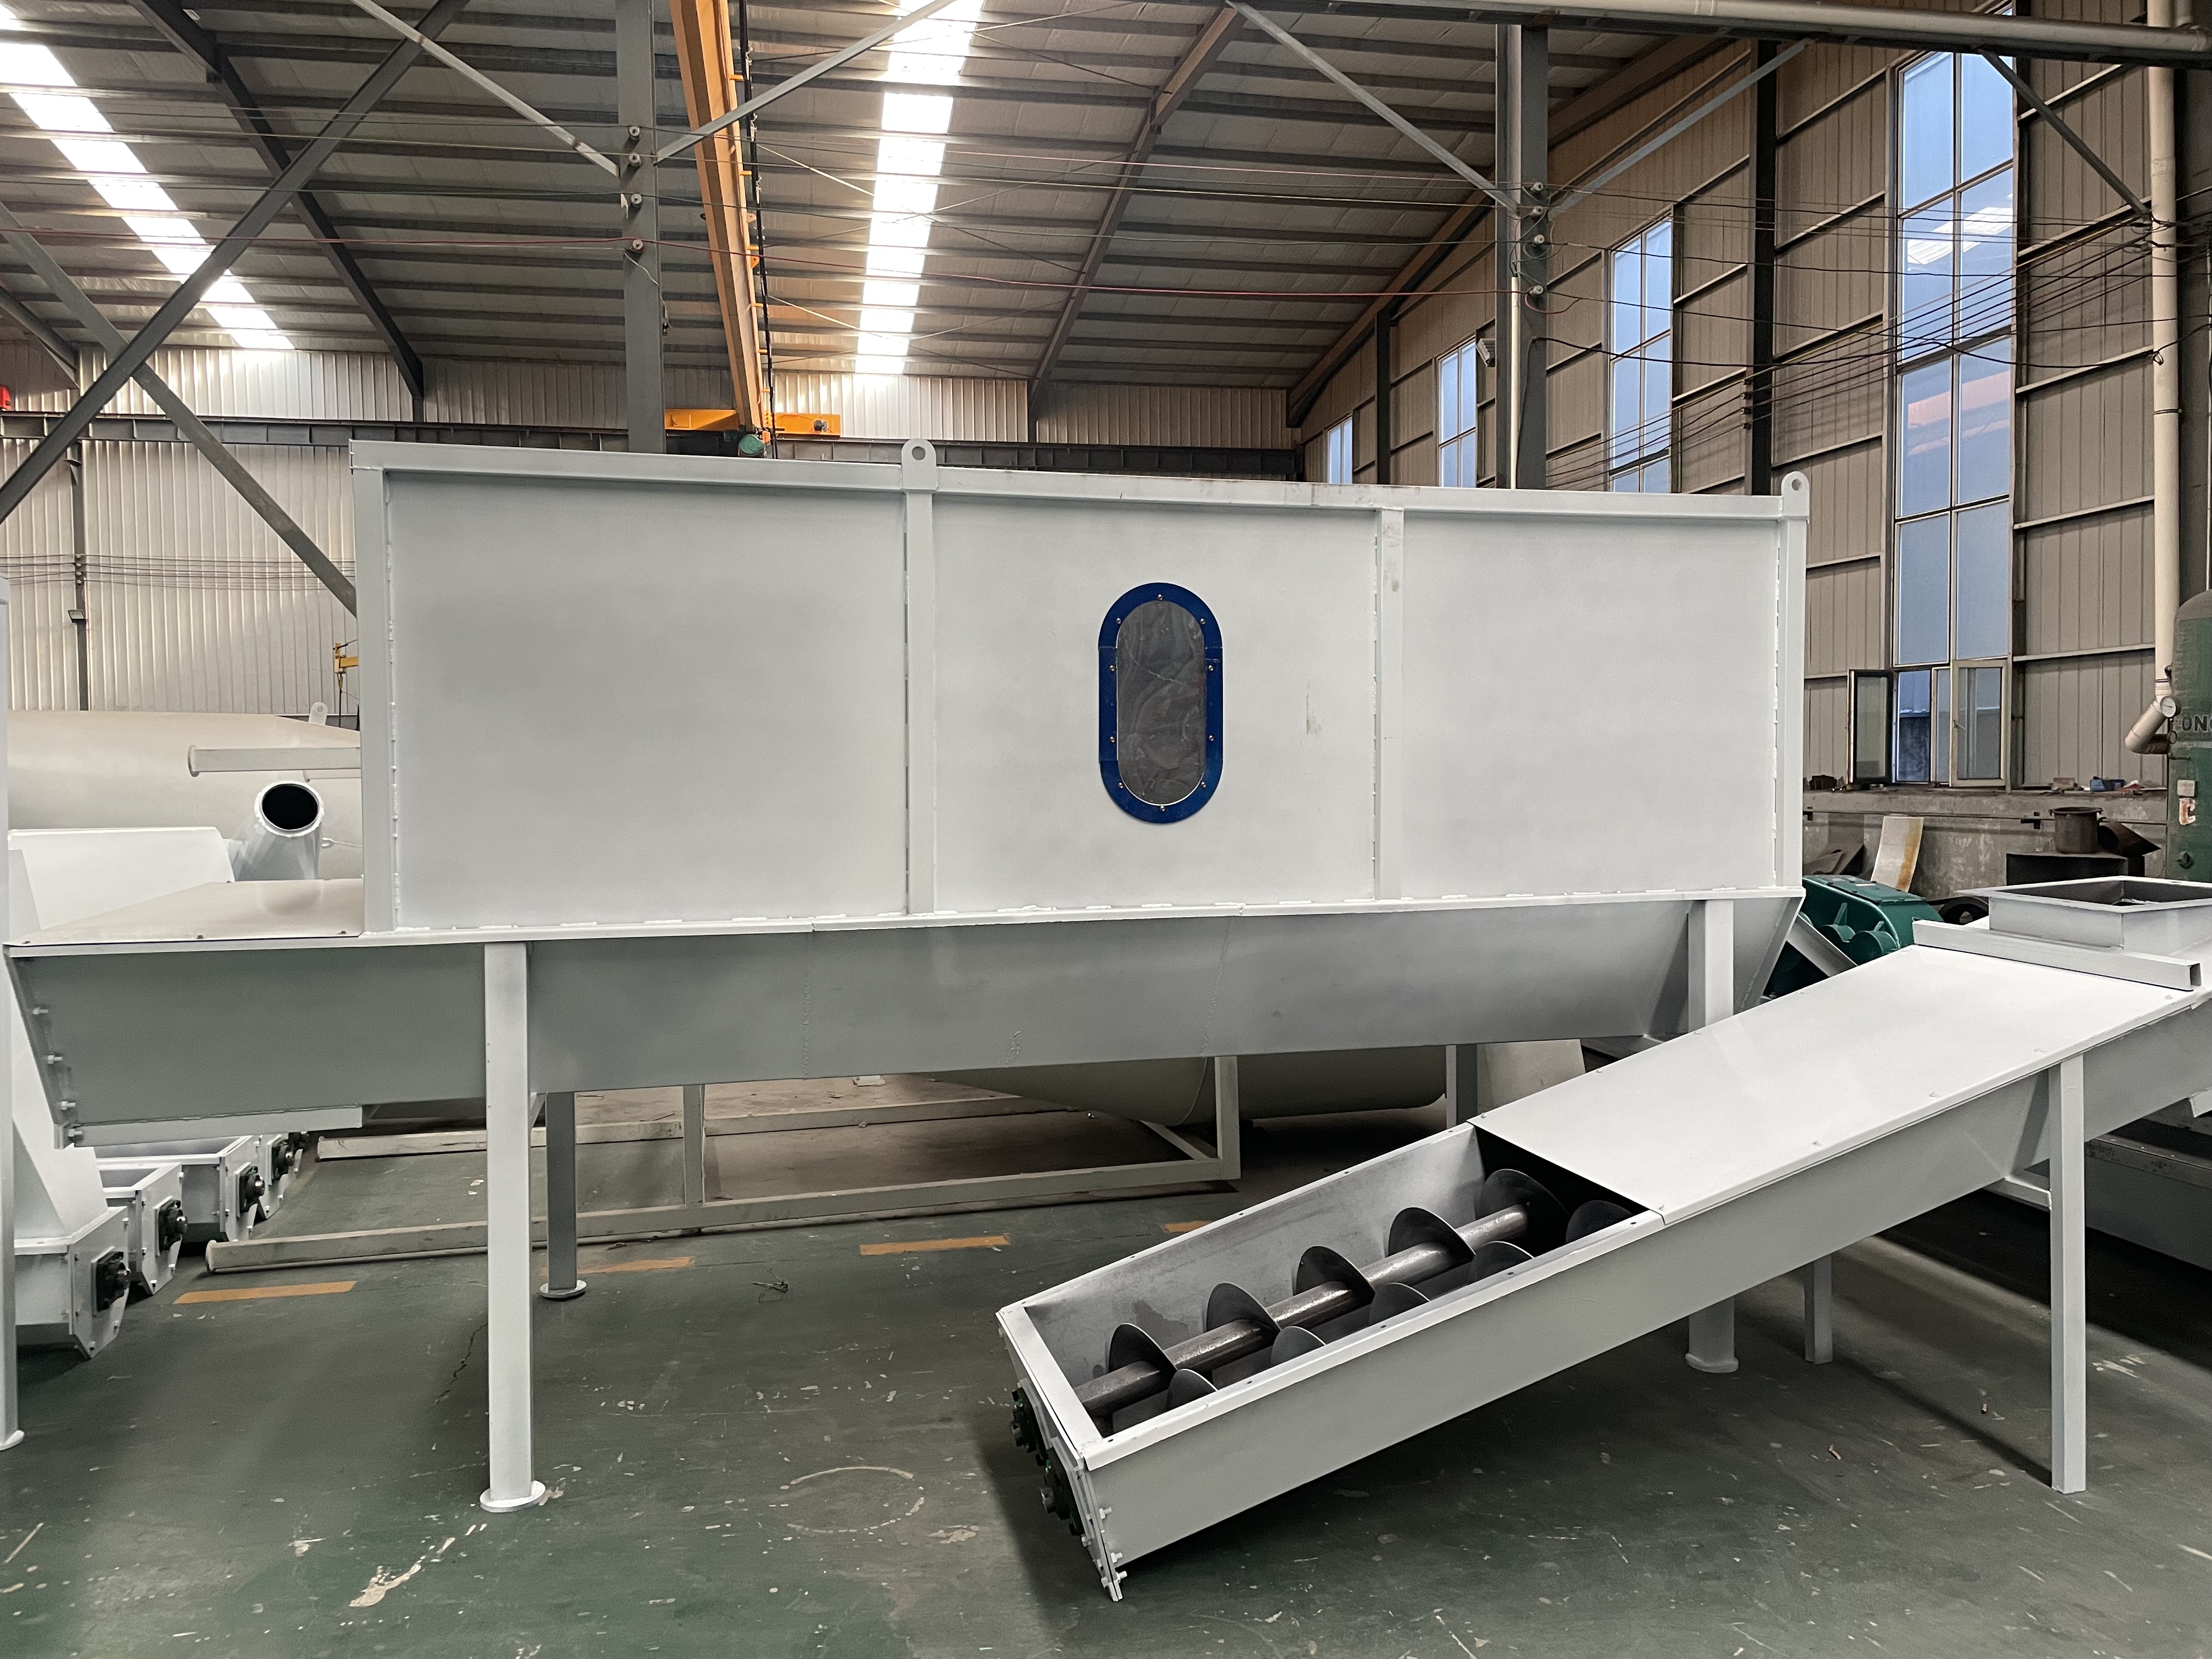
设备层面,可通过模块化改造与参数精细化调节,实现一机通吃各类原料。良好立式环模颗粒机具备超高原料宽容度,无需更换主机设备,只需根据物料特性微调关键参数即可稳定生产。针对硬料木屑、杂木边角料,调整压轮间隙与模孔压缩比,提升挤压密度,保障颗粒硬度;针对秸秆、稻壳、花生壳等软质松散原料,优化粉碎筛分精度,调整烘干参数,解决成型难题。同时搭配可更换筛网、模块化模具,快速适配软硬、干湿、长短纤维不同物料,杜绝换料堵机、废料问题。
工艺搭配层面,采用原料混配生产工艺是规避断供风险的关键。单一原料缺货时,可将木屑、秸秆、稻壳、竹粉、菌渣等原料按科学比例混合生产,既能填补原料缺口,又能平衡颗粒热值与成型效果,保证成品质量稳定达标。这种混配生产模式,无需停工调试设备,可无缝衔接生产,彻底杜绝单一原料断供导致的停产危机。
除此之外,需配套搭建多元原料供应链体系。结合厂区辐射半径,布局木质废料、农作物秸秆、林业边角料等多渠道货源,提前储备常规原料,锁定备用货源。同时搭配全流程预处理生产线,通过统一粉碎、智能烘干、均质搅拌,抹平不同原料的特性差异,让各类杂料都能达标生产,大幅降低原料采购成本与供货风险。
总结来说,生物质颗粒厂想要长久稳定经营,不能靠赌单一原料货源。通过设备柔性适配、科学混配工艺、多元供应链兜底,既能彻底解决原料断供停产痛点,又能灵活把控原料成本,提升工厂抗风险能力,让生产线全年稳定满负荷运转。

 搜 索
 汽摩及配件
 礼品工艺
 运动、休闲
 土特产

 访问官网

 我要咨询